
Vysoce uhlíková ocel · Tažení drátu
Praktické aplikace tažných strojů z vysoce uhlíkové oceli
Od pružin po předpjatý pramen, stroj za přesným taženým drátem s vysokým obsahem uhlíku – a jak jej vybrat pro vaši výrobní linku.
Uvažujme 5,5 mm vysokouhlíkovou tyč vstupující do souvislé rýsovací čáry. Po sedmi zápustkách a konečném navijáku rychlostí 15 m/s se vynoří jako pružinový drát o průměru 1,2 mm. Pokud dojde k poruše mazacího filmu, teplota matrice překročí 300 °C a drát se bez varování zlomí. Stroj, který tomuto selhání zabraňuje, není generickým zařízením – je to stroj na tažení drátu z oceli s vysokým obsahem uhlíku navržený pro teplo, napětí a přesnost průchodu.
Zde je zkrácená verze: Tažnice drátu z oceli s vysokým obsahem uhlíku se používají všude tam, kde musí mít hotový drát vysokou pevnost v tahu, konzistentní průměr a čistý povrch při rychlé výrobě. Tento seznam zahrnuje pružiny, drátěná lana, předpjatý betonový pramen, ostnatý drát, pletivo, svařované pletivo a vysokopevnostní hřebíky. Zbytek tohoto článku vysvětluje, proč každá aplikace klade na stroj vlastní požadavky a jak tyto požadavky převést do nákupního rozhodnutí.
Proč vysoce uhlíkový drát vyžaduje speciální stroj
Ocel s vysokým obsahem uhlíku – obvykle 0,55 až 0,85 procenta uhlíku – deformačně zpevňuje rychleji než oceli s nízkým obsahem uhlíku. Každý průchod matricí přidává teplo a zpevnění. Pokud stroj nemůže odvést toto teplo z navijáku a zóny matrice, struktura drátu se změní: perlit se začne sféroidizovat, pevnost v tahu klesá a násobí se trhliny v tažení. To je důvod, proč použití stroje na tažení drátu z oceli s vysokým obsahem uhlíku je definováno méně samotným drátem než systémem tepelného řízení stroje.
Tři faktory oddělují schopný stroj od problematického:
- Chladicí kapacita navijáku. Vodou chlazené navijáky s vysokým průtokem udržují povrchovou teplotu pod hranicí, kdy dochází k degradaci mazání a kovové struktury.
- Stabilita zadního napětí. Taneční rameno nebo servo řízené odvíjení zabraňuje kolísání průměru z jednoho kotouče na druhý.
- Přesnost plánu. Snížení na jeden průchod musí odpovídat křivce mechanického zpevňování materiálu – typicky 12 až 18 procent na průchod u vysoce uhlíkových jakostí.
Udělejte to správně a stroj se stane předvídatelným nástrojem. Nechte je špatně a ani ta nejlepší ocelová tyč nevytvoří spolehlivý drát.
Hlavní aplikace taženého drátu s vysokým obsahem uhlíku
Skutečné aplikace tažného stroje z oceli s vysokým obsahem uhlíku jsou produkty, které spoléhají na vysoký poměr pevnosti k hmotnosti:
| Aplikace | Drátěný dosah | Kritický požadavek |
|---|---|---|
| pružiny | 0,5 – 4,0 mm | Tolerance v tahu, povrch bez mikrotrhlin |
| Prameny drátěných lan | 0,2 – 3,0 mm | Únavová životnost, rovnoměrný průměr |
| Předepjatý pramen | 5,0 – 12,0 mm | Nízká relaxace, vysoká mez kluzu |
| Ostnatý drát, řetěz | 1,0 – 3,5 mm | Přilnavost povlaku, ohýbatelnost |
| Vysoce pevné nehty | 1,2 – 4,5 mm | Tvrdost, konzistentní chování při hlavičce |
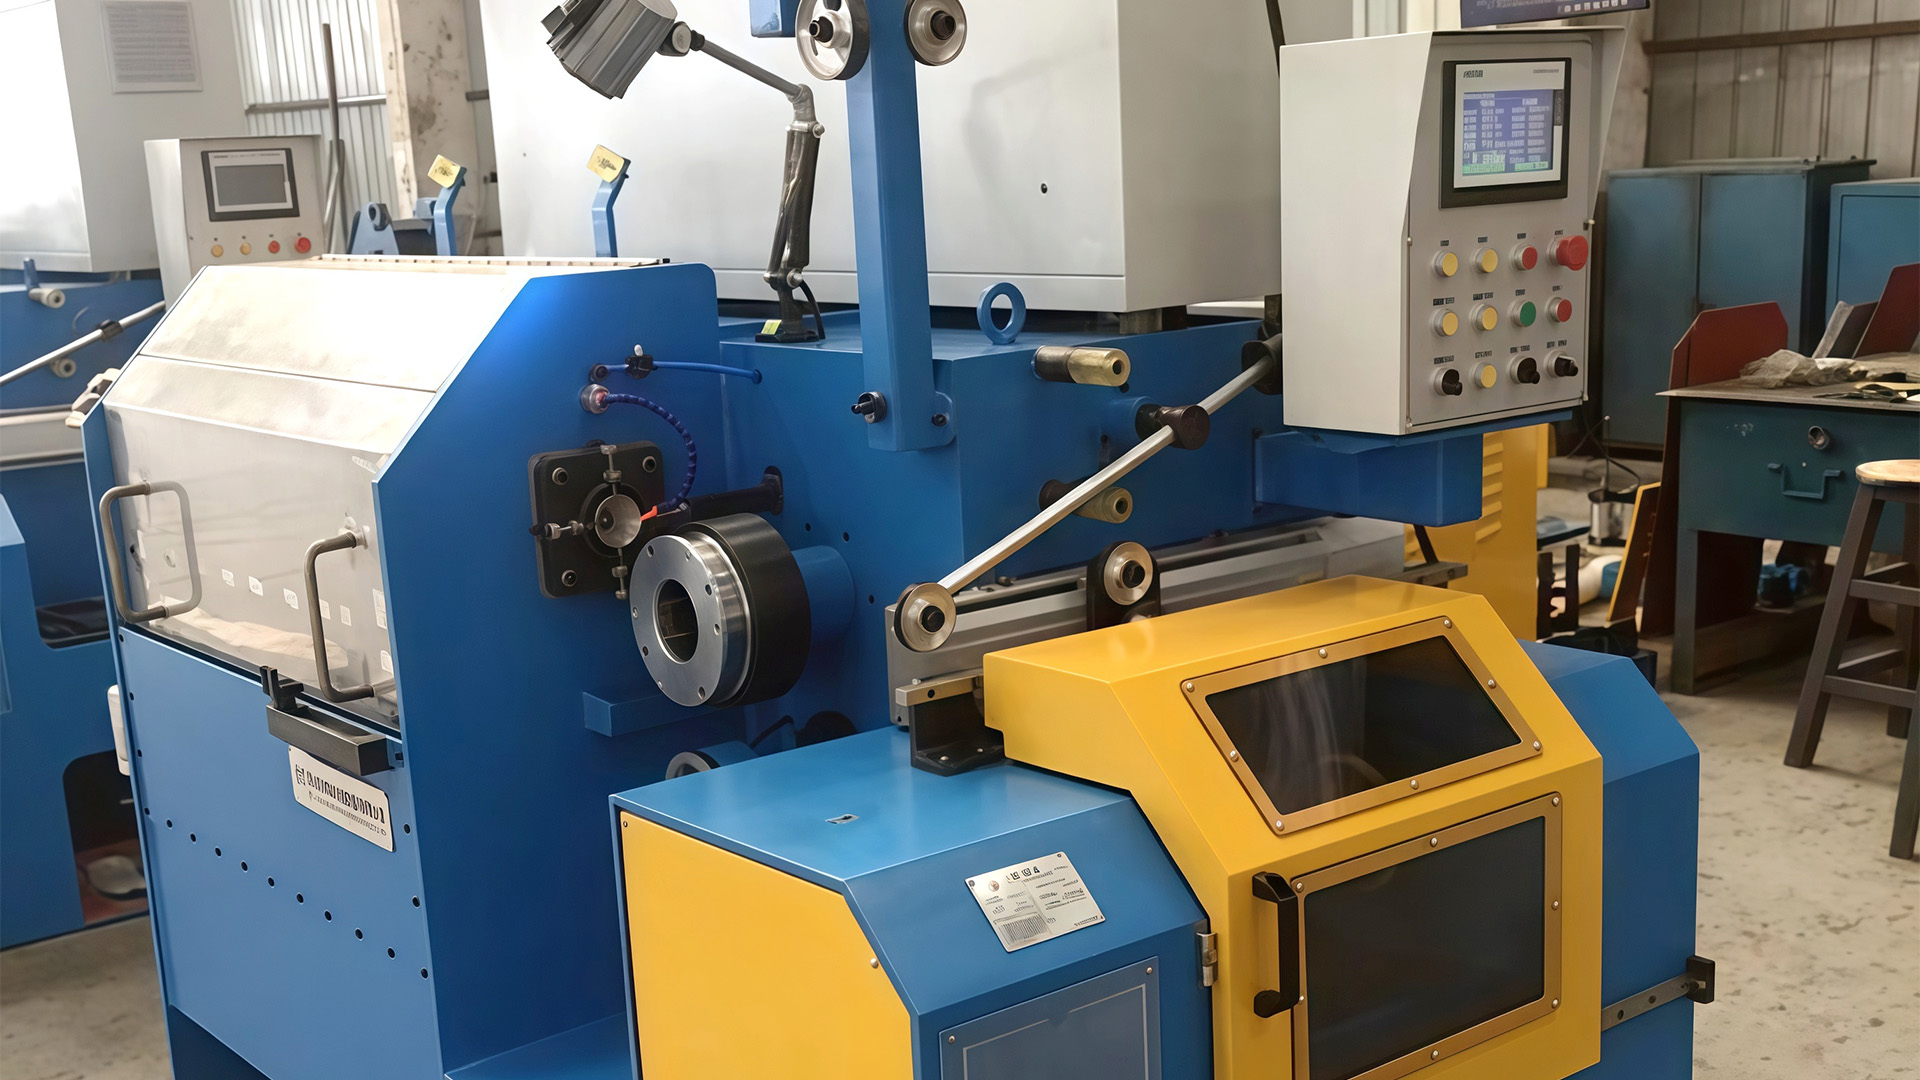
Pro výrobu pružin je nejběžnější odpovědí přímočarý tažný stroj. Jeho uspořádání matrice a chlazení navijáku přímo ovlivňují oduhličení a povrchové trhliny. Stroj, jako je tento integrovaný stroj pro přímé tažení drátu LZ600, je často určen pro tuto třídu provozu, protože inline uspořádání udržuje osu průchodu přímou od odvíjení až po navíjení.
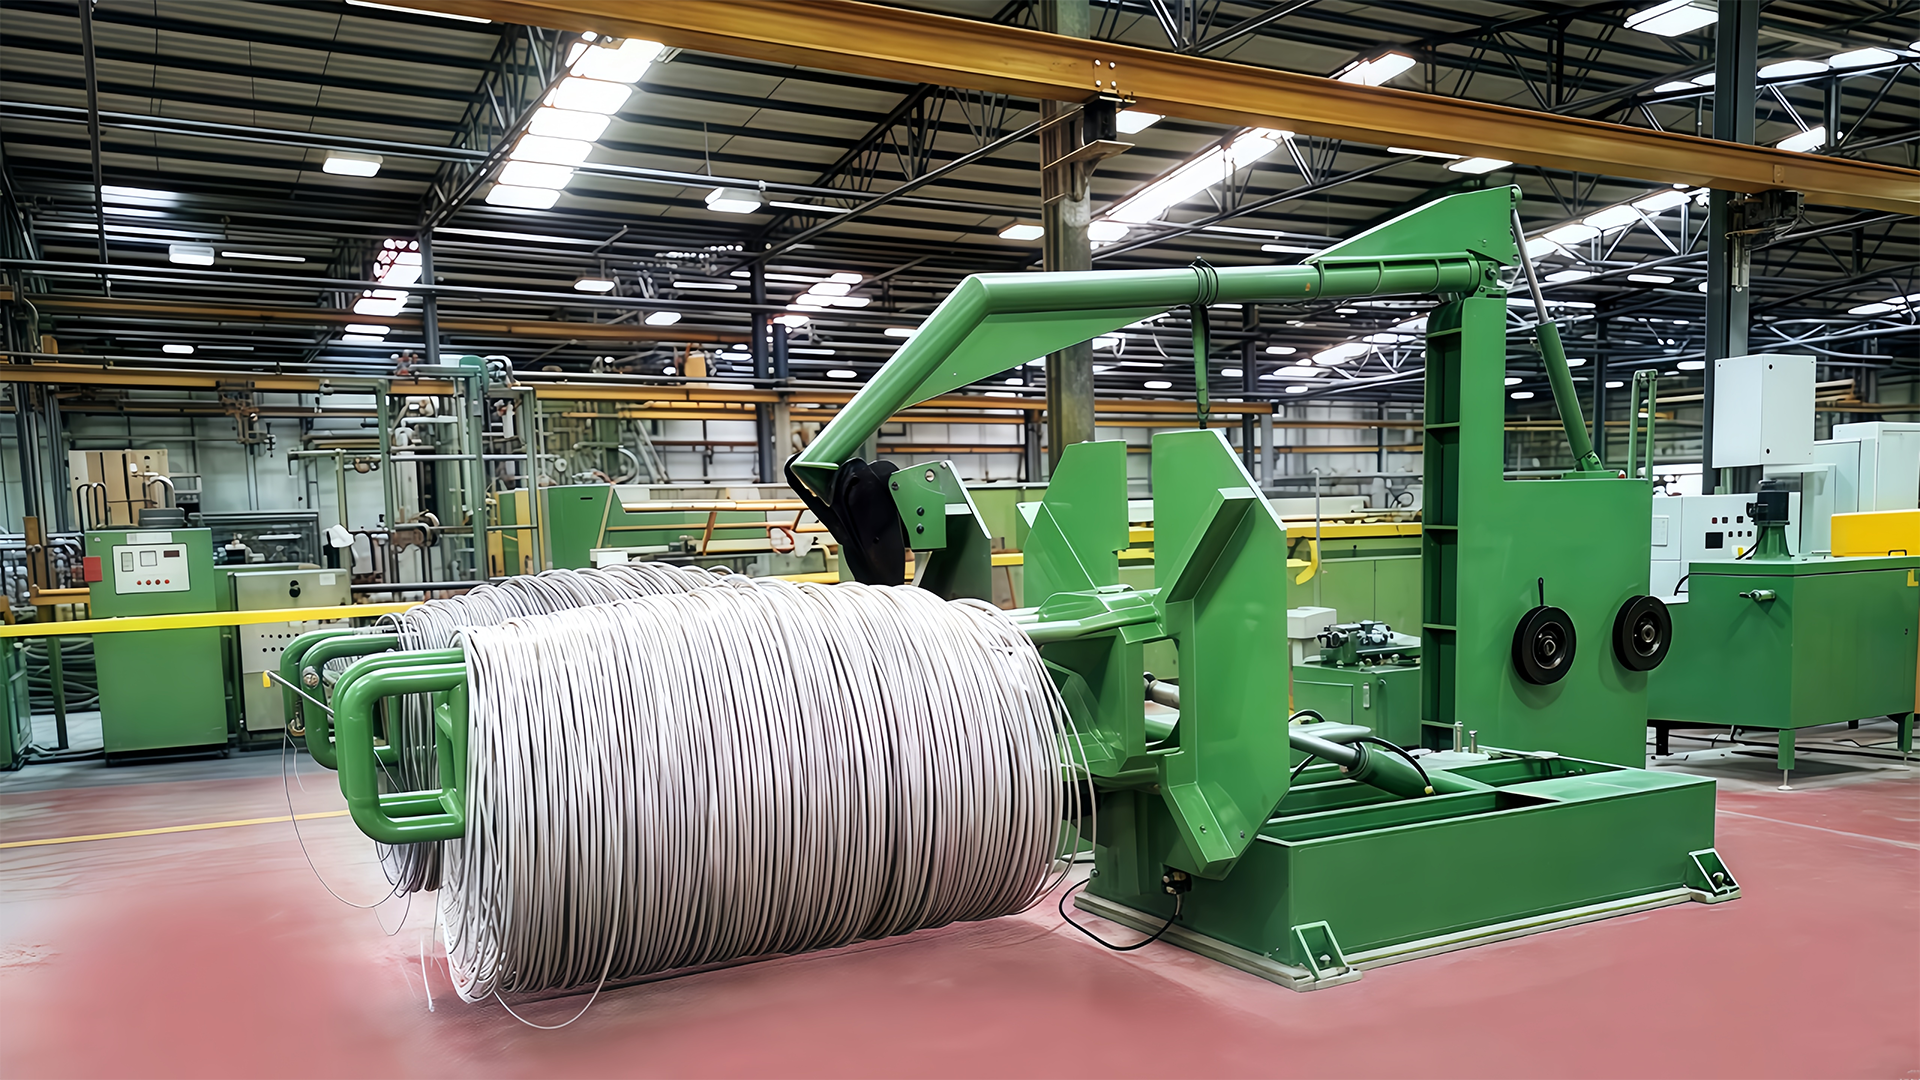
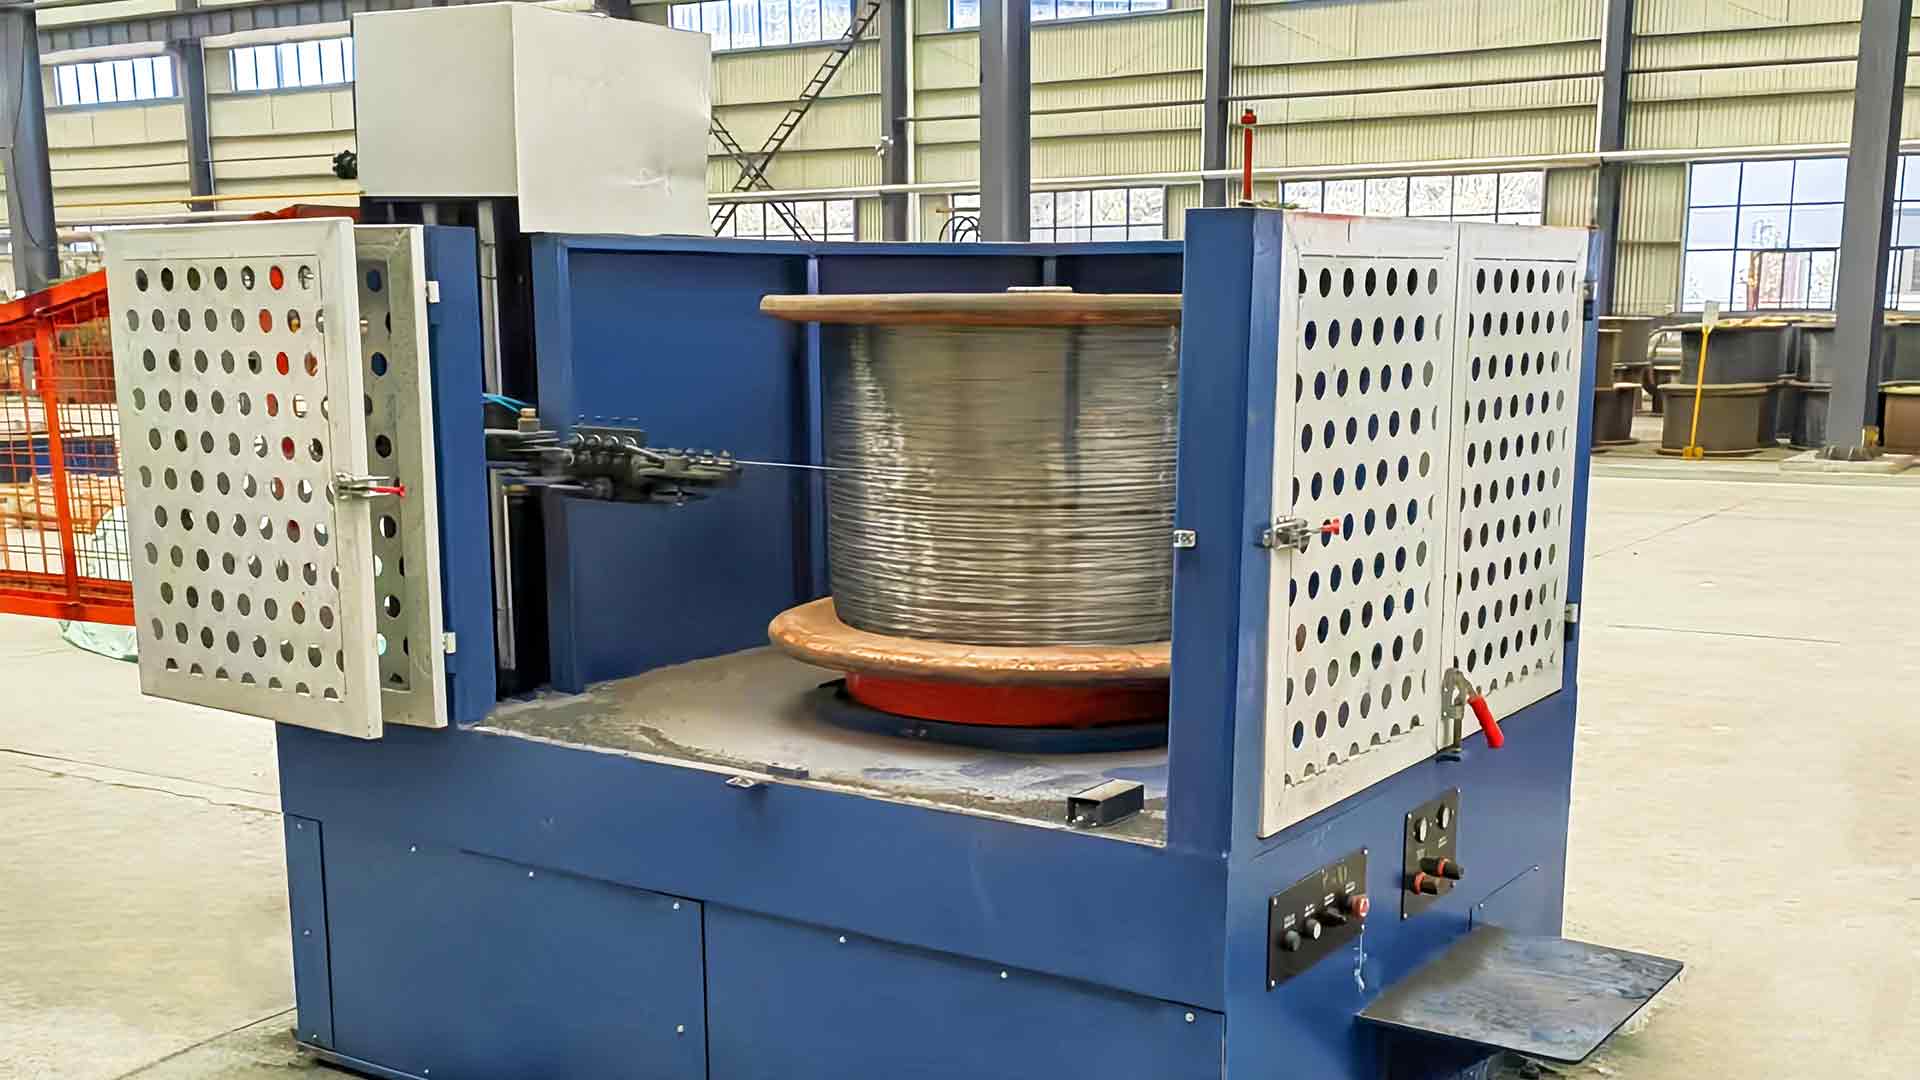
Výrobci ocelových lan obvykle upřednostňují obrácený stroj pro velké hmotnosti svitků. Vysokorychlostní obrácený stroj na tažení drátu odtahuje drát z navijáku vertikálně, takže se může hromadit v těžkých cívkách bez samostatné navíjecí hlavy. To zkracuje prostoje při výměně cívky a zachovává kvalitu zkroucení drátu.
Výrobci oplocení a hřebíků možná nepotřebují nejrychlejší linku, ale potřebují stroj, který toleruje drobné odchylky v chemické chemii příchozí tyče. Mokré tažení na vodní nádrži se příležitostně používá pro jemný galvanizovaný drát, ale suché tažení přímočarým nebo kladkovým strojem zůstává standardem pro aplikace s vysokým obsahem uhlíku nad 1 mm.
"Aplikace v praxi definuje stroj. Výrobce pružin se obává povrchových vad, výrobce lan se obává torzní konzistence. Stejný tažný stroj také nemůže ignorovat."
Přizpůsobení typu stroje aplikaci
Volba mezi přímými, obrácenými, kladkovými a vodními stroji není věcí preference značky. Každé rozložení mění dráhu drátu, chlazení a manipulaci s cívkou.
| Typ stroje | Drátová dráha | Nejlépe se hodí pro | Vhodnost s vysokým obsahem uhlíku |
|---|---|---|---|
| Přímé suché | Horizontální, po sobě jdoucí matrice | pružiny, nails, precision wire | Vysoká – dobré chlazení a přímost |
| Převrácená vertikální | Nahoru přes svislý válec | Lanový pramen, těžké cívky | Vysoká — velká hmotnost cívky, nízká torze |
| Kladka | Omotané kolem několika kladek | Univerzální, nižší rychlost | Střední — chlazení je omezené |
| Nádrž na vodu mokrá | Ponořené navijáky, tekuté mazivo | Jemný drát pod 1 mm | Dolní — teplotní limit mokrého maziva |
U těchto typů by velikost stroje a výkon motoru měly odpovídat vstupnímu a hotovému průměru. Stroj navržený pro vstup 6,5 mm může obvykle táhnout až 1,5 mm, ale dosažení 0,5 mm vyžaduje více průchodů, přísnější chlazení a často vyhrazený druhý stroj.
Proces, riziko a správná konfigurace
Výběr začíná trasou procesu. Pro tyč s vysokým obsahem uhlíku vypadá typická linie takto: odvíjení tyče → mechanické odstraňování okují → broušení pásem → potahování a sušení boraxem → tažení v přímé linii → navíjení nebo obrácené navíjení. Každý krok ovlivňuje výkon kreslícího stroje.
Tato varování nejsou teoretická. V lince s vysokým obsahem uhlíku nejsou náklady na jeden přerušený pramen pouze sešrotovaný drát – je to prostoj k opětovnému navlečení lana a výměně matrice. Výběr stroje s větším průměrem navijáku, tvrzeným povrchem navijáku a náhradními lisovacími boxy tyto události omezí.
Tažící stroj jako součást výrobní linky
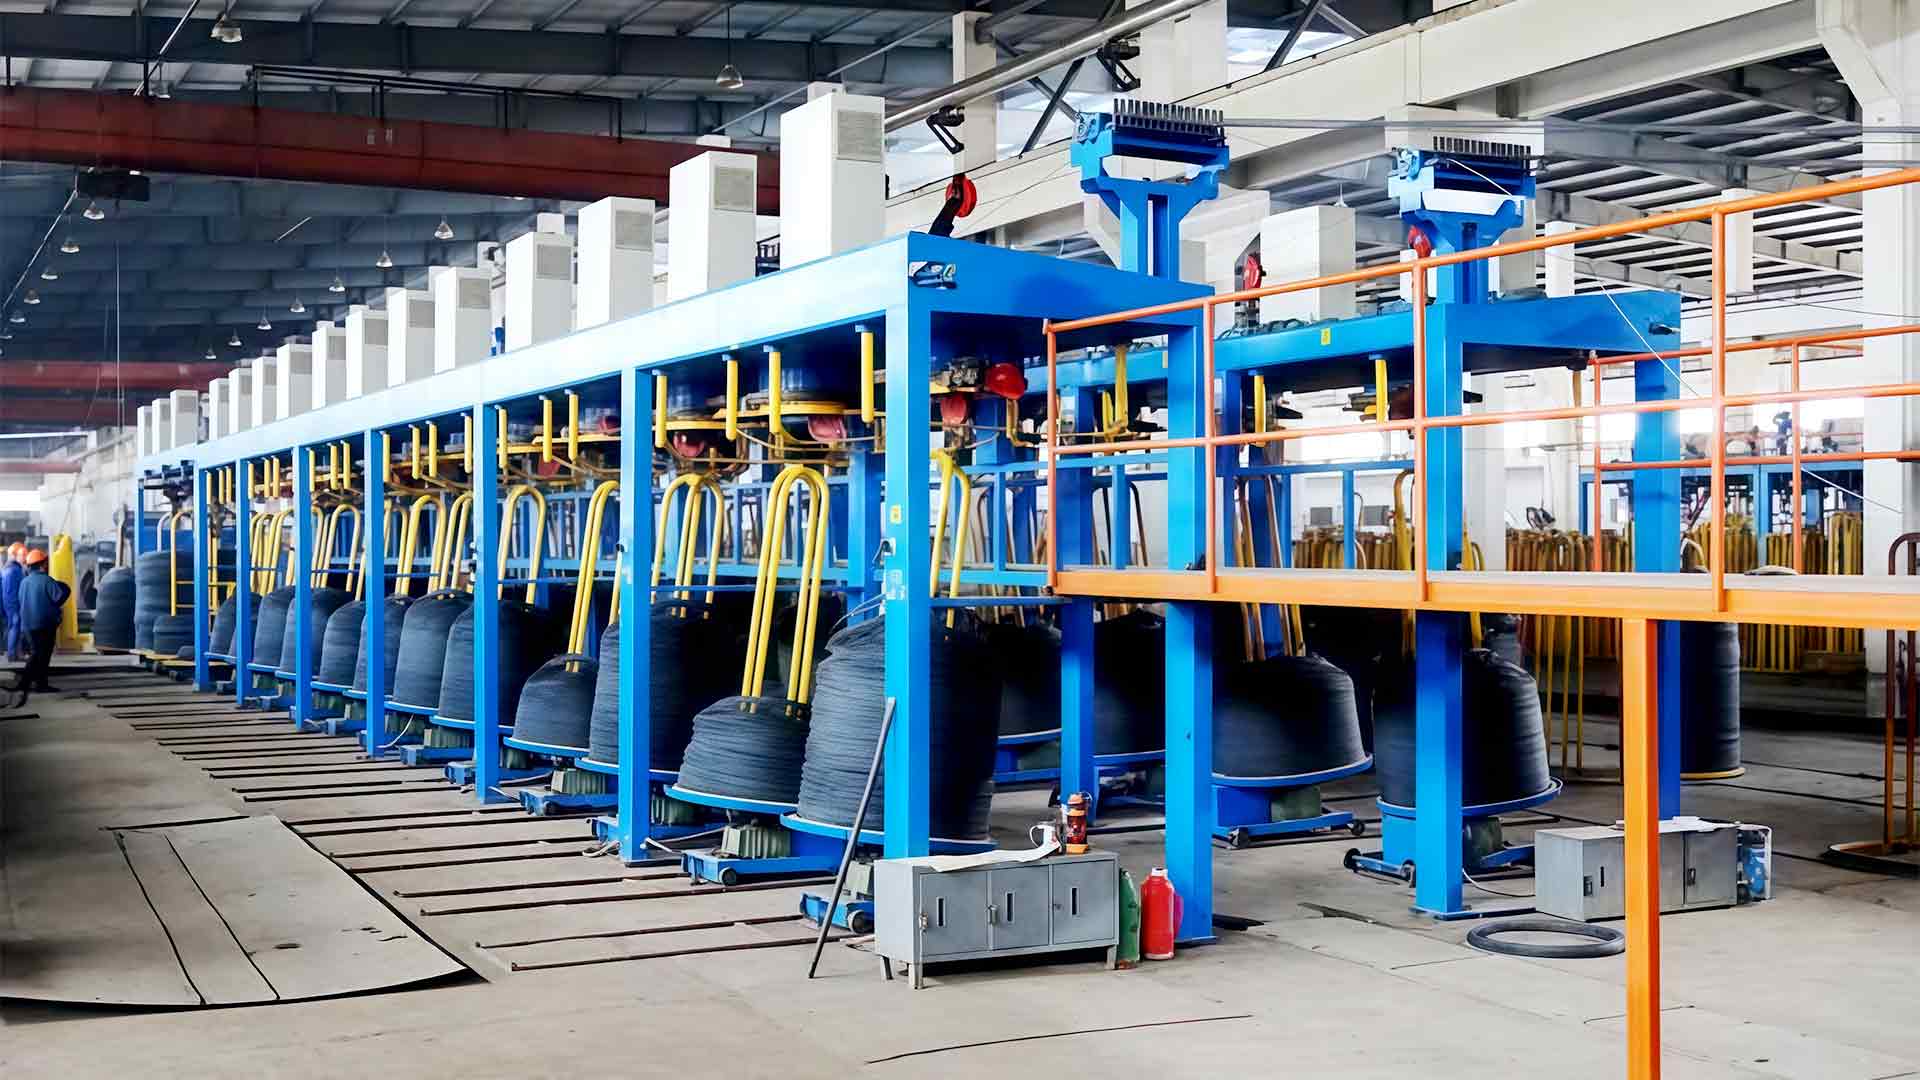
Dalším běžným kontextem je modernizace. Mnoho závodů již vlastní odvápňovací, odvápňovací jednotku a odběr. Nahrazují pouze kreslící stroj. V takovém případě jsou klíčovými specifikacemi průměr navijáku, počet matric a výkon motoru.
Praktická sekvence pro vlasec s vysokým obsahem uhlíku:
- Odvíjení tyče s regulací napětí
- Mechanické odstraňování okují — nebo moření pro vyšší požadavky na povrch
- Pásové broušení nebo leštění
- Boraxový nátěr a sušící tunel
- Tažící stroj na přímý drát
- Nabírání: navíječ, obrácený blok nebo sběrač mrtvých bloků
Věnujte pozornost metodě odběru. U pružinového drátu s vysokým obsahem uhlíku je běžné navíjení; pro pramen lana poskytuje obrácené navíjení se vzorem lepší kontrolu cívky. Tažící stroj musí být od prvního dne nakonfigurován pro typ navíjení, protože se mění profil tahu.
Přímé uspořádání je upřednostňováno, protože udržuje osu drátu pevnou, což zjednodušuje vyrovnání matrice a směřuje hotový drát přímo na navíječ. Princip činnosti popíšeme podrobněji v této příručce k principu stroje na tažení drátu s přímým tahem. Pokud plánujete novou linku, kompletní katalog vybavení drátotahů dává přehled, co kombinovat.
Zvažte zdroje pro stroj na tažení drátu s vysokým obsahem uhlíku
Nákup tažného stroje z oceli s vysokým obsahem uhlíku je investiční rozhodnutí. Použití stroje přesahuje výkon motoru a jmenovité otáčky:
- Materiál navijáku. Kalená legovaná ocel s broušeným povrchem zabraňuje předčasnému opotřebení.
- Systém chlazení. Vodní chlazení s uzavřenou smyčkou pro navijáky a držáky matric stojí za příplatek.
- Připravenost PLC a HMI. Běžné průmyslové regulátory zkracují školení operátorů.
- Náhradní díly a spotřební materiál. Zápustky, navijáky a mazací prášek by měly být dostupné od jednoho dodavatele.
- Servis. Uvedení do provozu, školení a vzdálená diagnostika jsou důležitější než datum dodání.
Pokud je to možné, navštivte výrobní linku se stejnou řadou drátů, jakou plánujete vyrábět. Zeptejte se na skutečnou rychlost linky a životnost matrice. Specifikace mohou vypadat působivě, ale teplota formy a stabilita v tahu se projeví až za provozu.
Aplikace tažných strojů z oceli s vysokým obsahem uhlíku sahají od malých závitů pružin až po vícepramenná lana a předpjatou výztuž. Společný závit není průměr drátu nebo rychlost; je to schopnost stroje zvládat teplo a tah bez obětování metalurgické kvality oceli. Přizpůsobte stroj vaší produktové řadě, ověřte konfiguraci chlazení a navíjení a zbytek linky bude následovat.