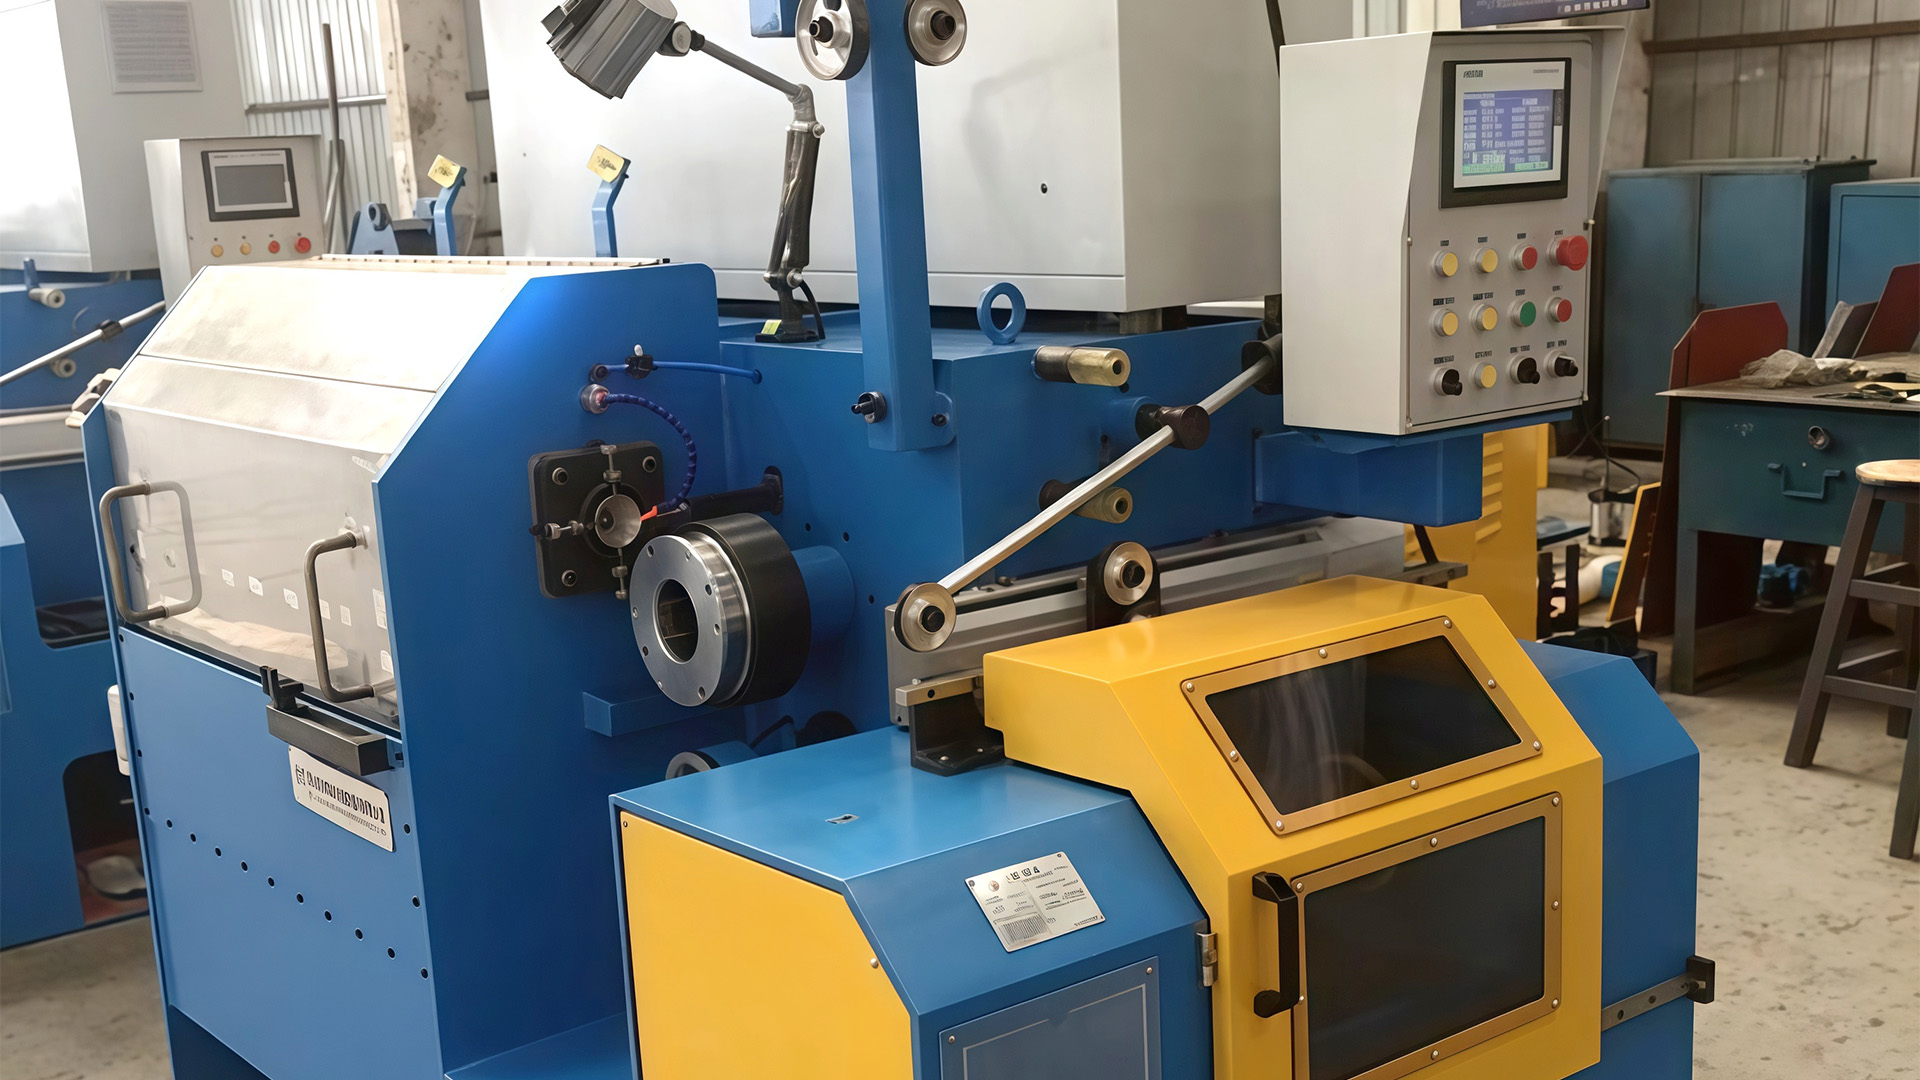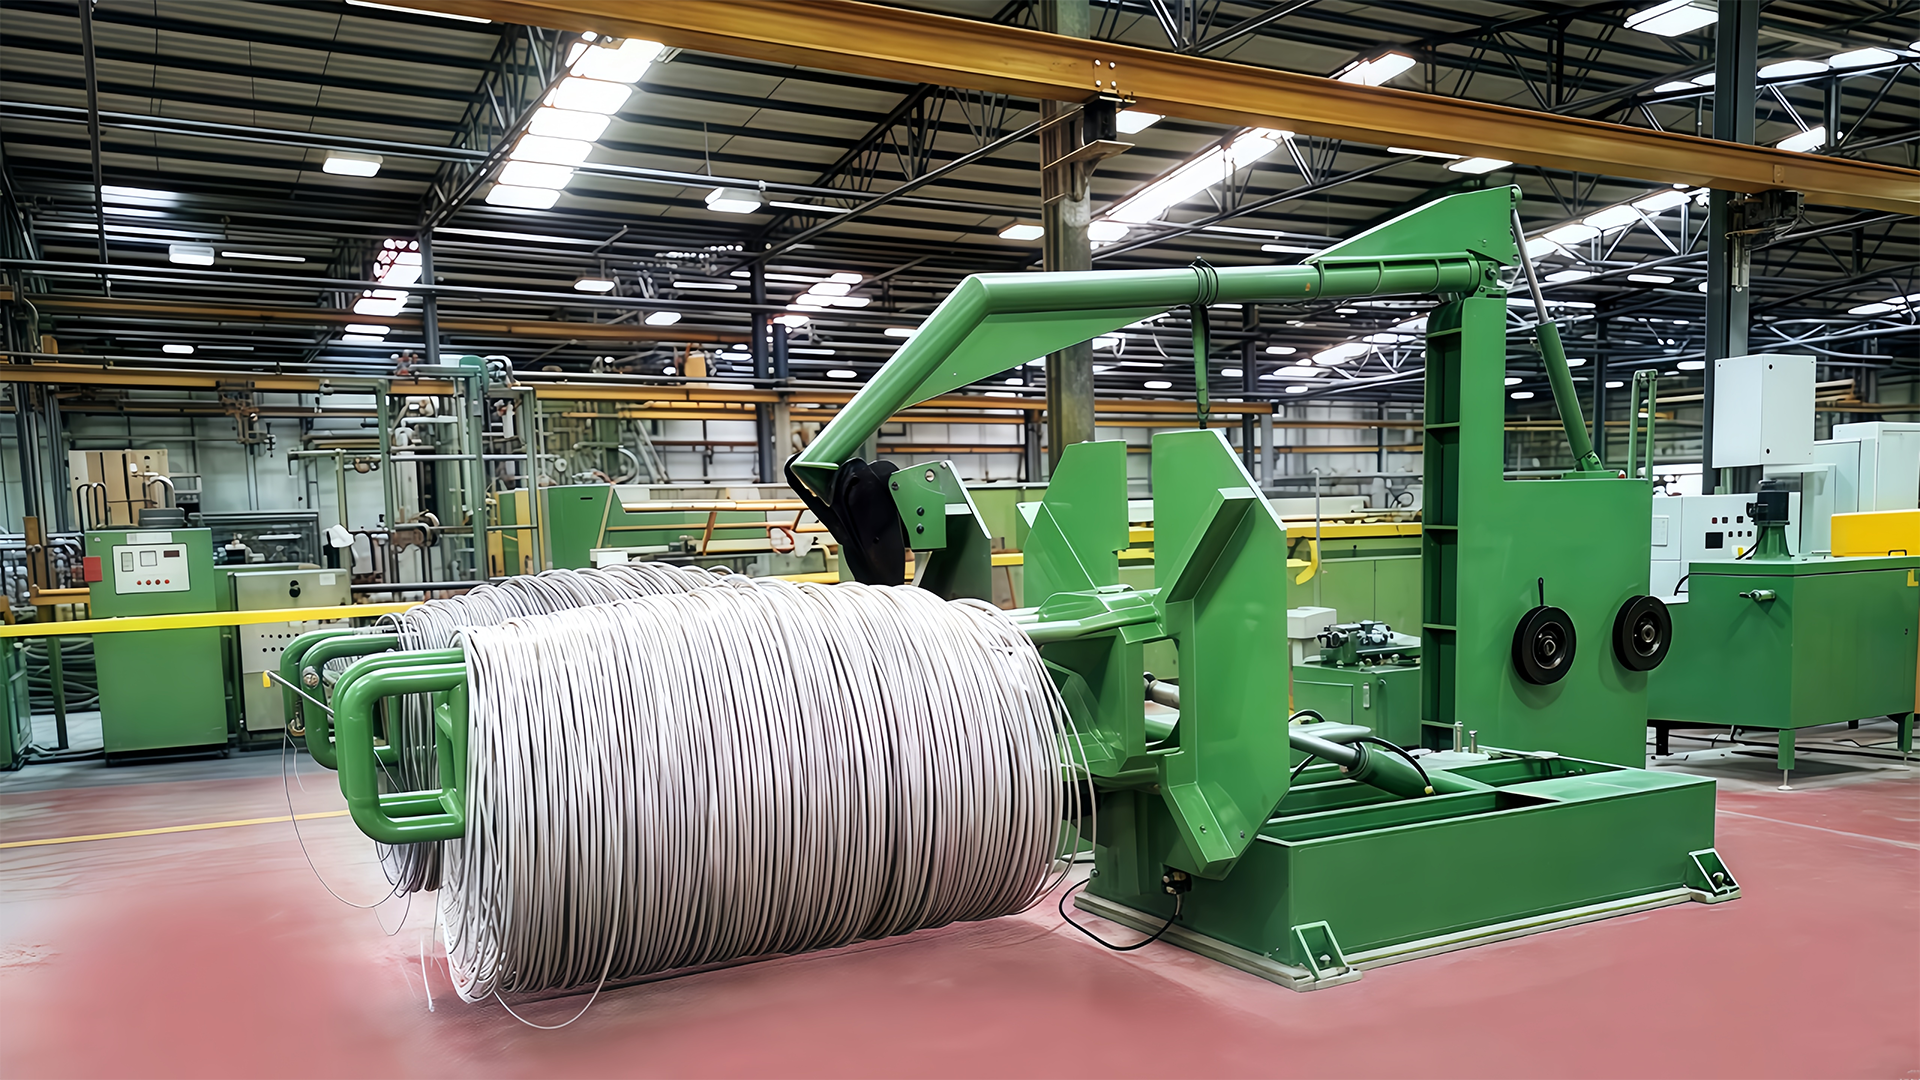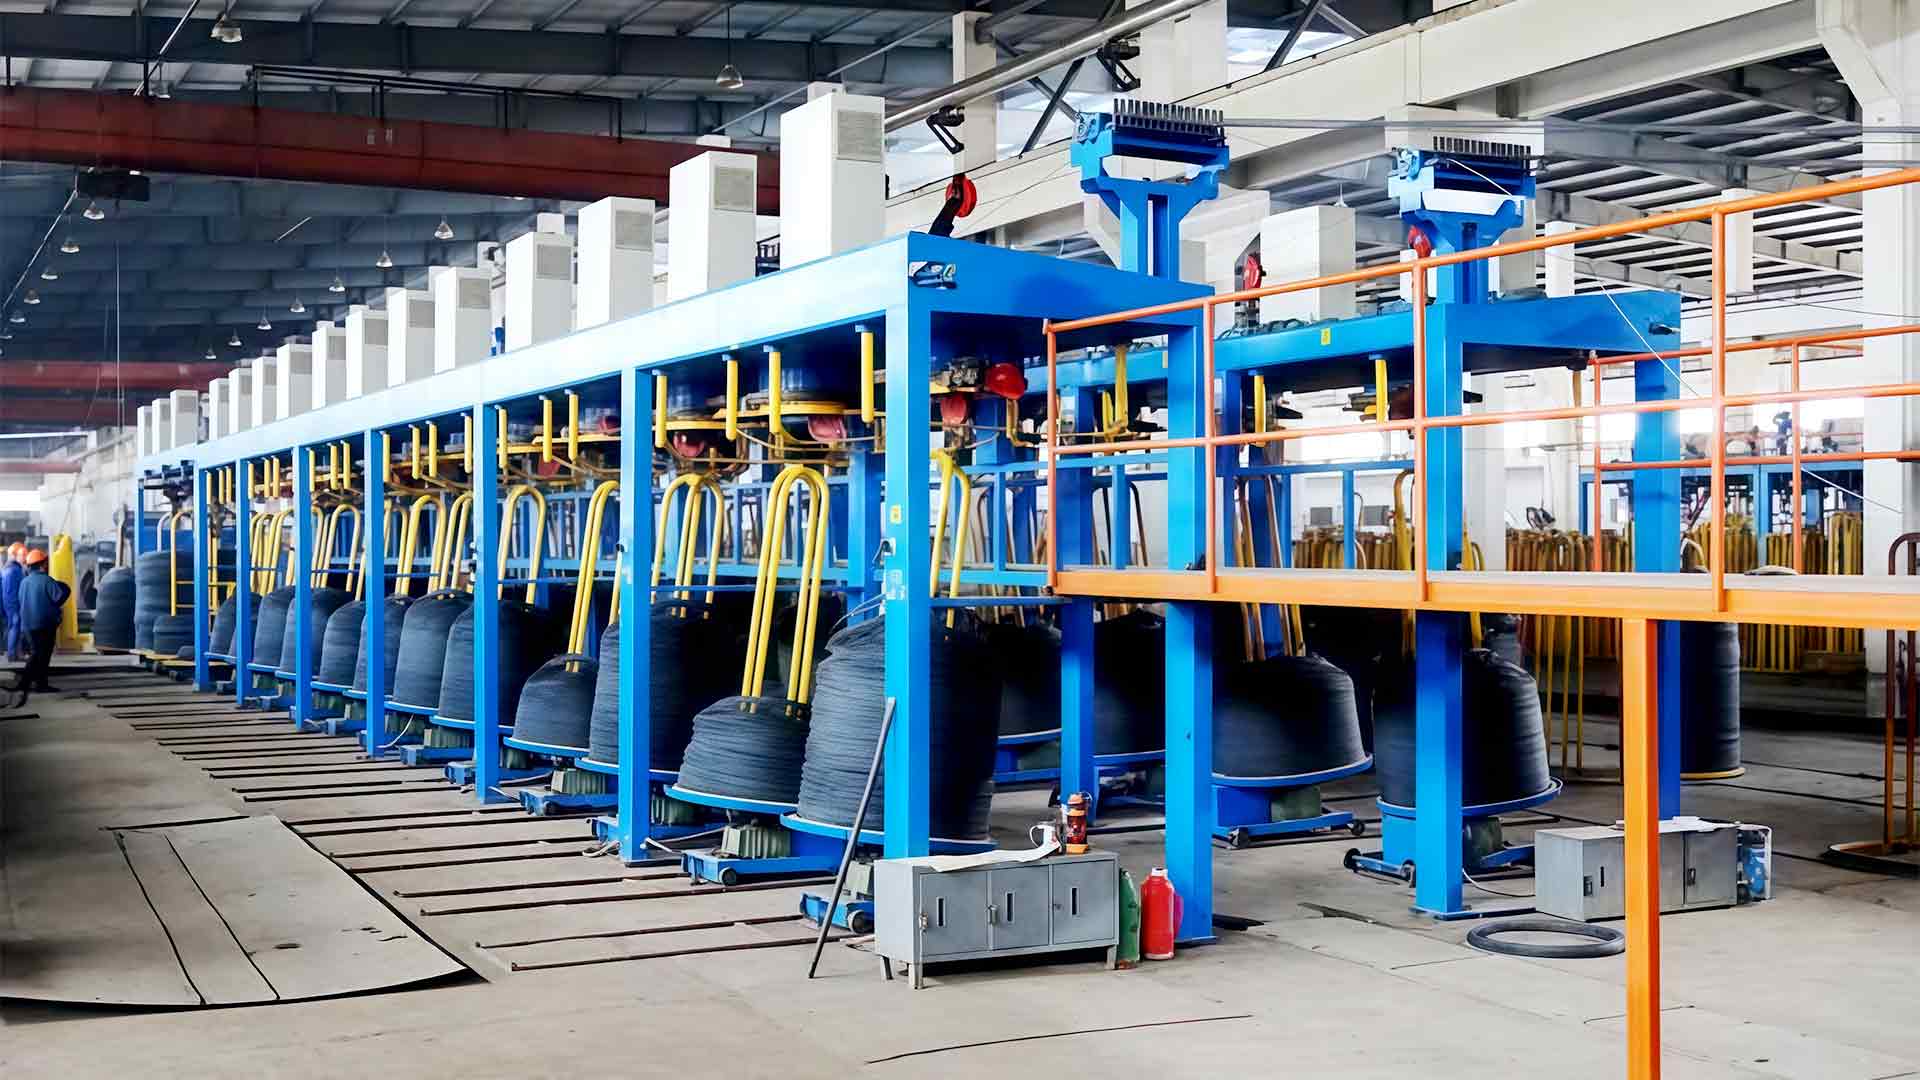

Závod MIG drátů strávil šest měsíců hledáním 4% zmetkovitosti na cívkách ER70S-6. Stížnosti zákazníků poukazovaly na nestálou stabilitu oblouku, ale chemie každého tepla seděla v rámci limitů certifikátu. Chyba byla nakonec vysledována ve změně průměru: drát se unášel o ±0,04 mm přes 15 kg cívku, což rušilo přilnavost kontaktní špičky a rychlost posuvu. Oprava neměla nic společného s kvalitou oceli. Pocházelo ze stroje, který tahal.
Závěr je jednoduchý: pro plný svařovací drát — uhlíková ocel, nerezová ocel nebo poměděné třídy — stroj na tažení svařovacího drátu fixuje konečný průměr, stav povrchu a mechanickou konzistenci produktu. Jeho výhody se promítají do měřitelných výsledků: užší tolerance průměru, čistší povrch, vyšší rychlost linky a nižší náklady na přepravenou tunu.
Proč kreslící stroj nastavuje strop pro kvalitu svařovacího drátu
Po příchodu tyče válcované za tepla prochází svařovací drát odstraňováním okují, tažením, měděným povlakem a navíjením. Výkres nastavuje konečné rozměry, rozsah tahu a stav povrchu. Plán tažení řídí redukci na matrici, rychlost navijáku řídí prodloužení a chladicí systém udržuje strukturu drátu stabilní během průchodu.
Kreslení je jediným krokem, kdy stroj buď zablokuje dobrý výsledek, nebo trvale orazí drát s defekty. Pokud je linka stabilní, poměďovací a navíjecí stanice chrání dobrý produkt; pokud tomu tak není, žádný nátěr jej nemůže zachránit.
Většina neviditelných vad se rodí uvnitř kreslicí zóny. Kolísání rychlosti, opotřebená matrice, špatně seřízený válec nebo vyhladovělý film maziva mohou otevřít povrchový škrábanec, který později praskne pod CO 2 oblouk. Proto inženýři hodnotí stroj podle tří věcí: tuhost rámu, plynulost jízdy a opakovatelnost regulace napětí.
Přesnost průměru: Výhoda, kterou můžete měřit
První výhodou, která odděluje moderní stroj od starého, je stálost průměru. Přímý stroj pohání každou kladku při odpovídající povrchové rychlosti, takže drát se prodlužuje téměř bez prokluzu. Když má každý blok servo nebo invertorový pohon, poměr mezi bloky zůstává uzamčen a drát vykazuje konstantní redukci na matrici od prvního metru k poslednímu.
V dílenském měřítku zůstává hotový drát u jemných velikostí uvnitř zhruba ±0,01 mm. To je rozdíl mezi cívkou, která se hladce posouvá po celou dobu posunu, a cívkou, která nutí operátora několikrát vyměnit kontaktní hrot nebo znovu utáhnout podávací válečky.
Kvalita povrchu, která udržuje oblouk stabilní
Povrchová úprava je u svařovacího drátu důležitější než u téměř jakéhokoli jiného taženého výrobku. Drát je spotřebováván vysokou rychlostí prostřednictvím malého kontaktního hrotu a jakýkoli škrábanec, okují nebo zbytky maziva narušují elektrický kontakt, zvyšují rozstřik nebo vtahují oxidy do svarové lázně.
Stroj přispívá třemi způsoby. Vyrovnání matrice udržuje drát koaxiální s otvorem matrice a zabraňuje jednostrannému opotřebení. Mazání zabraňuje kontaktu kov na kov a udržuje nízkou teplotu matrice. Chlazení, obvykle pomocí vodou chlazených navijáků, zastaví barvení modrým oxidem, které vyřazuje hotové šarže.
Nerezové jakosti jako ER308L a ER316L kladou ještě vyšší nároky na povrch. Tažení za mokra je standardní způsob, protože drát a matrice jsou ponořeny v emulzi, což zajišťuje rovnoměrné chlazení a lesklou povrchovou úpravu.
Vyšší rychlost linky a delší doba provozu
Rychlost je nejviditelnější výhodou, ale skutečný zisk pochází z kombinace vysoké jmenovité rychlosti s nízkými prostoji. Pro svařovací drát pod 1,2 mm může dobře konfigurovaná linka vodní nádrže končit rychlostí 800–1 200 m/min. Přímý suchý stroj s hrubým tahem 5,5 mm tyče běží pomaleji, ale udržuje výjimečně stabilní napětí.
To, na čem záleží na výkazu zisku, je efektivní výkon za směnu, nikoli rychlost na štítku. Zarážky pro přetržení drátu, výměny matrice a zamotání odstraňují výhodu rychlého motoru. Moderní stroje útočí na prostoje přímo pomocí rychlovýměnných lisovacích boxů, automatické kompenzace tahu a odvíjecích a navíjecích stanic, které udržují linku v chodu, zatímco je zvednuta plná cívka.
U třísměnného závodu je rozdíl mezi 70% a 85% dostupností linky více než 20% dodatečný roční výkon při stejných mzdových nákladech.
Nižší náklady na tunu díky životnosti matrice, energii a výnosu
Náklady na matrice jsou nejjednodušší řádkovou položkou k porovnání. Stroj, který udržuje drát rovný a zápustku vyrovnanou, prodlužuje životnost zápustek z karbidu wolframu o smysluplnou rezervu. V rozvrhu průchodů s více kostkami se tato úspora násobí v každém bloku, každé směně a každé tuně.
Energie je druhým faktorem. Moderní pohony rekuperují brzdnou energii, místo aby ji vypouštěly jako teplo, a vyhýbají se pevným ztrátám starších škrticích systémů. Na třísměnné lince představuje úspora energie 10–15 % na tunu přímé zlepšení provozního rozpočtu.
Výnos je třetím faktorem a často největším. Každý přerušený drát, každá špatně naplněná cívka a každá cívka drátu mimo toleranci je ztracena. Stabilní stroj zvyšuje výtěžnost konverze a toto číslo často ospravedlňuje investici více než srovnání kupní ceny.
Suchá přímočará nebo mokrá nádrž na vodu: Přizpůsobení stroje jakosti svařování
Každý výrobce svařovacího drátu stojí před stejným architektonickým rozhodnutím: která technologie tažení se hodí do produktové řady.
Suchá přímá kresba
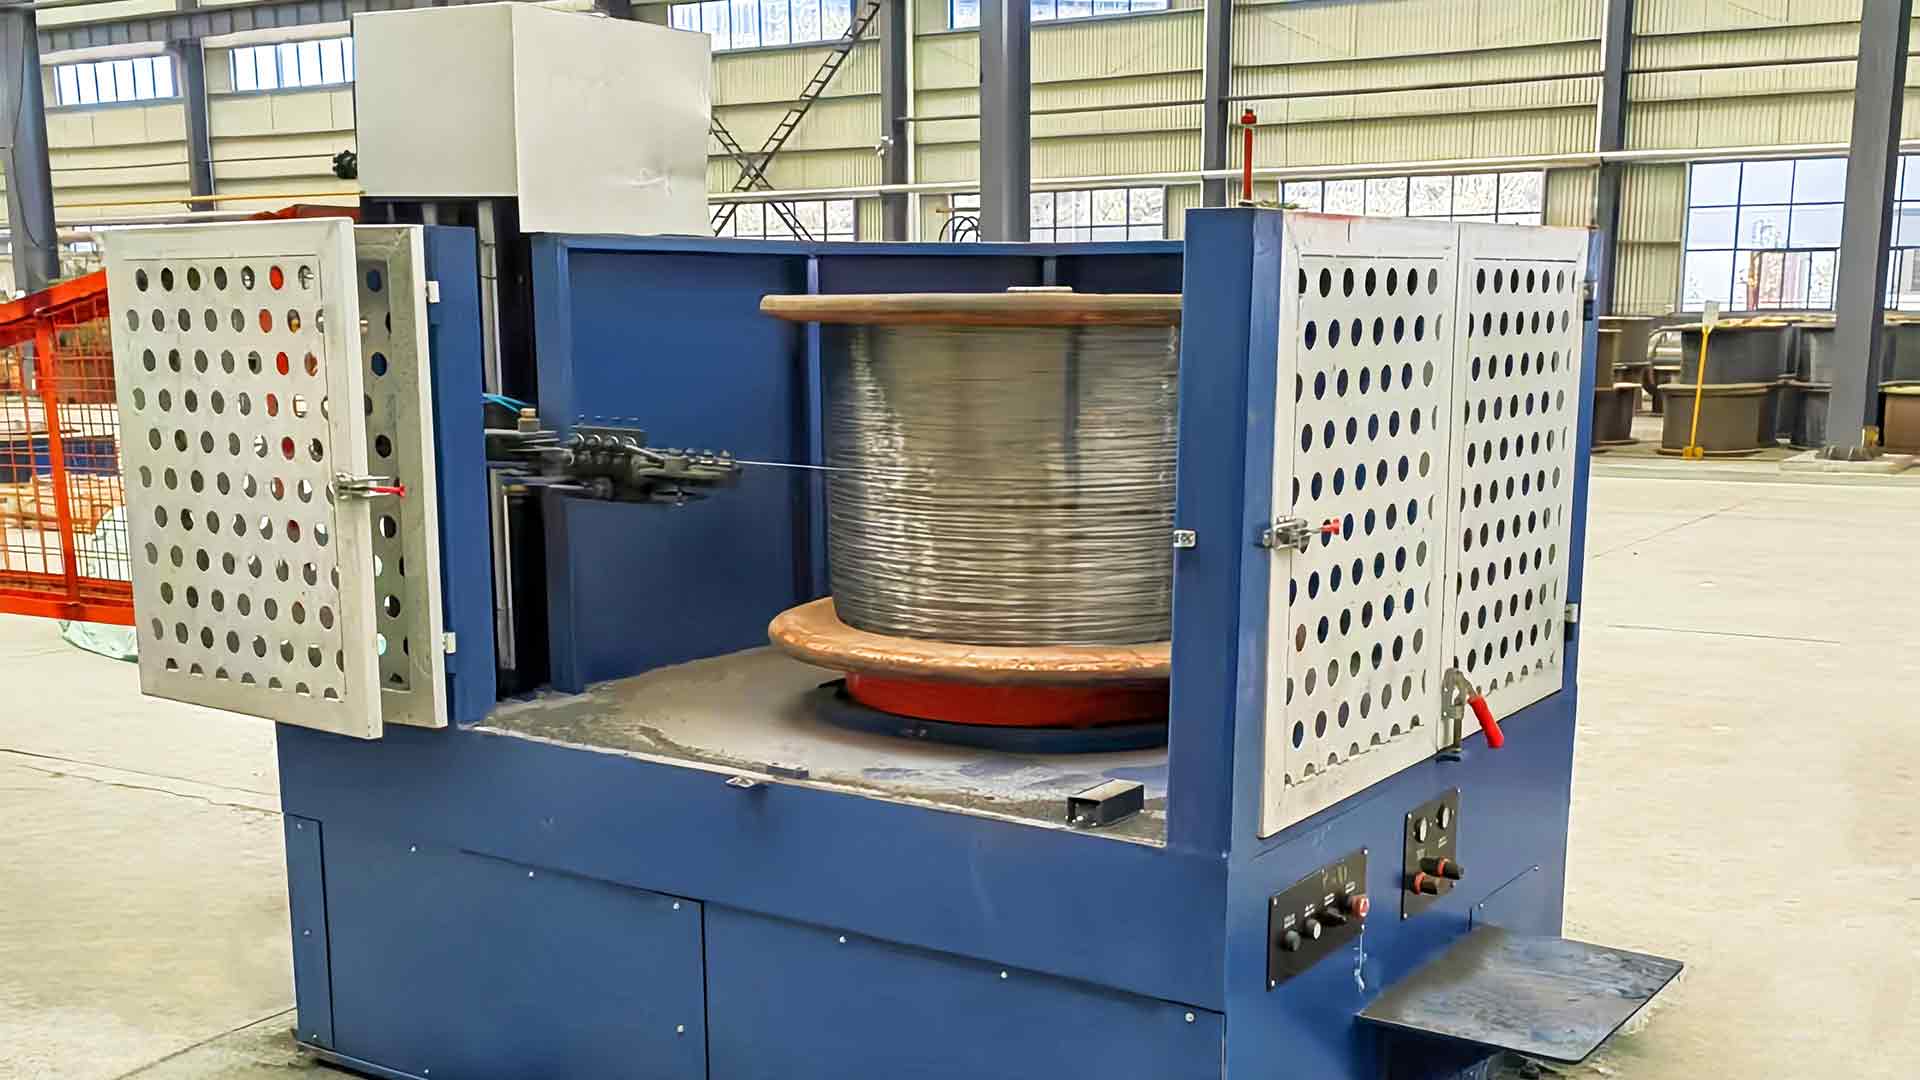
Přímý stroj táhne drát skrz krabice matric namontované v řadě, přičemž každý naviják je poháněn tak, aby odpovídal výstupní rychlosti předchozí matrice. Žádný prokluz znamená, že redukce na matrici je přesná, mechanické namáhání je nižší a napětí zůstává přesné i během průchodu. Tato architektura je rozumnou první volbou pro třídy nízkouhlíkových ocelí, jako je ER70S-6, zejména pro hrubé a střední tahy od 5,5 mm tyče.
Nákres nádrže na mokrou vodu
Tažení za mokra ponoří navijáky a matrice do mazací emulze. Chlazení je agresivní a film maziva je souvislý a vytváří lesklý povrch, který nerezová ocel a jemné dráty MIG potažené mědí vyžadují. Toto je standardní cesta pro drát pod 1,2 mm a pro vysoce kvalitní materiály.
| Aspekt | Suché rovné | Nádrž na mokrou vodu |
|---|---|---|
| Mazání | Práškové mýdlo nanesené na každou matrici | Drát zcela ponořený v emulzi |
| Typická konečná velikost | Rozsah 1,0–5,5 mm | Jemné dráty 0,4–1,6 mm |
| Povrchová úprava | Dobrý, záleží na přípravě prutu | Vynikající, jasné a konzistentní |
| Chlazení | Vodou chlazené navijáky | Ponorné chlazení, prostor pro vyšší rychlost |
| Skluzové chování | Žádný prokluz, rychlostní poměr uzamčen | Skluzové provedení běžné u ultrajemných velikostí |
| Obvyklé stupně svařování | ER70S-6 a podobné uhlíkové oceli | ER308L / ER316L nerezový, poměděný MIG drát |
Běžným uspořádáním pro poměděnou linku MIG je suchý přímý stroj pro hrubé tažení následovaný strojem s nádrží na vodu pro konečnou úpravu. Princip fungování je vysvětlen v tento technický přehled strojů pro tažení přímého drátu .
Praktické kontroly, než si koupíte tažnou linku pro svařovací drát
Nákup pouze na jmenovitou rychlost je nejčastější chybou v této třídě produktů. Začněte od hotové specifikace drátu a postupujte zpětně přes plán kreslení.
- Definujte vstup a výstup: průměr startovací tyče, cílový průměr drátu, jakost oceli a plánovanou trasu povlakování.
- Zkontrolujte plán průchodu: počet matric, snížení na matrici a to, zda průměr navijáku odpovídá křivce mechanického kalení dané třídy.
- Ověřte chladicí kapacitu vzhledem k zamýšlené rychlosti linky, zejména průtok vody a teplotní stabilitu v každém bloku.
- Zkontrolujte výplatu a přizpůsobení odběru, protože na rychlých změnách zařazování záleží stejně jako na výkresových blocích.
- Zeptejte se na konstrukci matrice: dávkování maziva pro každý otvor, doba přístupu k držáku matrice a jak rychle může operátor vyměnit matrici.
Snadná údržba je pro kupující opakovaně na prvním místě. Rychlý přístup k navijákům, viditelným mazacím liniím a monitorování rychlosti na matrici zkracují dobu opravy. Běžné závady a jejich diagnostika jsou shrnuty v praktickém průvodci na běžné problémy při provozu drátotahu .
Výhody stroje pro tažení svařovacího drátu se soustřeďují do čtyř měřitelných oblastí: konzistence průměru, celistvost povrchu, rychlost linky s dobou provozuschopnosti a náklady na konverzi. Nic z toho nemůže být přidáno později měděnou nádrží, navíječem nebo balicí stanicí.
U závodů, které plánují novou linku nebo nahrazují stárnoucí linku, specifikujte od konečného certifikátu zpětně toleranci hmotnosti a dostupnost vyšší, než je rychlost brožury. Vyberte si architekturu – přímočarou, vodní nádrž nebo kombinaci – na základě skutečně dodávaných jakostí. Díky této disciplíně se tažný stroj stává nejspolehlivějším nákladovým střediskem v závodě namísto skrytého zdroje zmetků.