
Stroj na tažení jemného drátu s žíhacím zařízením: In-line žíhání pro stejnoměrnou kvalitu drátu
Stroj na tažení jemného drátu s žíhacím zařízením kombinuje tažení za mokra s vysokou redukcí a kontinuálním tepelným zpracováním, takže drát zůstává tažný, nelámavý a připravený k cívce od prvního metru do posledního.
Zvažte drátovnu, která přechází z tyče 1,2 mm na drát z nerezové oceli 0,25 mm. Během první směny se na navijácích objeví jemný ocelový prach a linka se každých dvacet minut zastaví na nabírání. Drát vypadá správně, dokud ho neohnete: odskočí, praskne nebo jednoduše praskne. Kreslicí bloky dělají svou práci. Kov jednoduše vyčerpal svou tažnost.
Závěr je přímý: pro jemný drát je žíhač součástí specifikace stroje, nikoli doplňkem. Mění rychlost linky, kterou můžete udržovat, požadovanou kontrolu napětí, rozložení chlazení a dokonce i počet matric, které můžete použít. Pokud se chcete vrátit k základům, náš článek o jak tažný stroj přetváří surový kov na jemný drát vysvětluje fyziku; zde se zaměřujeme na to, co se změní, když je žíhací stanice umístěna ve stejné lince.
Proč Fine Wire potřebuje žíhačku ve stejné řadě
Tažení za studena je řízené zpevňování. Každá matrice snižuje průřez a činí drát pevnější, ale méně tažný. Při 1,0 mm je to zvládnutelné; při 0,2 mm poklesne prodloužení na malý zlomek původní hodnoty. Tvrdý drát se láme u navijáků, škrábe uvnitř matric a odmítá sedět čistě na cívce.
Vsádková pec může později obnovit tažnost, ale tato cesta vytváří frontu: cívky čekají na cyklus pece, oxid se musí odmořit a mechanické vlastnosti se liší od jedné cívky k druhé. Žíhací zařízení namontované přímo za posledním tažným blokem zcela odstraní frontu. Drát je žíhán, chlazen a navíjen v jednom kontinuálním průchodu.
Tažení za studena poskytuje požadovaný průměr – ale ne tažnost, kterou potřebujete pro další krok. Žíhač to vrátí.
Jak funguje řadový žíhač
Jemná drátěná vedení používají odporové žíhání. Pohybující se drát prochází mezi dvěma kontaktními koly, proud protéká samotným drátem a elektrický odpor jej ohřeje na teplotu rekrystalizace ve zlomku sekundy. Drát pak prochází chladicí sekcí, než jej přijme navíjecí cívka.
Teplota je řízena nepřímo. Protože se drát pohybuje, musí napájecí zdroj sledovat rychlost linky – větší proud při vyšší rychlosti, menší při nižší rychlosti. Na dobře integrovaném stroji se žíhač řídí rychlostí navijáku přes PLC, takže drát dostává stejné tepelné zpracování při 8 m/s jako při 15 m/s.
Žíhadlo je umístěno za koncovým navijákem, kde je drát již suchý. Kontaktní kotouče potřebují čistý kontakt bez oxidů, aby fungovaly konzistentně. Když jsou správně udržovány, výsledkem je drát dostatečně měkký, aby se mohl opakovaně ohýbat, a dostatečně pevný pro následující tvarovací kroky.
| Faktor | In-line žíhač | Dávkové žíhání |
|---|---|---|
| Kontrola tažnosti | Uniforma od cívky k cívce | Závisí na poloze v zatížení pece |
| Stav povrchu | Minimální oxid při kontrole rychlosti a napětí | Oxid a změna barvy jsou běžné |
| Probíhající práce | Žádné mezi tažením a žíháním | Plné cívky čekají na cyklus pece |
| Práce | Žádná další manipulace | Nakládání, vykládání a obsluha pece |
| Kontinuita | Prut na cívku v jednom průchodu | Samostatný proces se zastávkami |
Konfigurace stroje, na kterých záleží pro jemný drát
Jemný drát je téměř vždy tažen na mokrém stroji – typu vodní nádrže. Matrice zůstávají ponořeny v emulzi, která odvádí teplo z deformační zóny a udržuje mazivo na drátu. Pod zhruba 0,4 mm je standardní cestou mokré tažení; bez toho chlazení by se drát uvnitř průvlaků přehříval a zlomil.
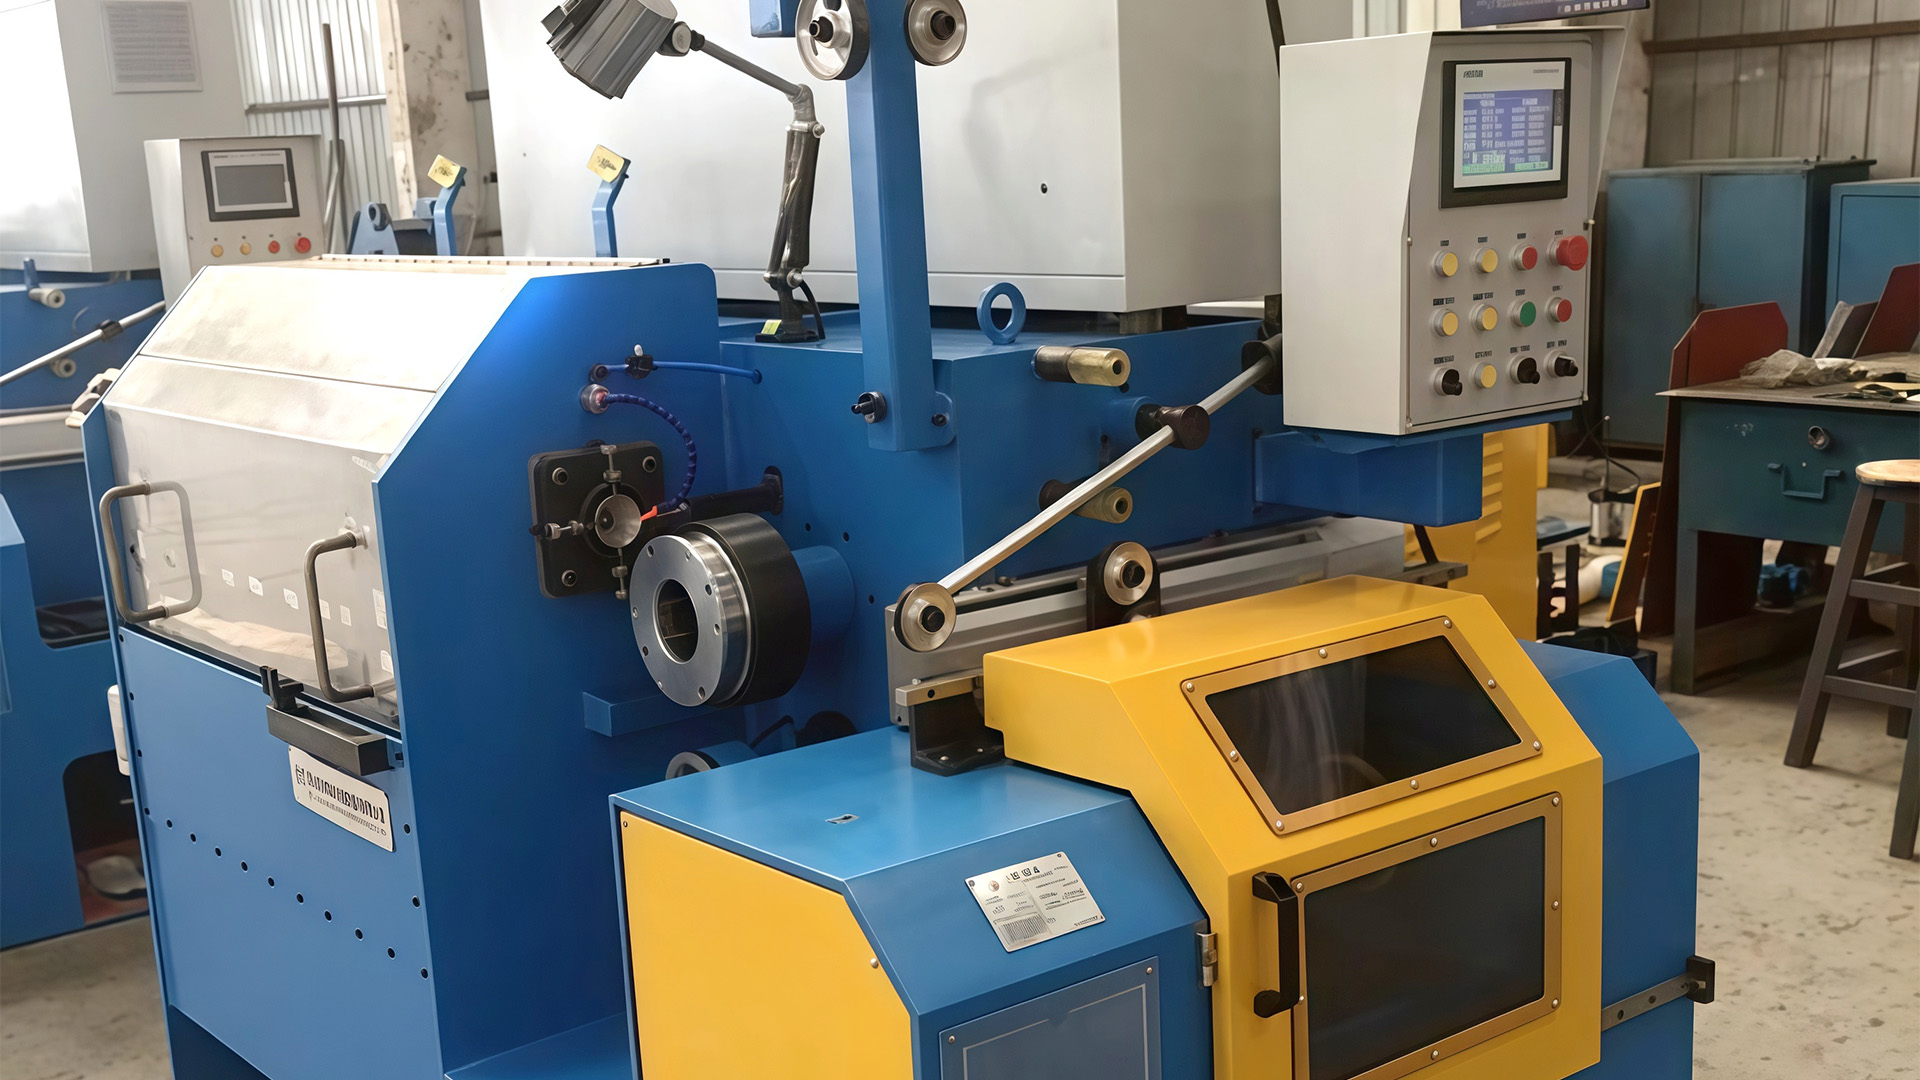
 Stroj na tažení drátu s nádrží na mokrou vodu pro jemný drát Tento stroj zpracovává jemné tažení drátu pod 0,4 mm ponořením matric do emulze pro chlazení a mazání. Hodí se na popsanou řadu za odvíjecí stanicí, kde důsledné chlazení zabraňuje lámání a zajišťuje hladkou povrchovou úpravu. Zobrazit produkt →
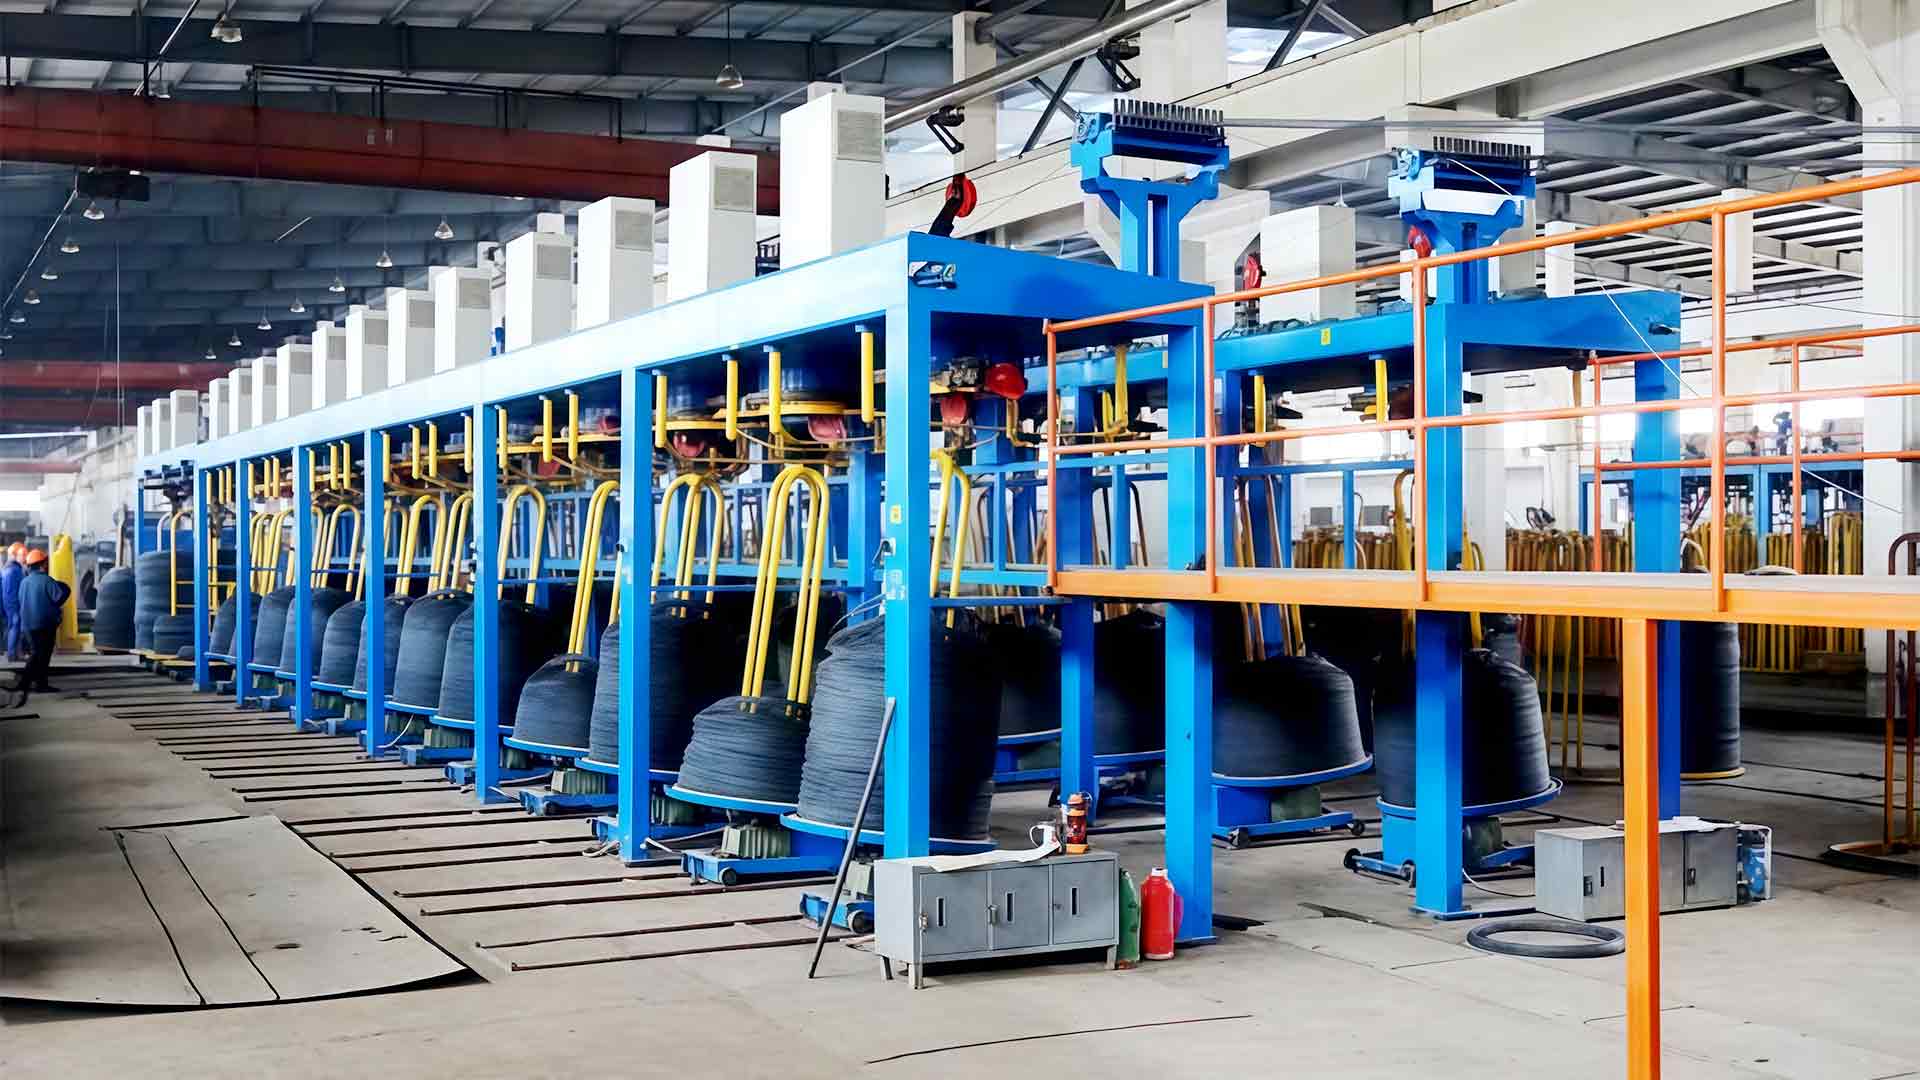
Typická linka vede z odvíjecí stanice přes rovnačku, pak přes 19 až 23 matric ve stroji na vodní nádrže, do žíhacího zařízení, přes chladicí trubku a nakonec na navíjecí cívku s napětím řízeným tanečnicí. Počet kostek definuje plán snižování; poloha žíhacího zařízení určuje, jakou zátěž vidí poslední navijáky – a tedy jak dlouho vydrží mezi generálními opravami.
Kontrola napětí je detail, který odděluje vyleštěnou linii od frustrující. Žíhaný drát je měkčí a pod napětím se mírně natahuje, takže navíjení, které příliš táhne, deformuje cívku a mění měřený průměr. Taneční váleček nebo zpětná vazba od zátěžového článku udržuje napětí dostatečně nízké, aby drát zůstal kulatý, a přitom dostatečně vysoký, aby se mohl pevně navinout.
Co si před nákupem ověřit
Stroj na tažení jemného drátu s žíhadlem je systém, nikoli soubor dílů. Začněte s plánem redukce: má stroj dostatek matric pro vaše vstupní a konečné průměry? Poté zkontrolujte výkon žíhacího zařízení v porovnání s maximální rychlostí linky, kterou budete provozovat při největší velikosti drátu ve vašem rozsahu.
Během továrního testu sledujte čtyři věci:
- Rovnoměrnost prodloužení v celé cívce, od jádra k vnějším vrstvám.
- Stav povrchu: žádné stopy po žíhání, žádné škrábance, žádný viditelný oxid.
- Přerušovací frekvence při jmenovité rychlosti linky, pozorovaná během několika po sobě jdoucích hodin, ani jedna cívka.
- Teplotní stabilita žíhacího zařízení a chladicí části po dlouhém výrobním provozu.
Zeptejte se, jak je žíhač integrován s ovládáním stroje. Samostatné skříně mohou fungovat, ale synchronizovaná linka, kde žíhač sleduje rychlost otáčení, je mnohem snazší udržet konzistentní. Pokud porovnáváte konfigurace, naše stroje na tažení drátu nádrží na vodu stránka uvádí rodiny strojů vytvořené pro tento typ procesu.
Kde se to vyplatí: Aplikace
Jemný drát z nerezové oceli – používaný pro svařovací drát, tkané pletivo, vyztužení opletených hadic a stínění kabelů – vyžaduje čistý povrch a spolehlivou tažnost. Pokud se teplota žíhacího zařízení mění, drát v některých úsecích ztvrdne a v jiných změkne, což se okamžitě projeví při tkaní nebo splétání.
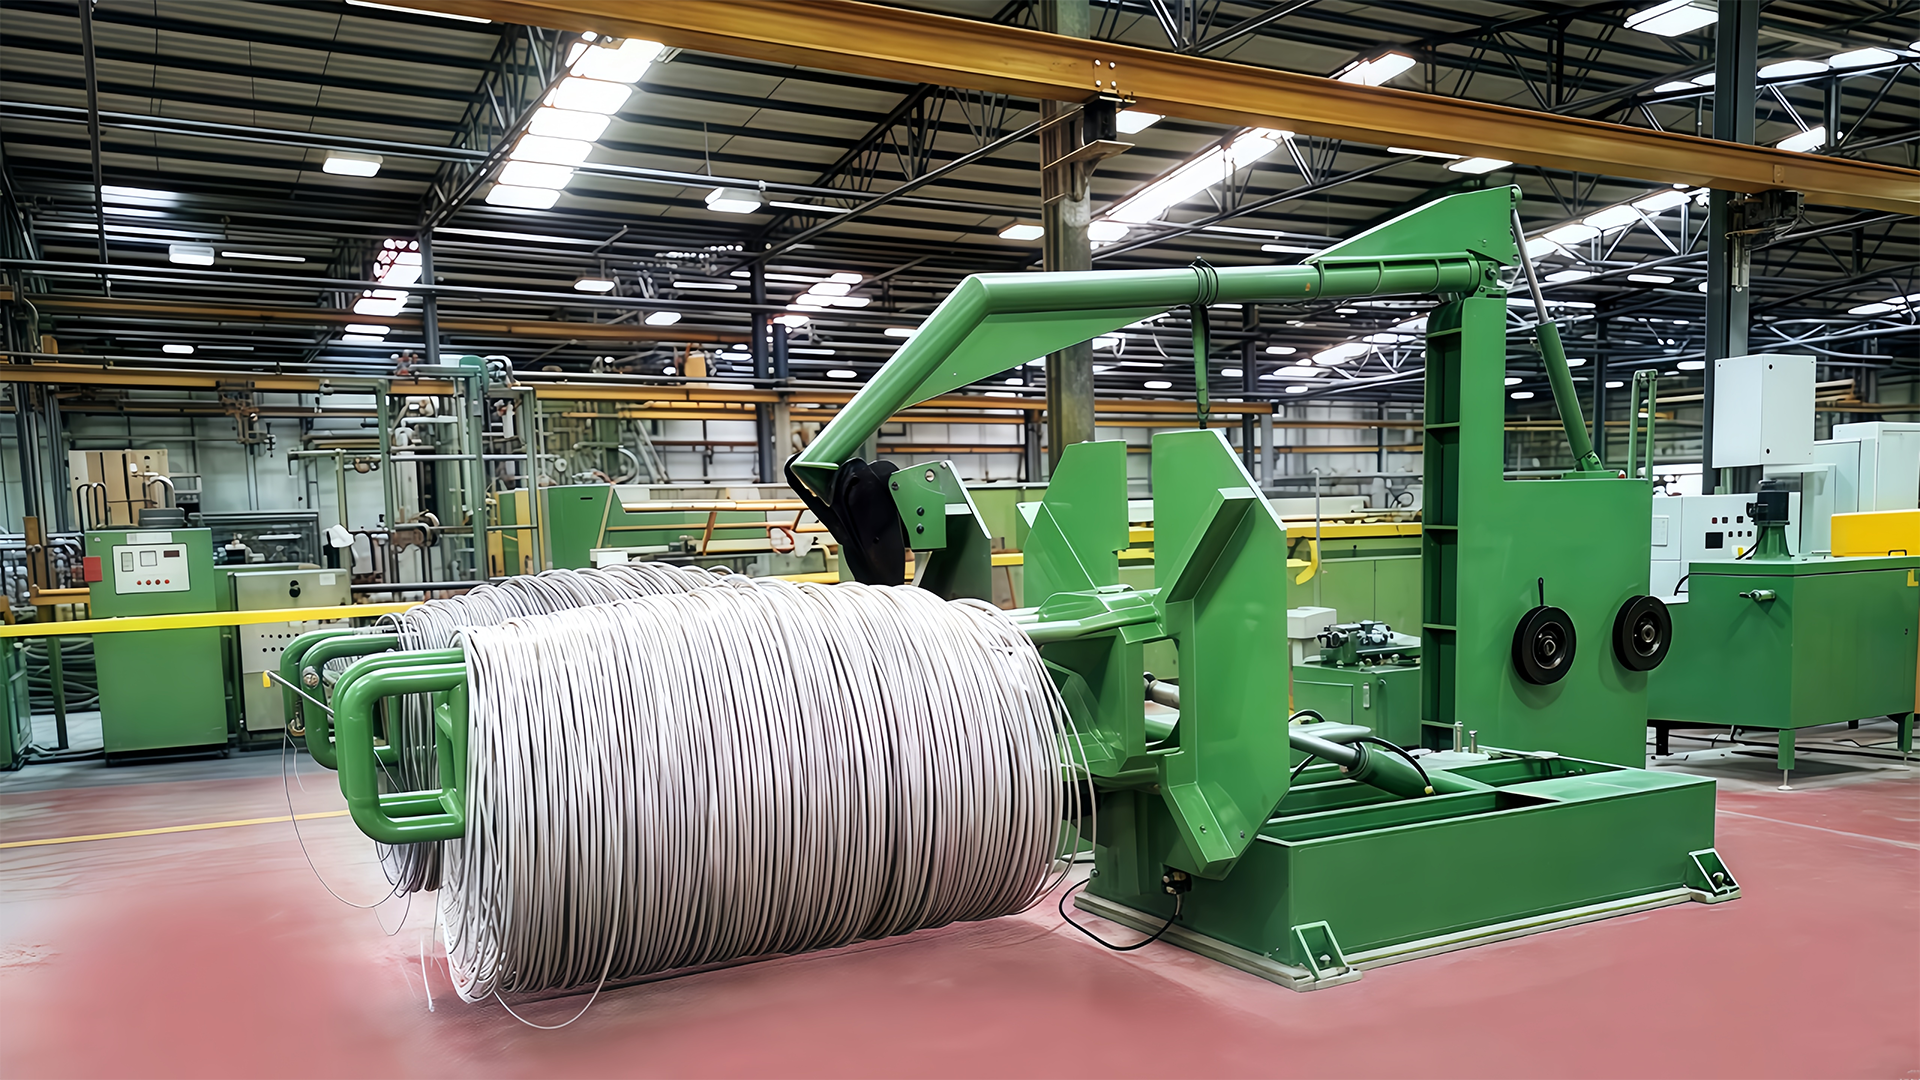
Tažící stroj vodní nádrže z nerezové oceli Nerezový drát vyžaduje řízené žíhání a čisté tažení. Tento stroj na vodní nádrž ochlazuje a maže tvrdý materiál, aby se minimalizovalo tření a opotřebení matrice, což pomáhá udržovat tažnost pro konzistentní tkaní nebo prameny. Zobrazit produkt → Jemný drát z nízkouhlíkové oceli, surovina pro hřebíky, vázací drát a obecný vázací drát, je obchod s cenou za kilogram. Natvrdo tažený drát opotřebovává tvářecí nástroje a odolává ohybu; žíhaný drát umožňuje tvarovač hřebíků nebo svářečku sítě běžet jmenovitou rychlostí bez nucených zastávek.
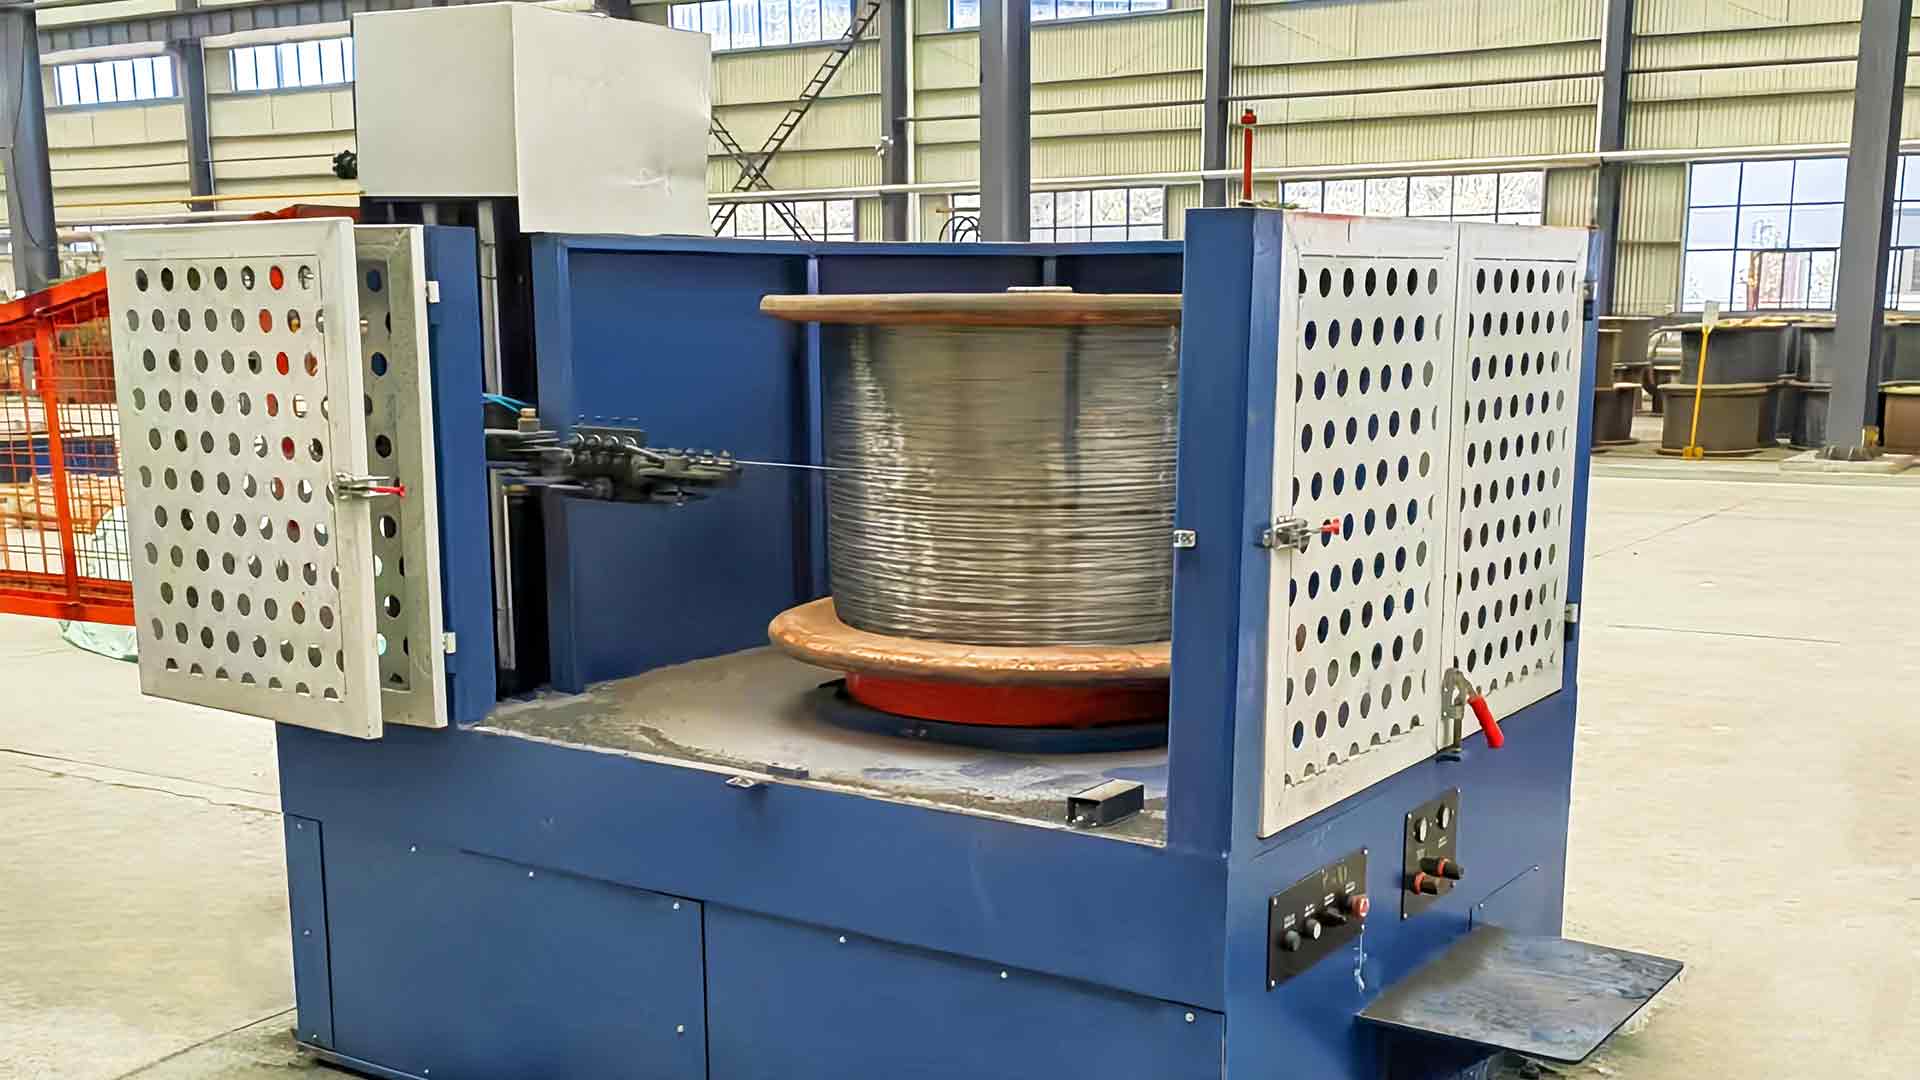
Nízkouhlíkové ocelové vodní nádrže stroj na tažení drátu U nízko uhlíkového ocelového drátu používaného v hřebících a vazbách, který je cenově dostupný, tento stroj udržuje teplotu stabilní a používá mazání, aby se snížilo opotřebení zápustek. Podporuje hladké tažení a žíhanou tažnost, což umožňuje rychlejší tvarování bez přerušení. Zobrazit produkt → Ocel pokrytá hliníkem se řídí stejnou logikou, s jediným nastavením: žíhač musí být přizpůsoben tepelné vodivosti materiálu, která se mezi hliníkem a ocelí liší. Princip zůstává stejný — obnovte tažnost, udržujte povrch čistý a nechejte další proces běžet bez přerušení.
Když hodnotíte stroj, vycházejte ze svých vlastních výrobních údajů: průměr vstupní tyče, konečná velikost drátu, jakost materiálu a rychlost linky potřebná k dosažení vaší měsíční tonáže. Pak se na linku podívejte jako na jeden systém – matrice, navijáky, žíhač, chlazení a navíjení – namísto seznamu názvů komponent.
Pokud to dodavatel umožňuje, proveďte vzorek s vlastním materiálem tyče. Stroj, který s tou tyčí manipuluje při jmenovité rychlosti, s rovnoměrným prodloužením a čistým povrchem, je cennější než jakýkoli technický list. To je stroj, který bude vyrábět tiše, den za dnem.