
Projděte si kreslírnu na konci směny a obvykle poznáte, jak běží linka s vysokým obsahem uhlíku, než někdo otevře ovládací panel. Mazivo je stále čiré, obaly vycházející z navíječe jsou pevné a rovnoměrné a kolem držáků matric není žádné sušení rozprašováním do modra. Stroj může běžet rychle a přesto může selhat. Tato propast mezi rychlostí a výkonem je část, kterou žádná brožura nezachycuje.
Ve Wuxi stavíme kreslící zařízení již dlouhou dobu. Společnost, která se stala Jinding Technology, vyrostla z malé rodinné dílny v 90. letech 20. století a stroje, které dodáváme dnes, stále nesou lekce z těchto prvních instalací spolu s více než 550 linkami, které nyní běží ve více než 40 zemích. Následuje, jak vysvětlujeme výkon zákazníkům, kteří si vybírají mokrou řadu s vysokým obsahem uhlíku – nebo se snaží získat více z té, která již stojí na jejich podlaze.
Proč drát s vysokým obsahem uhlíku vyžaduje více mokrého vlasce
Vysokouhlíková tyč přichází do patentovaného stroje: jemná perlitická struktura, pevnost v tahu vyladěná v drátovně a tenký mosazný nebo fosfátový nosný povlak, který existuje z jednoho důvodu – pro udržení maziva na matrici. Vše, co kreslící čára od tohoto bodu dělá, je vyjednávání se zpevněním práce. Každý průchod mění tažnou sílu na teplo a hustotu dislokace, takže drát je pevnější, méně tažný a podstatně méně propustný.
Při obsahu uhlíku 0,8 % a výše toto odpuštění rychle vyprchá. Posuňte redukci nad rámec toho, co může konstrukce absorbovat, a ne vždy dojde k selhání tam, kde byste to očekávali. Objeví se později jako centrální prasknutí, prasknutí misky a kužele na navijáku nebo výsledek tahu, který vyletí z okna zákazníka tři dny poté, co byla cívka zabalena.
Tažení za mokra je odpovědí průmyslu na problém tepla. Zaplavovací bloky a matrice s mazivem odvádějí teplo mnohem rychleji, než by to kdy dokázal vzduch, a proto mokré stroje udrží rychlost 1 000 m/min a více tam, kde musí suchá vedení ustupovat. Chladicí okruh je však jen tak dobrý, jak dobrá je disciplína kolem něj. Když teplota maziva vyšplhá o pět stupňů nad nastavenou hodnotu, pevnost filmu klesá, tření stoupá a přebytečné teplo jde přímo zpět do drátu. Na stroji se nic nezměnilo, ale výkon ano.
Páky, které skutečně pohybují výkonem
Plán absolvování a snížení za kostku
Nic neovlivňuje výsledky s vysokým obsahem uhlíku více než sekvence snižování. Plán, který vyhovuje měkké oceli – velkorysé záběry, málo zářezů – přeruší drát s vysokým obsahem uhlíku před třetím blokem. Většina mokrých linek pro tento provoz pracuje v rozsahu 15–25% zmenšení plochy na průchod a zužuje se směrem k dokončovacím matricím, kde na kvalitě povrchu a toleranci průměru záleží více než na redukci objemu. Úhel nájezdu, délka ložiska a zpětné napětí patří do stejného výpočtu; nejsou nezávislá nastavení.
Kontrola prokluzu mezi bloky
Na strojích skluzového typu je drát tažen o něco rychleji než naviják, který opouští, a tento malý rozdíl je to, co udržuje vlasec v napětí. Je to také místo, kde se hromadí chyby: dvouprocentní posun v jednom bloku se stává opotřebením všude po proudu a navíc ovalita, které si zákazník všimne dříve než my. Servo bloky s přímým pohonem, jednotlivě poháněné a elektronicky řízené, vydělávají na práci s vysokým obsahem uhlíku právě proto, že rychlostní poměr se drží, místo aby se driftoval se zatížením a teplotou.
Chlazení, mazivo a filtrace
Mokré mazivo je pracovní kapalina, nikoli vhodná chladicí kapalina. O tom, zda film vydrží tlak na matrici, rozhoduje koncentrace, pH, hodnota zmýdelnění a především obsah jemných částic. Teplota je proměnná, kterou nejvíce sledujeme. Ve většině obchodů je 35–45 °C pásmo, kde se fólie chová předvídatelně, a deskový výměník tepla se slušnou usazovací a filtrační smyčkou toto pásmo udrží mnohem spolehlivěji než pouhé přidání dalšího maziva, když je něco horké.
Hned za nimi jsou další tři faktory, které jsou nejčastěji považovány za dodatečné:
- Nácvik umírání — Karbidová třída, úhel náběhu a délka ložiska přizpůsobené drátu, s diamantovými čelistmi vyhrazenými pro nejjemnější velikosti.
- Řízení napětí a smyčky — stálé odvíjení napětí zastaví kolísání průměru dříve, než začne.
- Nabírání a navíjení — dostatečné napětí pro pevné balení, nikdy ne tolik, aby se drát na bubnu podvolil.
- Sledování stavu — tlak chladicí kapaliny, teplota lisovací komory a detekce poškození vám řeknou více o výkonu než jakýkoli údaj o rychlosti.
Přehled výkonnosti
Níže uvedené pásy jsou to, co vidíme na zdravých mokrých vlascích s vysokým obsahem uhlíku. Berte je jako zahájení rozhovoru o konkrétní třídě, povlaku a hotovém průměru, nikoli jako univerzální specifikaci.
| Parametr | Typická pracovní kapela | Co pohání |
|---|---|---|
| Průměr vstupní tyče | 5,5 – 8,0 mm | Počet matric a celková délka stroje |
| Zmenšení plochy na jeden průchod | 15 – 25 %, v cíli se zužuje | Nebezpečí prasknutí středu a prasknutí střední cívky |
| Rychlost kreslení | 600 – 1 200 m/min | Výkon za směnu, vyvážený vůči chladicí kapacitě |
| Teplota mokrého maziva | 35 – 45 °C | Síla filmu a zemřít život |
| Proklouzněte mezi bloky | 2 – 6 % na skluzových strojích | Rychlost opotřebení formy a povrchová úprava |
| Přijímací napětí | Nejnižší hodnota, která stále tvoří pevný balík | Hustota balení a přímost drátu |
| Míra přerušení | Pod jeden zlom na deset vytažených tun | Jediný poctivý výkonový údaj na listu |
Přizpůsobení stroje výkonu, spíše než nejvyšší udávané rychlosti, je místo, kde většina zisku spočívá. Kompaktní horizontální uspořádání často dává větší smysl než dlouhý těžký blok, když jsou velikosti dávek střední a podlahová plocha je malá.
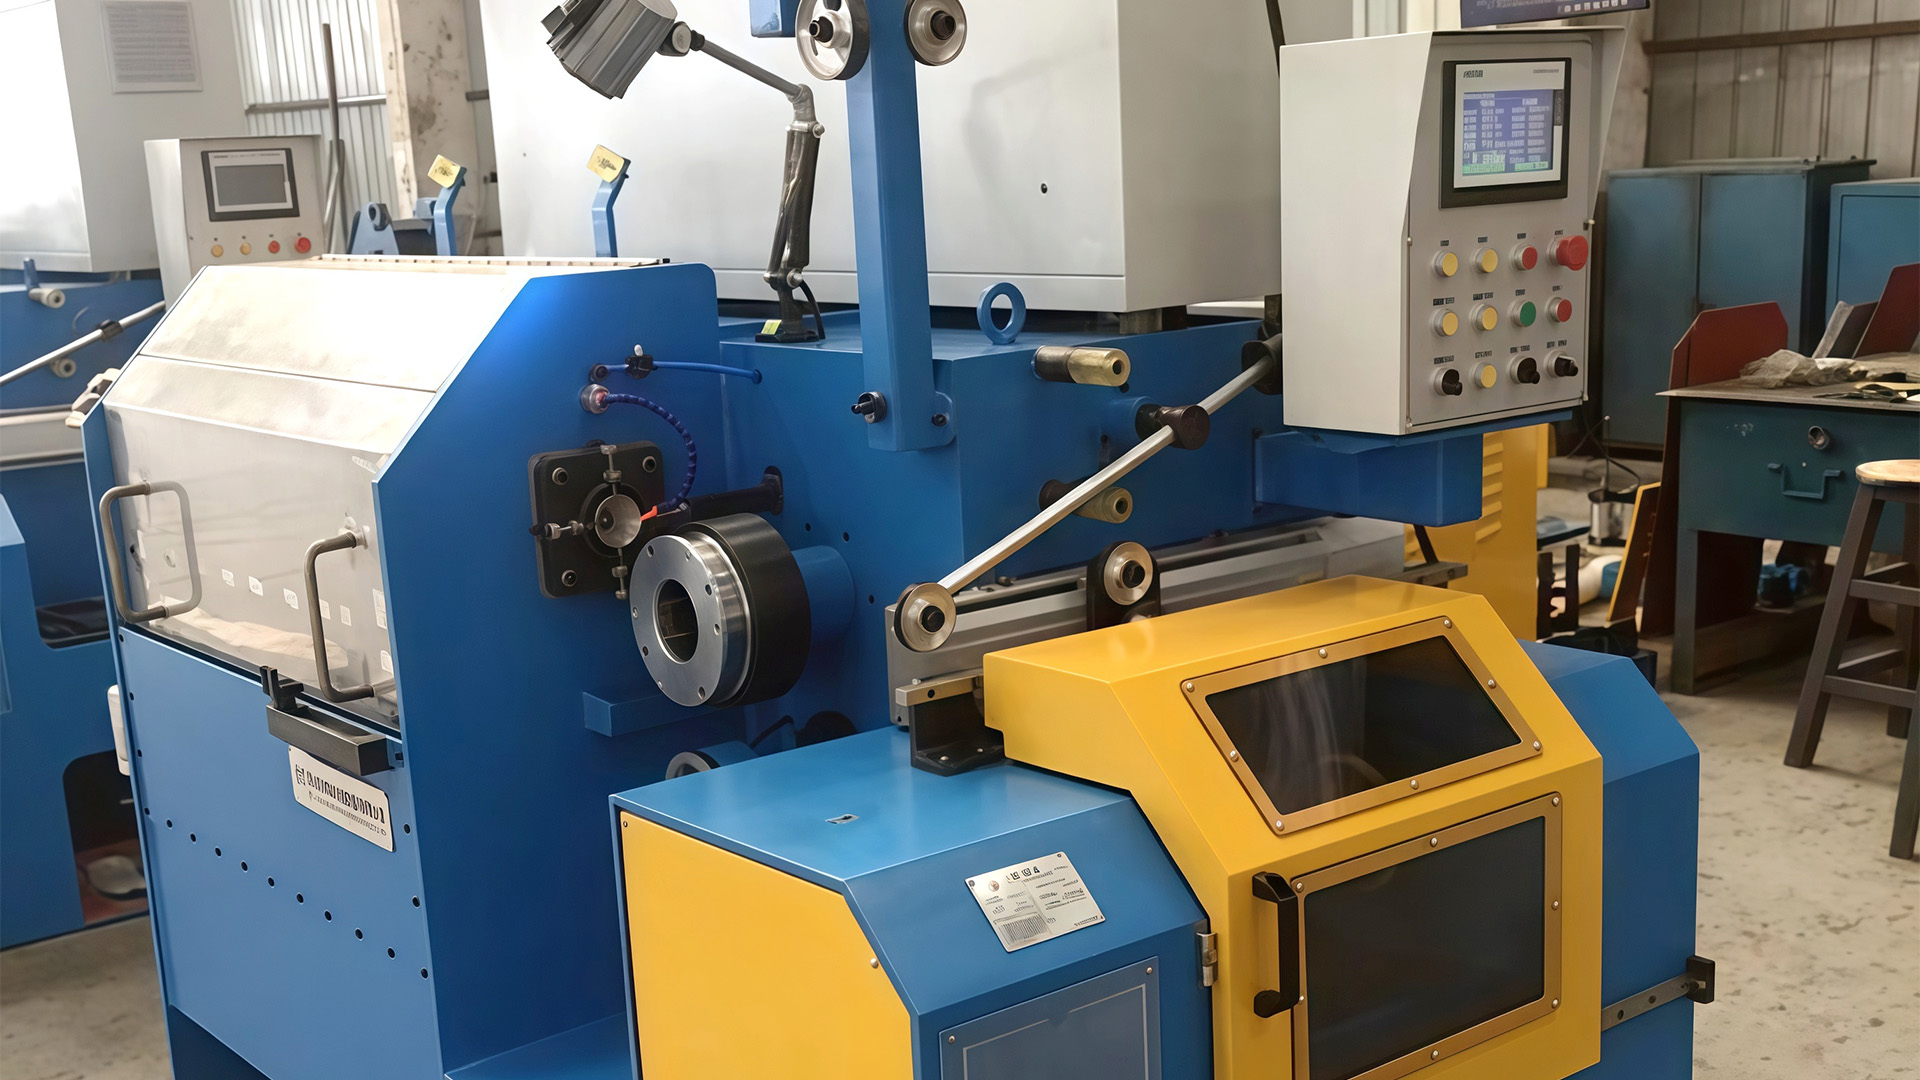
 Horizontální stroj na tažení drátu s vodní nádrží pro kompaktní rozvržení Horizontální stroj na tažení drátu z vodní nádrže s cirkulujícím chladivem a snadnější údržbou, vhodný pro středně velké dávky, kde je málo místa na podlaze. Zobrazit produkt →
Kde linky tiše ztrácejí výkon
Výkon málokdy zkolabuje. Eroduje to. Linka, která na jaře běžela rychlostí 1 050 m/min, jede na podzim rychlostí 900 a nikdo nemůže ukázat na den, kdy se změnila. Podle našich zkušeností šoupátko obvykle začíná na jednom ze čtyř míst: teplota maziva stoupá s tím, jak se mění okolní podmínky, nepozorovaně stoupá rozdílový tlak ve filtru, drážky na hřídeli se opotřebovávají do mírně odlišného profilu nebo raznice, která byla jednou příliš znovu podložena.
Sledujte: obaly, které jsou teplé, když vypadnou z navíječe, slabý spálený zápach v blízkosti dokončovacích bloků nebo údaje o průměru, které se pohybují po cívce, místo aby skákaly. Všechny tři ukazují na teplo a tření dlouho předtím, než se projeví jako zlomy.
Když se linka přeruší, příčina je obvykle zjistitelná a náprava je téměř vždy levnější než výrobní čas, který stojí. Vedeme praktický návod problémy, které se projevují při provozu stroje na tažení drátu přesně z toho důvodu a většina toho, co v něm je, pochází spíše z hovorů zákazníků než z učebnice.
Stav matrice si zaslouží vlastní zmínku, protože je to nejlevnější proměnná na ovládání a nejrychlejší degradace. Odštípnuté ložisko, leštěná přítlačná plocha nebo nájezdový úhel, který již nevyhovuje povlaku, vás ve šrotu bude stát víc, než kdy stojí výměna matrice. Udržování shodné sady karbidových matric pro každou produktovou řadu a jejich vyřazení z provozu na měřeném vrtání spíše než na pocitu ve střevech tiše chrání vše ostatní na lince.
Tažnice drátu z karbidu wolframu pro přesné tažení Přesné matrice z karbidu wolframu pomáhají udržovat rozměrovou přesnost drátu a povrchovou úpravu a zároveň odolávat tlaku a tření při tažení. Zobrazit produkt → Důležitá je také platforma pod ní, a to tišším způsobem, než většina kupujících očekává. Těžká nepřetržitá práce s vysokým obsahem uhlíku odměňuje stroj velkorysým objemem maziva, tuhými bloky a pohony, které udržují převodový poměr pod zatížením – druh mokrého bloku stavěného na provoz na tři směny, aniž by se nastavení ztrácelo. Menší, stabilnější výroba často funguje lépe na těsnějším, jednodušším rámu, který se snadno udržuje a rychle se mění.
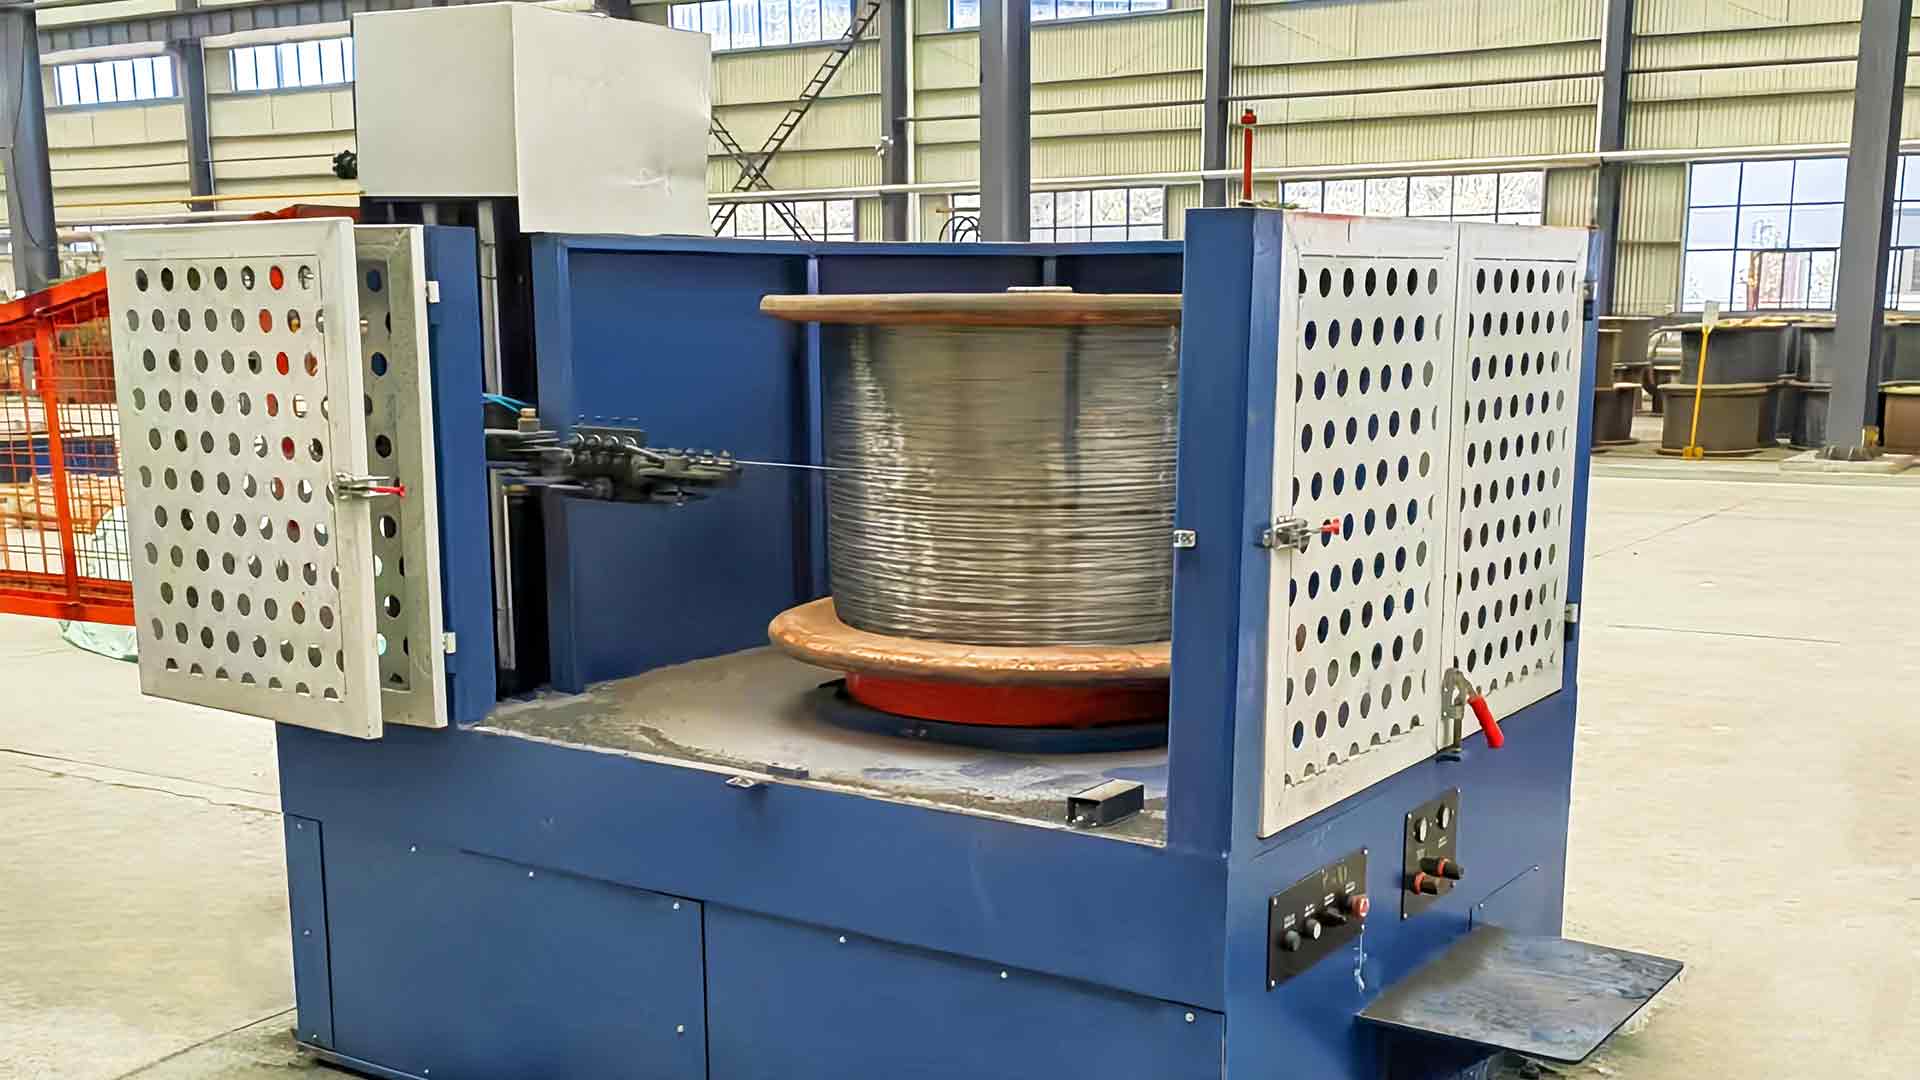
Stroj na tažení drátu s nádrží na mokrou vodu s nepřetržitým chlazením Stroj pro tažení drátu za mokra, který nepřetržitě aplikuje chladicí kapalinu pro snížení tření a opotřebení matrice a zároveň podporuje povrchovou úpravu a konzistentní kvalitu drátu. Zobrazit produkt → Výplata a odběr jsou součástí rýsovací linky
Kreslicí blok neběží izolovaně, ať je jakkoli dobrý. Výplata nastaví zpětné napětí a cívka, která se vyplácí v rázech, se projeví jako rozptyl průměru, který žádný plán matrice nedokáže opravit. Navíjení rozhoduje o kvalitě balení a špatně nastavený navíječ zploští drát, který nechal poslední matrici dokonale kulatou.
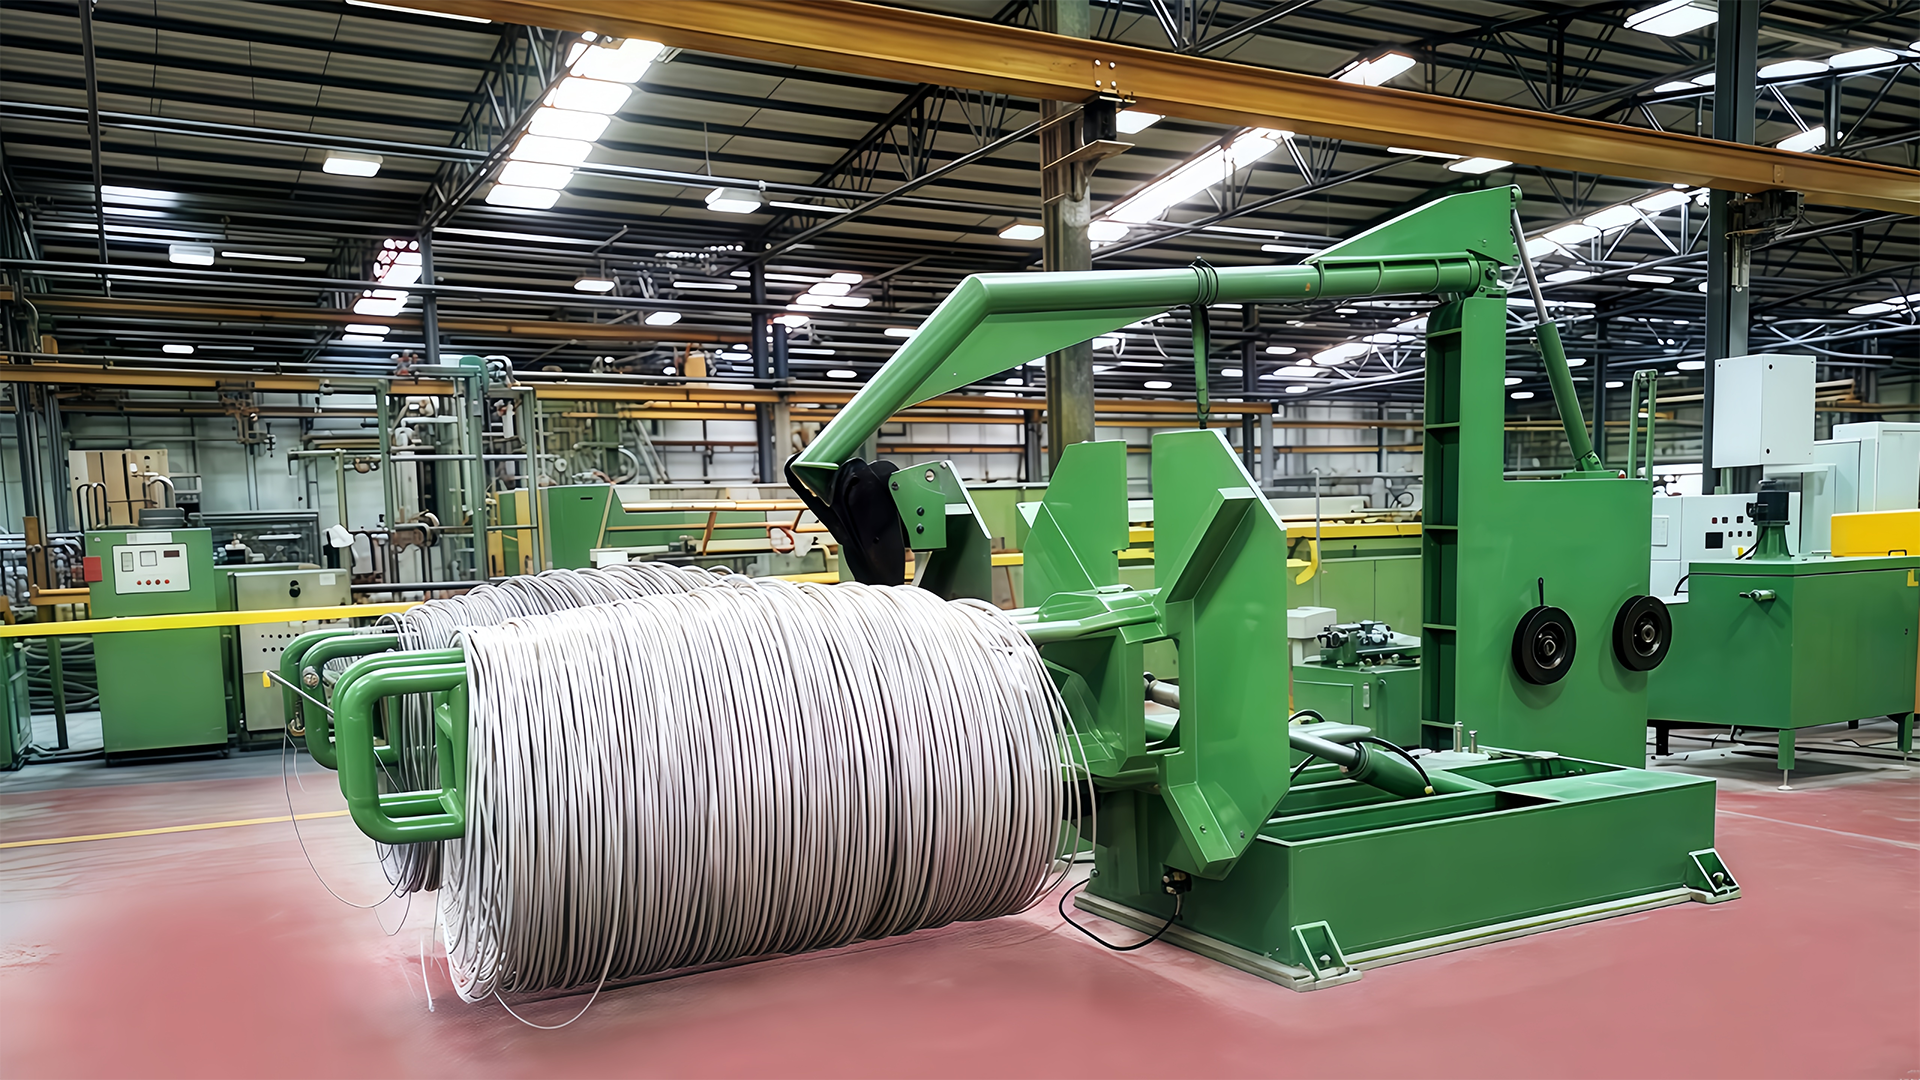
Na těchto dvou koncích trávíme tolik času jako na samotném bloku. Existují překlápěcí horní odvíjecí stojany a stojany s řízeným napětím, které udržují stabilní napětí, když se cívka odvíjí; existují navíječky, rámy ze švestkových květů a navíječky sloních kmenů, které odkládají hotový drát, aniž by jej kroutily. Když nám zákazník řekne, že jeho linka "běží některé dny lépe než jiné", odpověď je častěji ve výplatě než v kostce.
"Linka, která jede 1200 m/min a přeruší se dvakrát za směnu, je pomalejší než linka, která jede 900 a nikdy se nezastaví. Raději bychom prodali druhou linku."
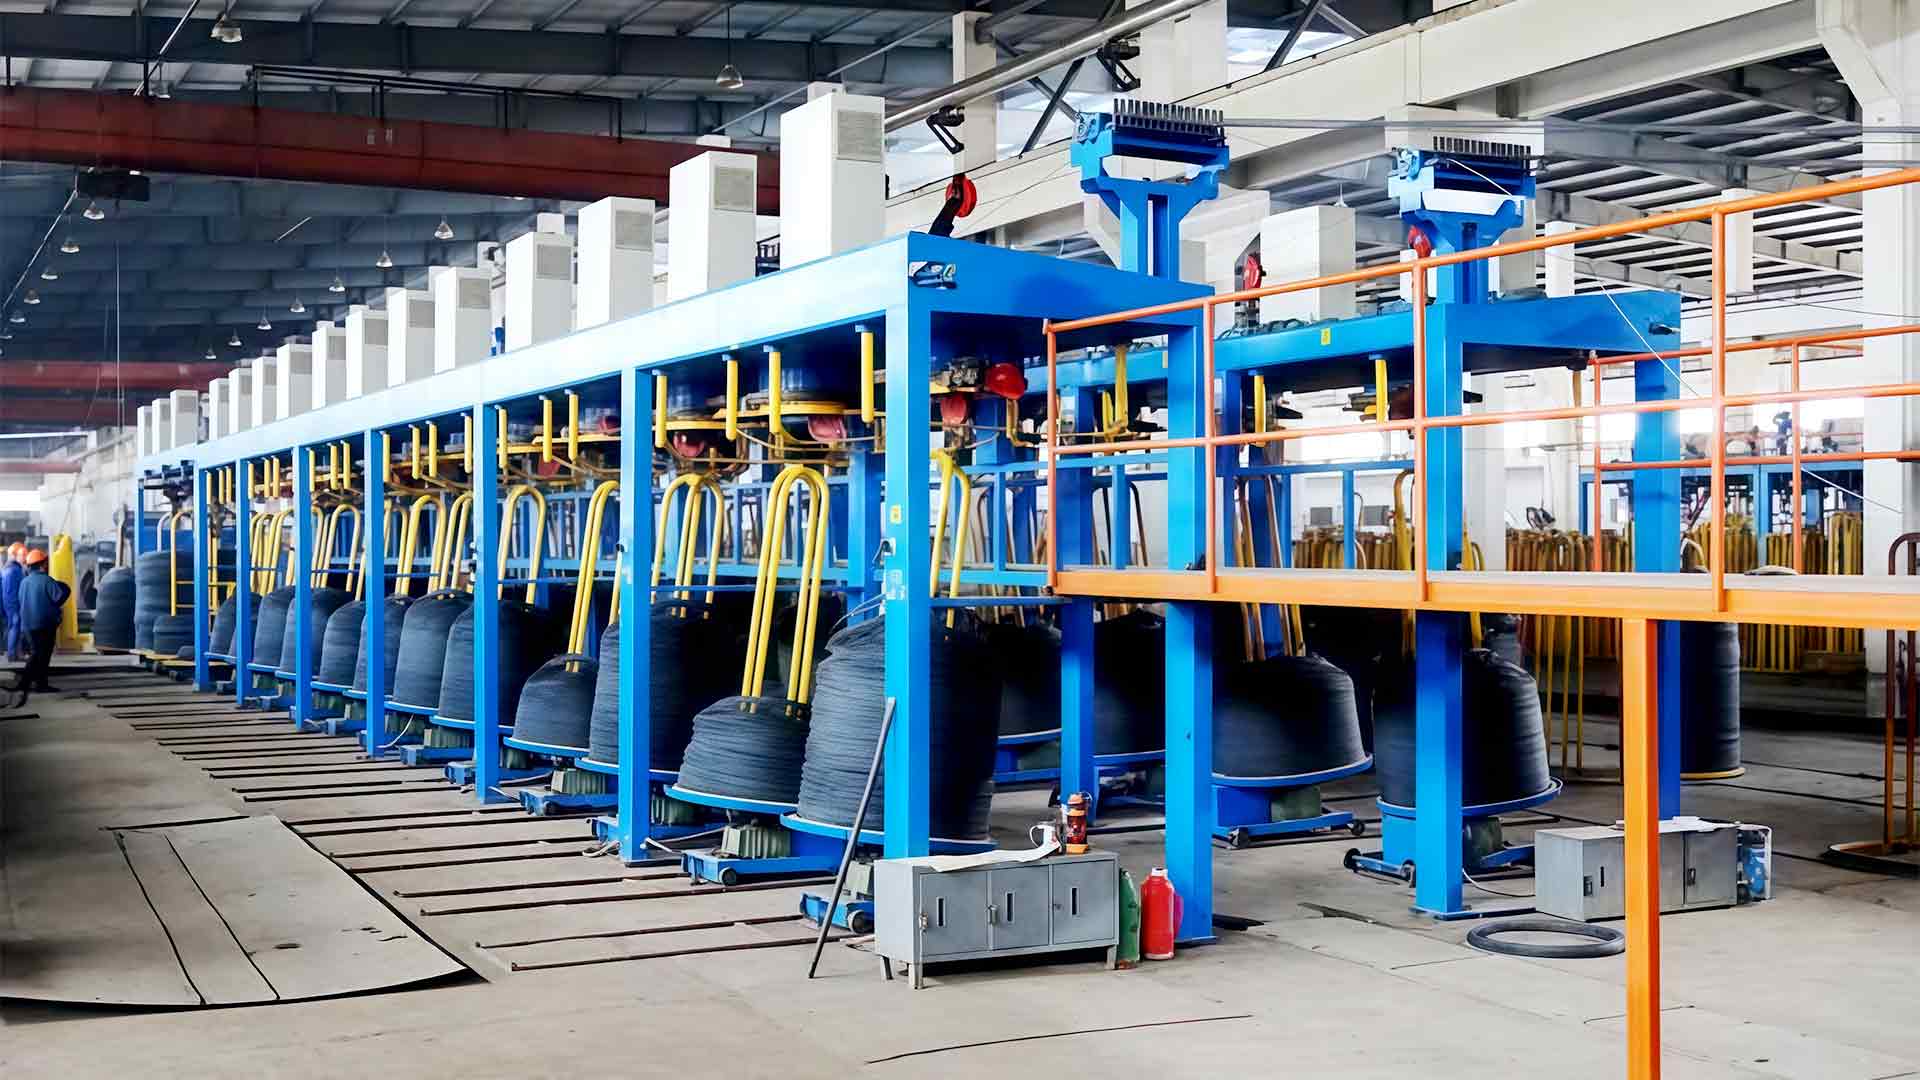
To je názor našich vlastních techniků uvádění do provozu a je to užitečný filtr, když čtete specifikace. Celá řada drátů tažné linky a podpůrné vybavení, které stavíme je organizován kolem této myšlenky, od výplaty přes kreslení až po navíjení a balení.
Kontrolní seznam, který stojí za to nosit do závodu
- Požádejte o plán průchodu vypracovaný pro vaši třídu, povlak a dokončený průměr – ne o generický plán vypůjčený z jiného produktu.
- Potvrďte chladicí okruh: kapacitu výměníku tepla, objem nádrže, stupeň filtrace a způsob odstraňování jemných částic.
- Sledujte, jak stroj běží při jmenovitých otáčkách po dobu nejméně jedné hodiny, a poté sami pociťte teplotu maziva.
- Než se rozhovor stočí k ceně, zkontrolujte drážky navijáku a lisovací boxy na jakémkoli použitém stroji.
- Napište rychlost zlomu a toleranci průměru; tato dvě čísla představují výkon, který skutečně kupujete.
- Plánujte uvedení do provozu s lidmi, kteří budou linku provozovat, nejen s vedením. Znalost nastavení je součástí dodávky.
Jak nakonec vypadá dobrý výkon
Výkon při tažení za mokra s vysokým obsahem uhlíku není vlastností samotného stroje. To je to, co se stane, když se rozumný plán průchodu setká se stabilním chlazením, čistým mazivem, dobře sladěnými matricemi a odběrem, který nebojuje s blokem. Nechte je srovnat a rychlostní číslo se o sebe postará; poplet je a žádné množství koňských sil to neskryje.
Povzbudivé je, že téměř vše je měřitelné a většina z nich je nastavitelná na existující lince. Pokud specifikujete nové vybavení nebo se snažíte obnovit výstup ze stroje, který se v posledních dvou letech tiše zpomalil, vždy s vámi rádi projdeme čísla – obvykle začínáme tou nejjednodušší otázkou ze všech: co říká váš deník přerušení?
Zvyk, který stojí za to dodržovat: log teplota maziva, počet přestávek a průměrná rychlost linky každou směnu po dobu jednoho měsíce. Trendová čára vám řekne více o skutečném výkonu, než kterýkoli jediný testovací běh.