
Funkce strojů pro obrácené vertikální tažení drátu: Kompletní průvodce
Pro operátory drátoven a majitele závodů je obrácený vertikální stroj na tažení drátu odpovědí na známé úzké místo: jak udržet linku v chodu, aniž by se každých pár set kilogramů zastavovalo, aby se odřízla celá cívka.
Závod na spojovací materiál v Zhejiang zjistil, že jeho dvě horizontální navíjecí linky vyžadují obsluhu na plný úvazek, téměř výhradně pro výměny cívek. Po přechodu stejného výrobního programu na obrácený vertikální drátotažný stroj se role operátora změnila z ruční manipulace na dohled. Linka produkovala těžší cívky, podlaha zůstala čistší a po proudu tvarovače hřebíků dostaly drát s výrazně konzistentnější geometrií cívky.
Funkce obráceného vertikálního stroje na tažení drátu vysvětlují tento posun. Tento typ stroje kombinuje tažení, navíjení a manipulaci s cívkami v jednom nepřetržitém procesu . Pochopení toho, jak jednotlivé funkce fungují, je prvním krokem k rozhodnutí, zda patří do vaší dílny.
Pracovní princip: Kreslení, balení a gravitační navíjení v jedné sekvenci
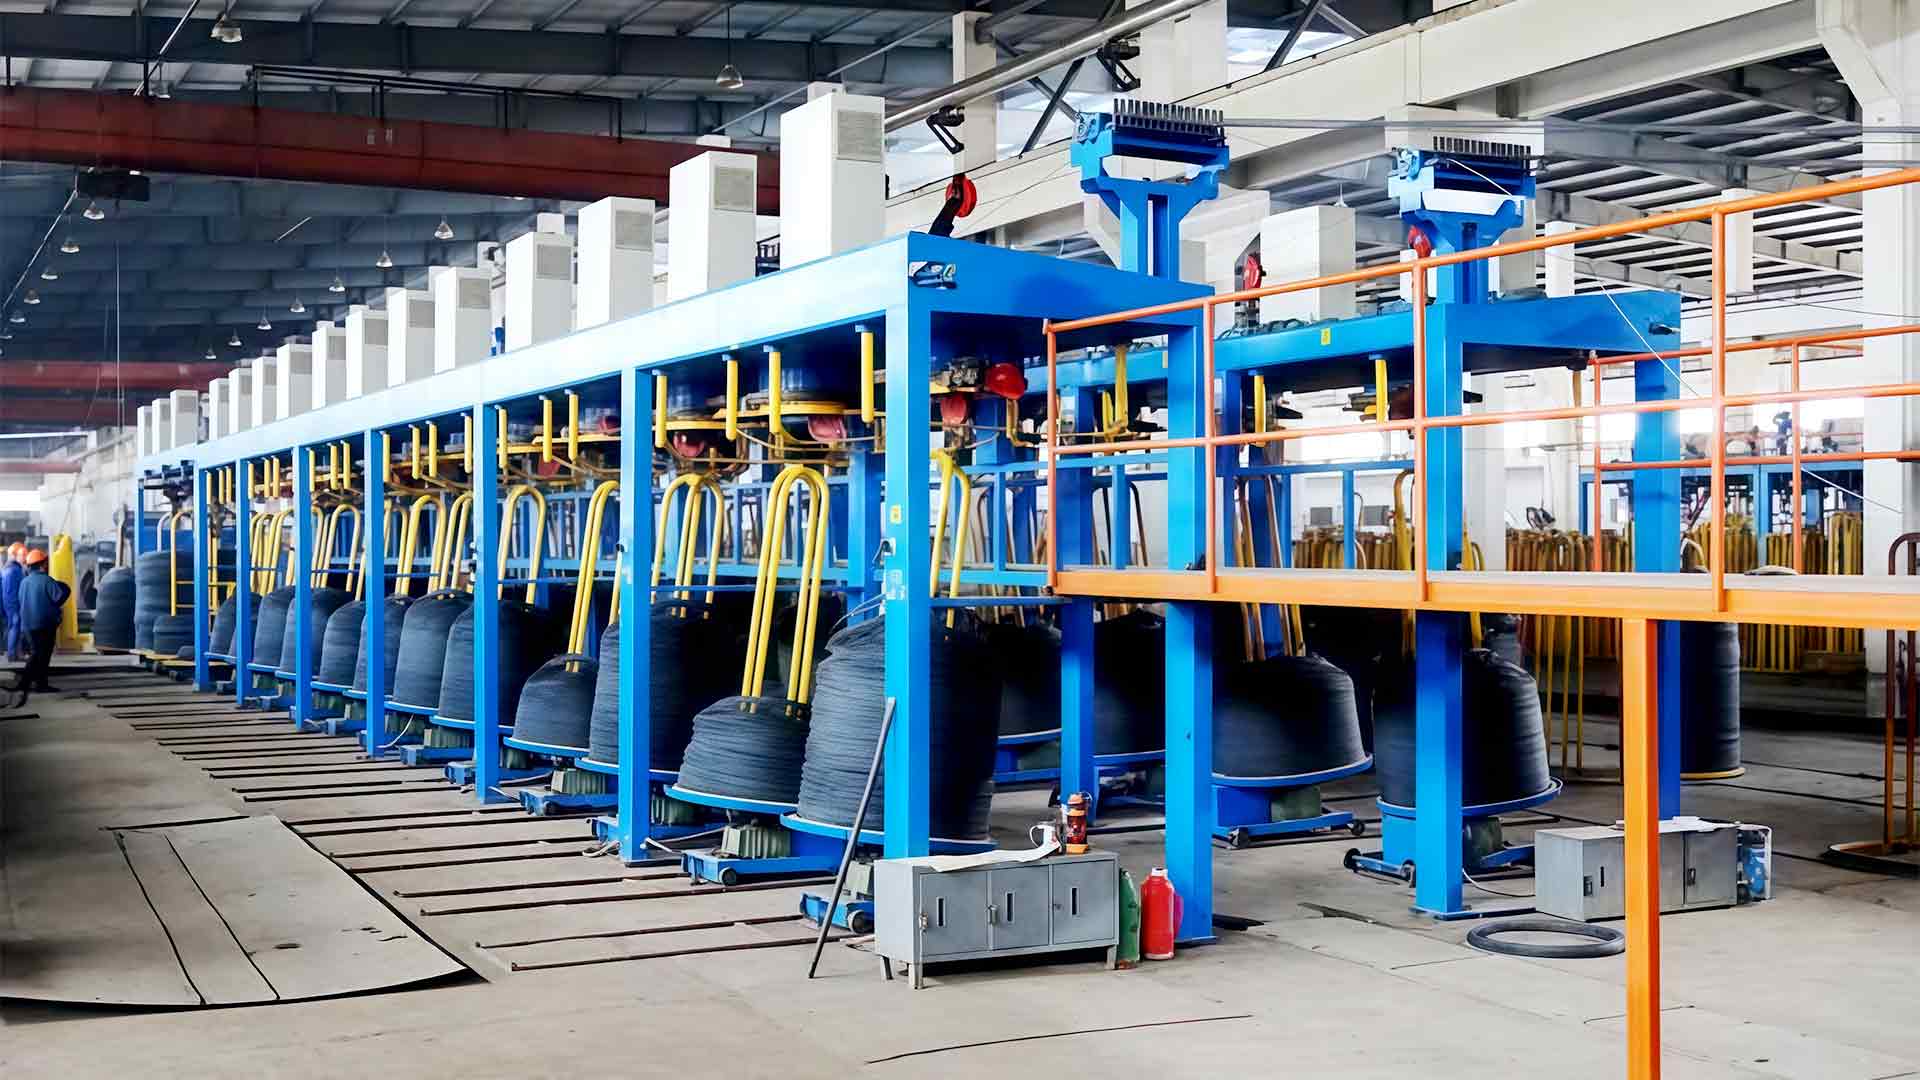
Obrácený vertikální stroj na tažení drátu je jednobloková jednotka s navijákem namontovaným vertikálně a obráceně, což znamená, že pracovní plocha směřuje dolů. Drát je vytažen z odvíjení, prochází matricí a ovine se kolem horní části navijáku. Po konečném omotání se drát pohybuje po čele navijáku a spadne ze spodního okraje na otočný talíř pod ním.
Současně probíhají tři fyzikální procesy:
- Snížení velikosti prostřednictvím matrice, poháněné tažnou silou navijáku.
- Přenos tepla z drátu na vodou chlazený povrch navijáku.
- Akumulace cívky na točně, bez mechanického odizolovacího zařízení.
Protože je cívka položena pod strojem, může se naviják neustále otáčet, zatímco hotová cívka čeká na točně na vyjmutí. Stroj se nikdy nezastaví kvůli manipulaci s cívkou. V praxi to dělá obrácený vertikální design jedním z nejproduktivnějších jednotahových uspořádání v drátovně.
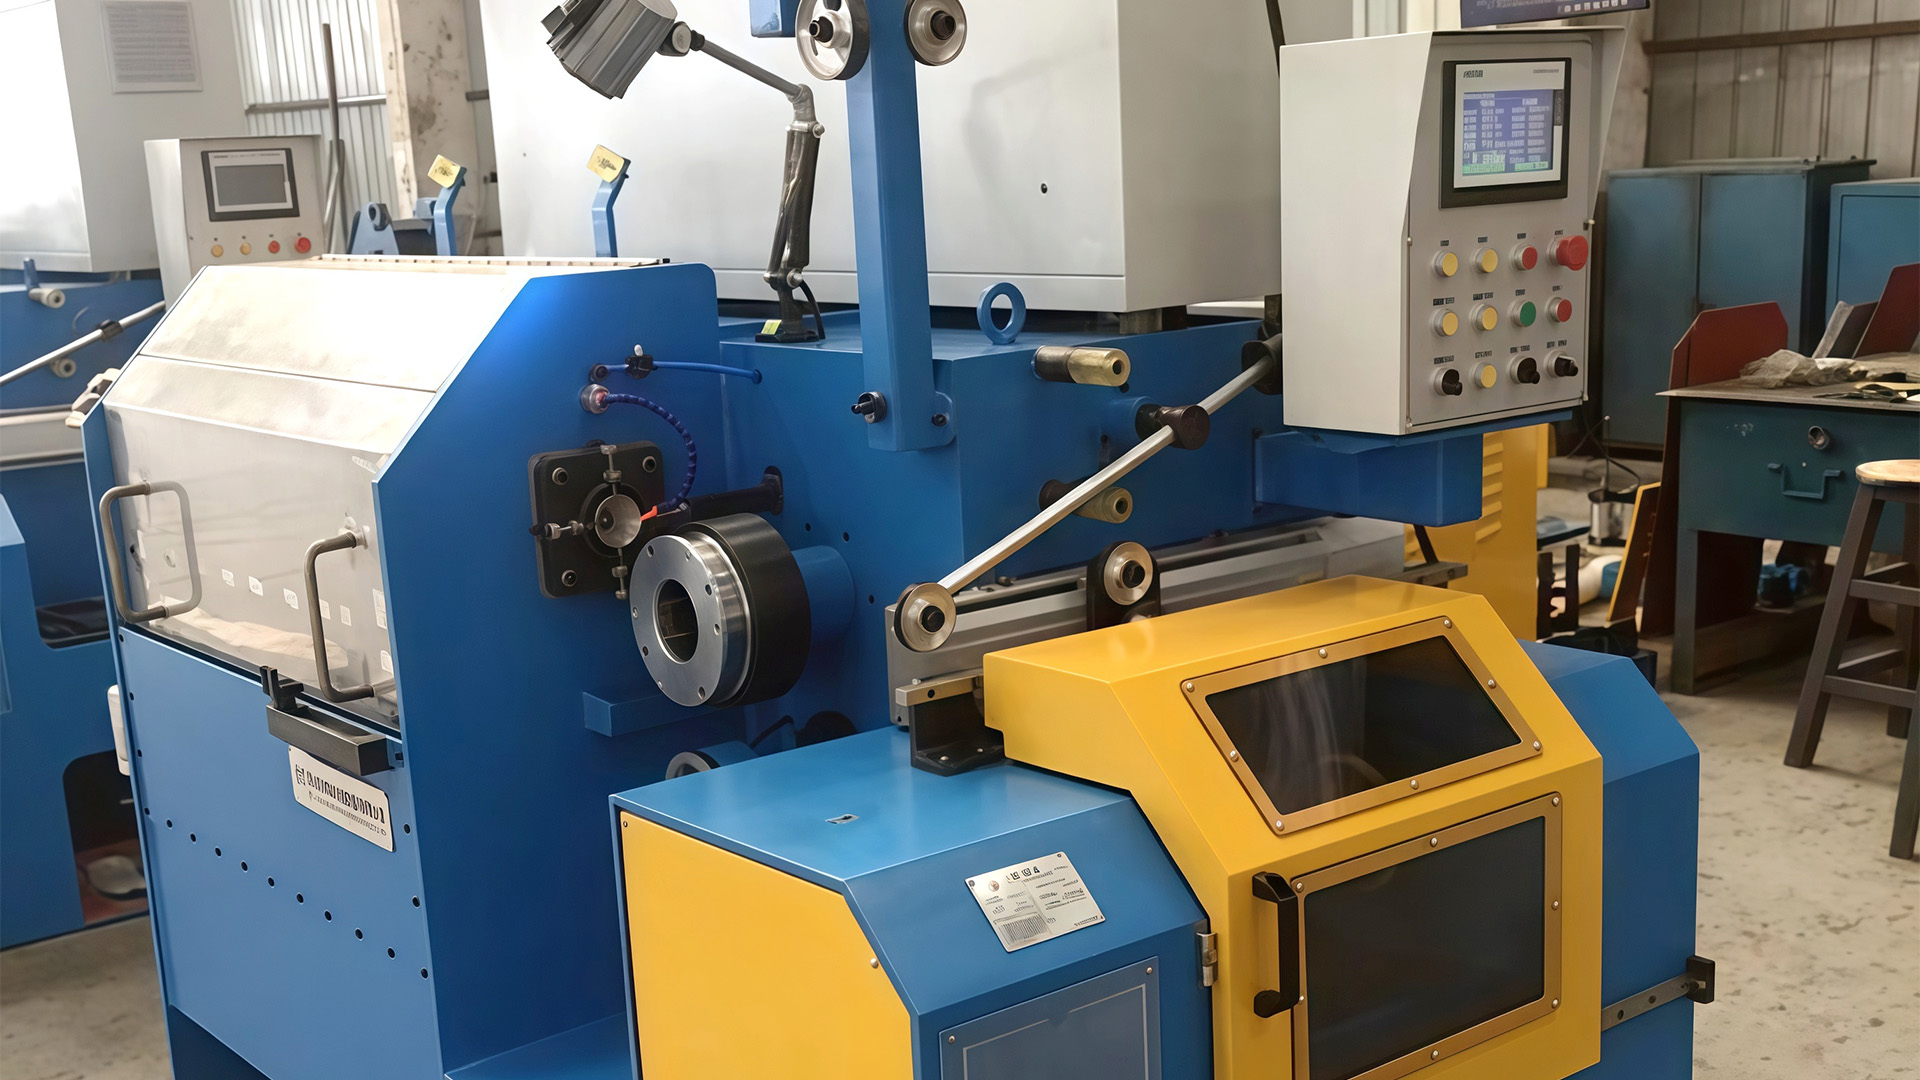
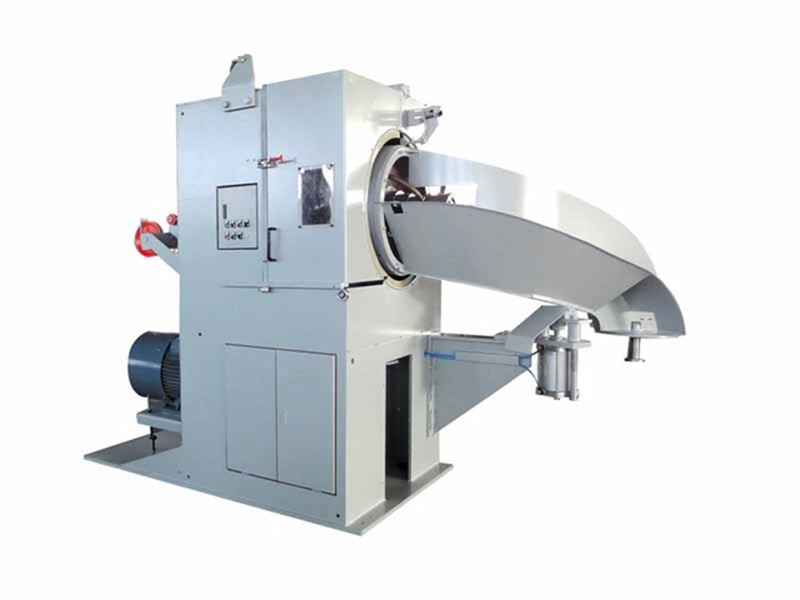 Obrácený vertikální stroj na tažení drátu pro kontinuální výrobu cívek Tento inverzní stroj s gravitační podporou udržuje naviják v chodu, zatímco cívky čekají, což umožňuje větší hmotnosti cívky a méně zarážek při řezání závitů, což snižuje zmetkovitost a pracovní zátěž operátora. Zobrazit produkt →
Šest základních funkcí, které definují jeho provozní chování
1. Kontinuální navíjení s těžkými cívkami
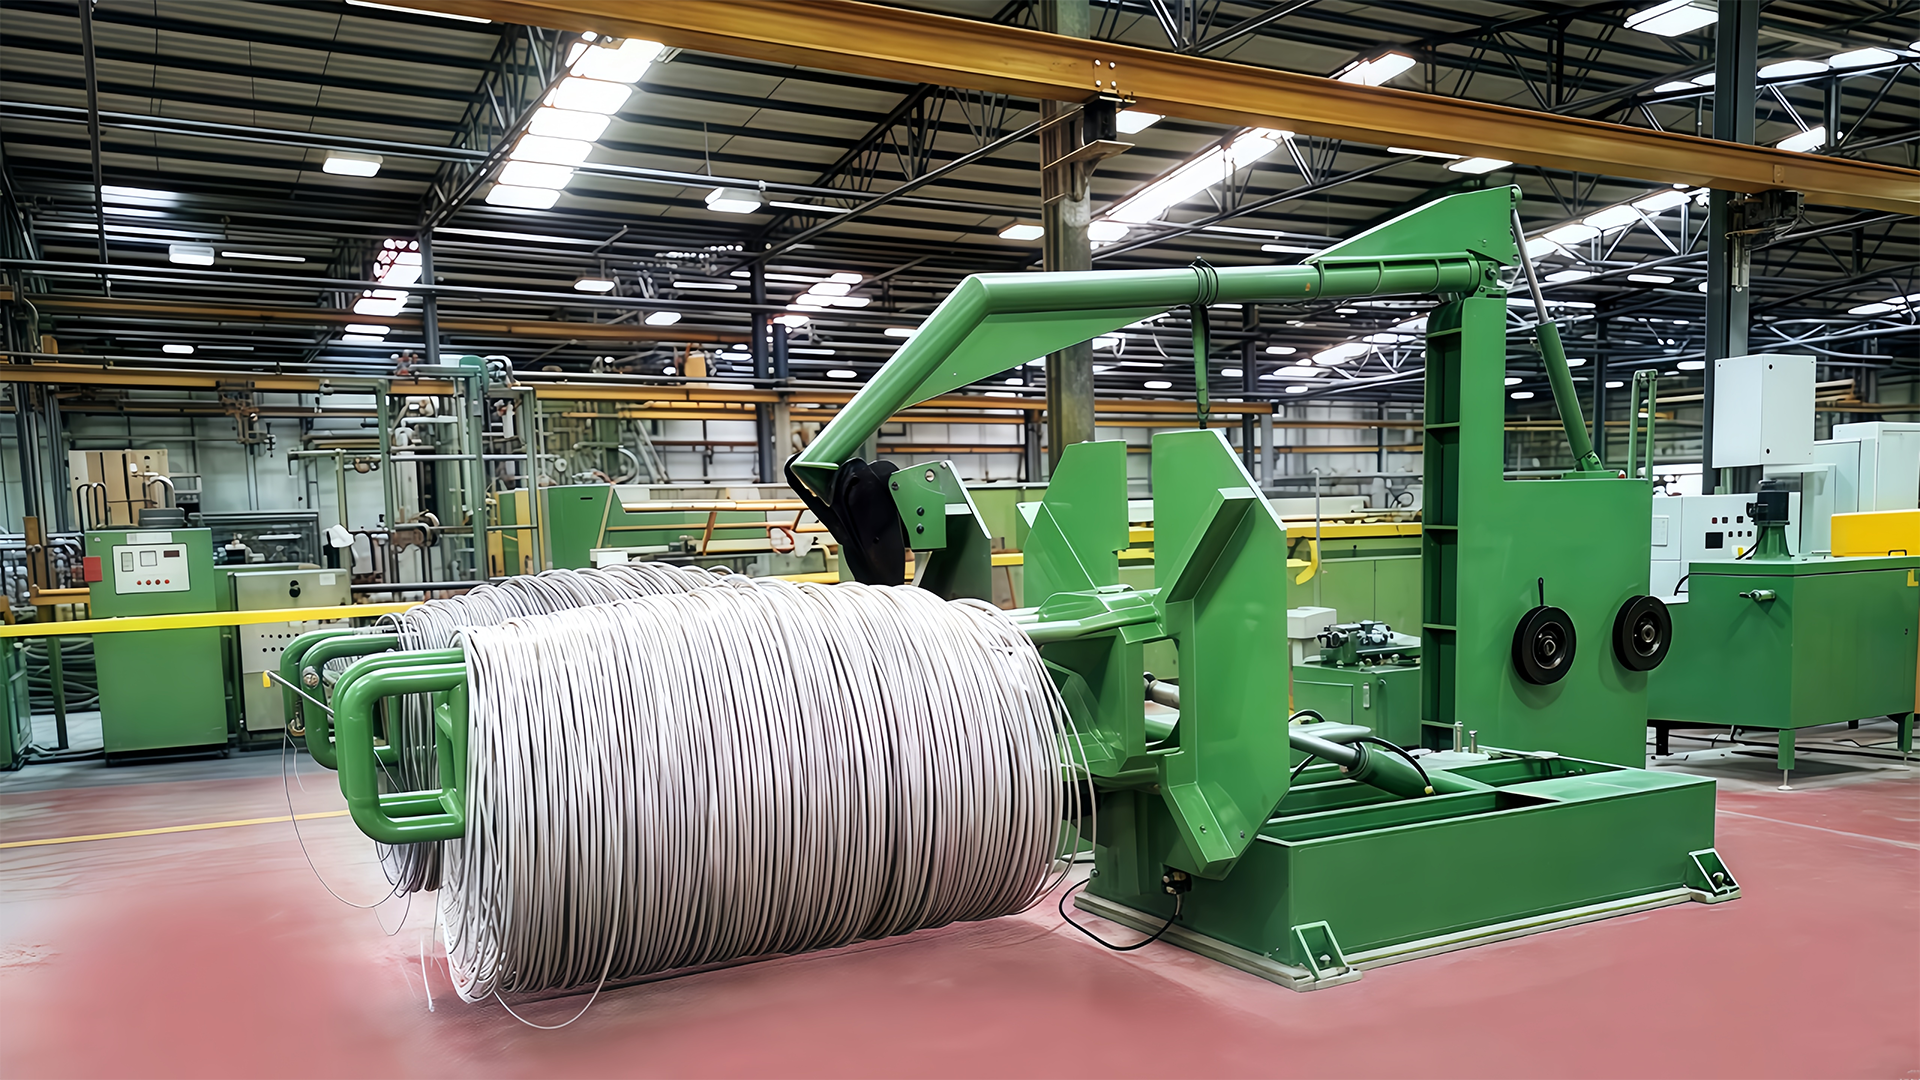
Funkce nabírání není dodatečný nápad; to je důvod, proč existuje invertovaný formát. Točna shromažďuje drát, dokud není dosaženo přednastavené hmotnosti nebo průměru cívky, poté stroj signalizuje odstranění. V závislosti na modelu se může hmotnost jednotlivé cívky pohybovat od 500 kg do 3 000 kg nebo více. Méně spouštění a zastavování znamená méně událostí vytváření vláken, což přímo snižuje zmetkovitost a pracovní zátěž operátora.
2. Gravitační cívkové vrstvení
Vodič odpadávající z okraje navijáku není náhodný. Točna se otáčí a posouvá v kontrolovaném vzoru a pokládá každý obal vedle předchozího. Tato funkce pokládání vzoru vytváří plochou, stabilní cívku s rovnoměrnou hustotou. Zabraňuje také vzájemnému blokování, když je drát později splacen do tvarovače šroubů nebo hřebíkového stroje, což je problém, který způsobuje prostoje linky v závodech používajících špatně navinuté cívky.
3. Chlazení navijáku s integrovaným vodním okruhem
Kreslení vytváří teplo. Bez účinného chlazení povrchová teplota navijáku stoupá, drát se hůře ovládá a tažné mazivo se rozpadá. Invertní stroje jsou obecně konstruovány s vodou chlazenými navijáky a recirkulačním okruhem. Udržování teploty navijáku v kontrolovaném rozsahu zachovává jak životnost matrice, tak kvalitu povrchu drátu.
4. Přesná kontrola napětí během tažení
Střídavý měnič s proměnnou frekvencí přizpůsobuje rychlost navijáku rychlosti odvíjení, čímž vytváří napětí potřebné pro konzistentní prodloužení. U strojů s tanečním válcem nebo siloměrem zpětná vazba napětí jemně dolaďuje rychlost v reálném čase. Výsledkem je reprodukovatelnější konečný průměr, i když se vstupní tvrdost tyče liší od svitku k svitku.
5. Automatizace procesů řízená PLC
Většina moderních invertovaných strojů spojuje rychlost tažení, počítání cívek a bezpečnostní blokování s programovatelným logickým ovladačem. Operátoři nastaví cílovou hmotnost svitku a konečný průměr a stroj odtud převezme řízení. Záznam dat také umožňuje dohledu zjistit, kolik cívek bylo vyrobeno za směnu a zda linka dosahuje plánovaného výkonu.
6. Přístupné rozvržení pro rychlé změny
Obrácená konfigurace poskytuje jasný přístup k lisovací skříni, navijáku a otočnému talíři z jedné strany. U závodů, které zpracovávají více průměrů drátu, je čas potřebný k výměně matrice a resetování rychlosti navijáku kratší než u mnoha strojů horizontálního nebo tanečního typu.
Přehled funkcí: Rozdělení na úrovni systému
Aby bylo srovnání snazší, níže uvedená tabulka shrnuje hlavní funkce na úrovni systému a ukazuje, co každá z nich znamená pro výkonnost výroby.
| Funkce | Mechanismus | Výrobní dopad |
|---|---|---|
| Nepřetržité tažení a navíjení | Obrácený válec s otočným talířem | Žádná zarážka linky pro odizolování cívky; vyšší využití |
| Pokles gravitační cívky | Volný pád ze spodní hrany navijáku | Žádný stripovací mechanismus; méně pohyblivých částí |
| Gramofonový talíř | Nezávislý motor gramofonu s orbitálním pohybem | Ploché, stabilní cívky; žádné blokování při výplatě |
| Chlazení navijáku | Vodou chlazený naviják a matrice | Stabilní teplota tažení; delší zemřít život |
| Kontrola napětí | PLC a regulace pohonu s proměnnou frekvencí | Konzistentní prodloužení; méně přerušení drátu |
| Kontrola hmotnosti cívky | Čítač PLC s přednastavenými limity | Předvídatelná logistika; lepší sledování výnosů |
Stroj na tažení drátu není posuzován podle maximální rychlosti v jeho brožuře, ale podle počtu hodin, kdy běží, aniž by vyžadoval ruce operátora.
Jak se to srovnává s přímočarými kreslícími stroji
Stroj na tažení drátu s přímým tahem táhne drát několika matricemi ve vodorovné linii a shromažďuje jej na cívce nebo bloku. Je to správná volba pro víceprůchodové plány, kde je k dispozici dlouhá souvislá dráha a kde je součástí procesu přechodné žíhání. Ale když je výrobním programem jediná redukce, například 6,5 mm nízkouhlíková tyč až na 4,0 mm drát pro výrobu hřebíků, víceprůchodový přímý stroj může být více strojním zařízením, než vyžaduje práce.
Invertovaný vertikální stroj je jednodušší, protože je navržen pro jeden průchod, přesto to kompenzuje vyšší hustotou svitků a nepřetržitým provozem. Získáte těžší cívky, čistší povrchy drátů a méně kontaktních bodů. Pro výrobce spojovacích prvků a hřebíků, kteří potřebují stálý posuv vinutého drátu, se obrácený design lépe hodí k následným procesům.
Kde si stroj vydělává: Praktické aplikace
Čtyři aplikační skupiny dominují poptávce po strojích na obrácené vertikální tažení drátu:
- Výroba spojovacího materiálu: natažení tyče 5,5–8,0 mm na průměr drátu požadovaný výrobci šroubů a studených hlaviček.
- Výroba hřebíků: výroba jednotných svitků drátu 2,5–4,5 mm pro automatické nabíječky hřebíků.
- Drátěné pletivo a oplocení: dodáváme konzistentní drát pro svářečky pletiva a tkalcovské stavy.
- Předpjatý drát s vysokým obsahem uhlíku: řízená jednoprůchodová redukce pro aplikace vyžadující předvídatelné prodloužení a vysokou integritu cívky.
V každém nastavení zůstává základní hodnota stroje stejná: používá tyč s jedním průměrem, dodává cívku s menším průměrem a činí tak nepřetržitě s minimální manuální pozorností.
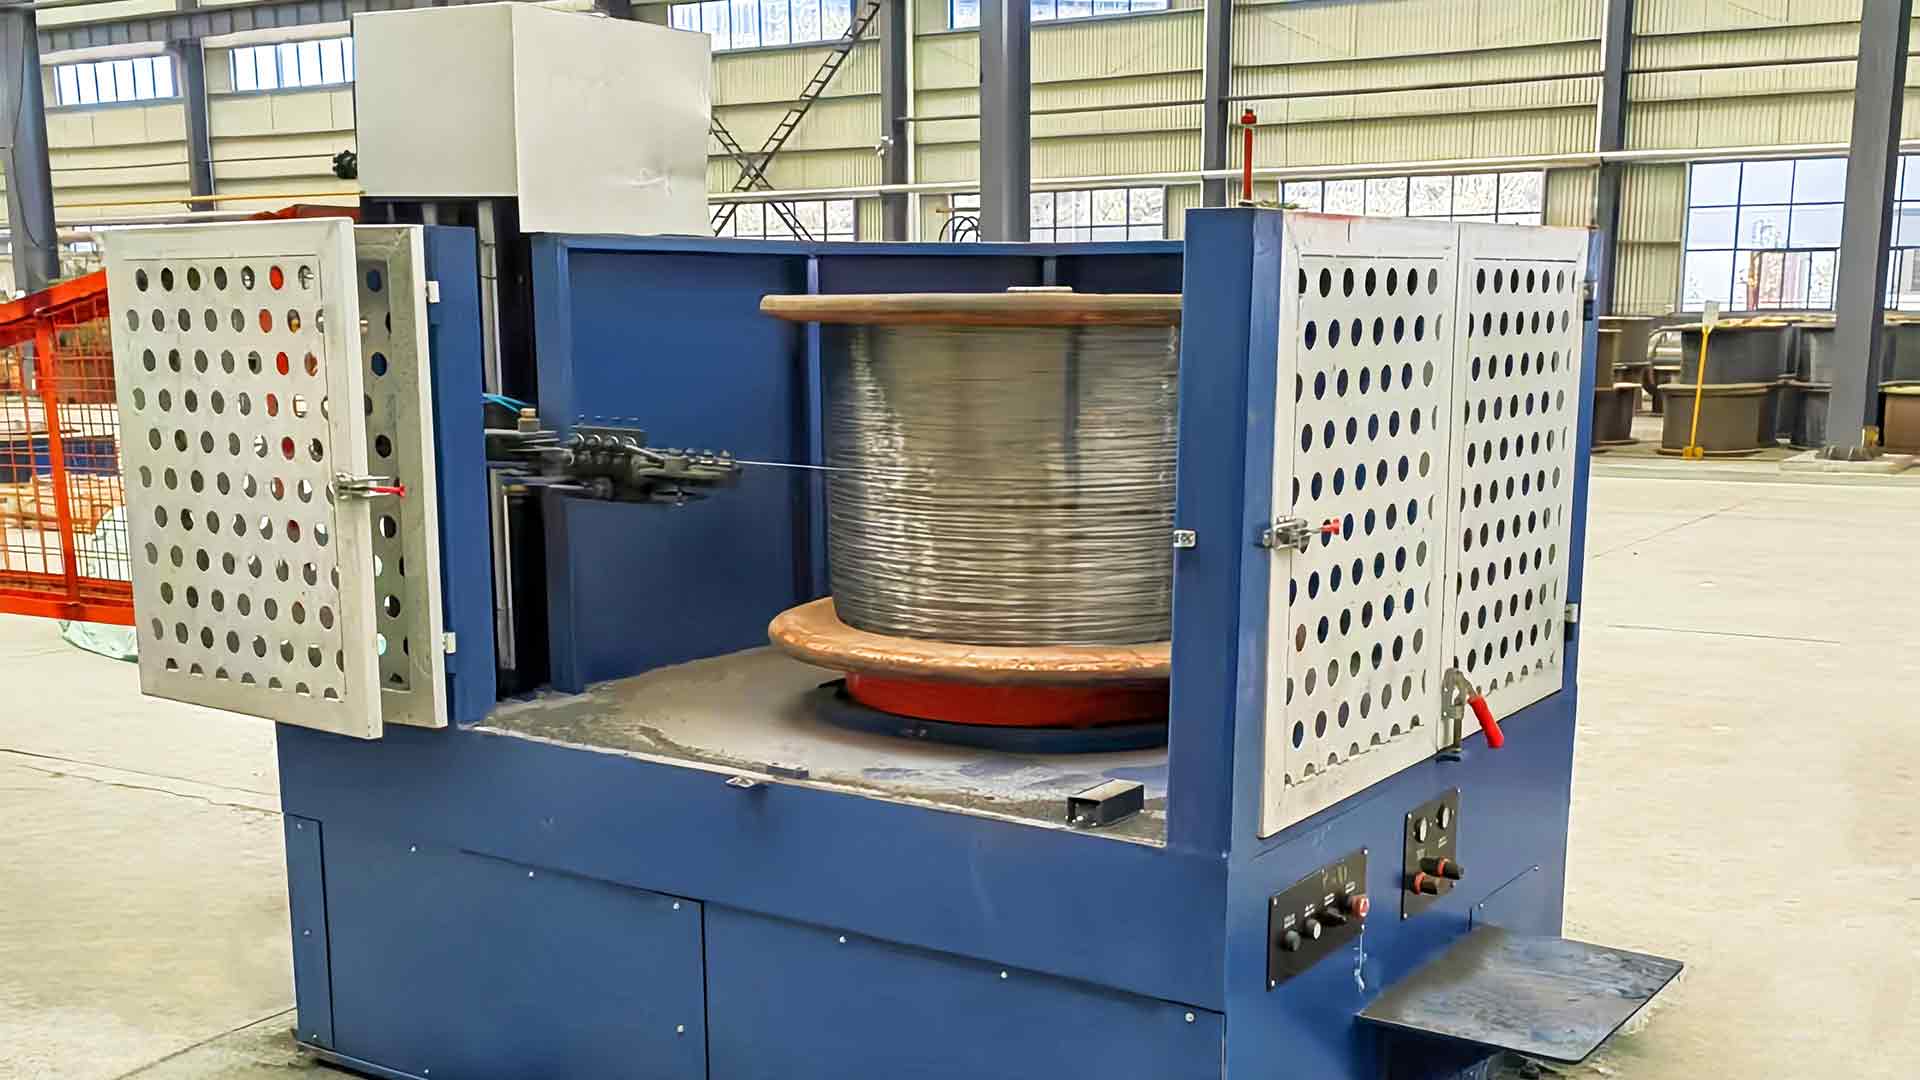
Vysokorychlostní stroj na tažení obráceného drátu pro automatické frézy Tento stroj, navržený pro vysokou automatizaci a minimální prostoje, spojuje přesné řízení matrice s jednotným výstupem, což je nezbytné pro továrny, které upřednostňují produktivitu. Zobrazit produkt → Co zkontrolovat před nákupem
Pět parametrů určuje, zda bude inverzní stroj odpovídat vašemu výrobnímu plánu:
- Průměr vstupní tyče: maximální velikost tyče, kterou může stroj přijmout, obvykle 12 mm nebo 6,5 mm v závislosti na modelu.
- Konečný rozsah drátu: rozsah průměrů, pro který jsou lisovací pouzdra a naviják navrženy, například 1,2–5,0 mm.
- Maximální rychlost tažení: běžně 400–800 m/min, která přímo nastavuje průchodnost.
- Nosnost svitku: od 500 kg do více než 3 tuny; větší kapacita snižuje četnost přepínání.
- Výkon motoru a redukční poměr: musí odpovídat pevnosti v tahu materiálu a požadované redukci na jeden průchod.
Tyto hodnoty jsou vzájemně propojené. Stroj určený pro tyč o průměru 12 mm nebude hospodárný s konečným drátem 1,5 mm a vysoká rychlost brožury předpokládá ideální rozvrh matrice a podmínky mazání. Než se zavážete, prodiskutujte svůj skutečný zdroj tyče a hotovou specifikaci drátu s výrobcem zařízení.
Po instalaci si zaslouží pozornost dva provozní body. Opotřebení matrice je normální, ale pokud je chladicí průtok nebo mazání stroje poddimenzované, opotřebení se prudce zrychluje a kvalita povrchu drátu klesá. Problémy se vzorem cívek se obvykle projevují jako nerovné vrstvy nebo zhroucené okraje a obojí lze vysledovat zpět k programování rychlosti točny nebo vyrovnání hřídele. Podrobného průvodce odstraňováním problémů naleznete v tomto článku problémy s provozem stroje na tažení drátu .
Jednokanálový stroj na tažení obráceného drátu s navíjením pomocí gravitace Tato prostorově úsporná inverzní jednotka zjednodušuje údržbu a životnost matrice díky tažení směrem dolů, zatímco její PLC a chladicí systémy podporují stabilní vysokorychlostní provoz. Zobrazit produkt → Sečteno a podtrženo
Funkce obráceného vertikálního stroje pro tažení drátu jsou postaveny na jediném cíli: maximalizovat produktivní dobu tažení a zároveň minimalizovat ruční manipulaci se svitky. Jeho gravitační asistované navíjení eliminuje odstraňovací mechanismus, otočný stůl se vzorem vytváří cívky, které může následné zařízení zpracovávat bez přerušení, a integrované řízení chlazení a PLC udržují proces stabilní při rychlosti.
Pokud váš závod provozuje jednoprůchodové redukce a potýká se s prací při manipulaci s cívkou nebo s neplánovanými zastávkami, je třeba vyhodnotit tento návrh. Skutečná síla stroje nespočívá v žádné samostatné funkci . Takto tyto funkce spolupracují, aby udržely drát v pohybu, cívku po cívce.