
Poznámky k terénu · Kreslení vodičů
Tichá disciplína plně automatického stroje na tažení drátu
Šňůra, která stáhne 5,5 mm tyč až na 1,0 mm, aniž by nad ní nikdo stál, není zázrakem automatizace. Je to dlouhý řetězec malých dohod mezi motorem, matricí, mazivem a operátorem a každá z nich musí platit při každém průchodu.
Projděte se brzy ráno drátovnou a uslyšíte ten rozdíl. Poloautomatická linka se ohlásí: kroky, cinknutí výměny cívky, pauza, zatímco se napínací rameno usadí. Plně automatický stroj na rovné čáry zní téměř nudně. Výplata se obrací. Navijáky hučí v kroku. Navíječ navíjí cívku, která se naplní za čtyřicet minut, a poté se sama vymění. Nic dramatického se neděje, o což přesně jde.
Ve Wuxi vyrábíme zařízení pro tažení drátu od roku 2010, přičemž kořeny tohoto řemesla sahají mnohem dále a lekce se nezměnily. Automatizace neodstraňuje dovednosti z procesu. Přesouvá dovednosti z rukou operátora do designu linky. Zbytek tohoto článku je o tom, co to přemístění vlastně zahrnuje.
Co ve skutečnosti znamená „Plně automatický“.
Fráze se volně používá v katalozích zařízení. Na rovném stroji by to mělo znamenat něco specifického: vlasec si od prvního přejezdu až po hotovou cívku zvládá vlastní napnutí, vlastní rychlostní poměr a svá vlastní zastavení.
To obvykle vede ke čtyřem inženýrským rozhodnutím. Každý naviják má svůj vlastní pohon, místo aby sdílel jediný hřídel, takže rychlostní poměr mezi průchody lze upravovat elektronicky namísto toho, aby byl fixován geometrií ozubeného kola. Napětí mezi průchody je měřeno a korigováno průběžně, není nastaveno ani jednou a očekáváno. Recepty jsou uloženy, takže změna z jednoho produktu na druhý je spíše obrazovka a výměna matrice než ručně psaný plán průchodu. A šňůra ví, jak se zastavit: při přerušení drátu se čistě zastaví a řekne vám, která pozice matrice selhala.
- Nezávislé pohony na každém navijáku, s uzavřenou smyčkou řízení napětí mezi průchody.
- Uložené receptury pro každý produkt, takže opakované objednávky probíhají identicky.
- Synchronizovaná výplata a odběr , takže napětí vlasce je jednou vytvořeno a drženo.
- Paměť závad , který změní přerušení z argumentu na datový bod.
Výplata není okouzlující. Je to méně zlomů na jemných průměrech, lepší soustřednost, méně zmetků na začátku cívky a operátor, který tráví směnu sledováním kvality místo sledováním stroje.
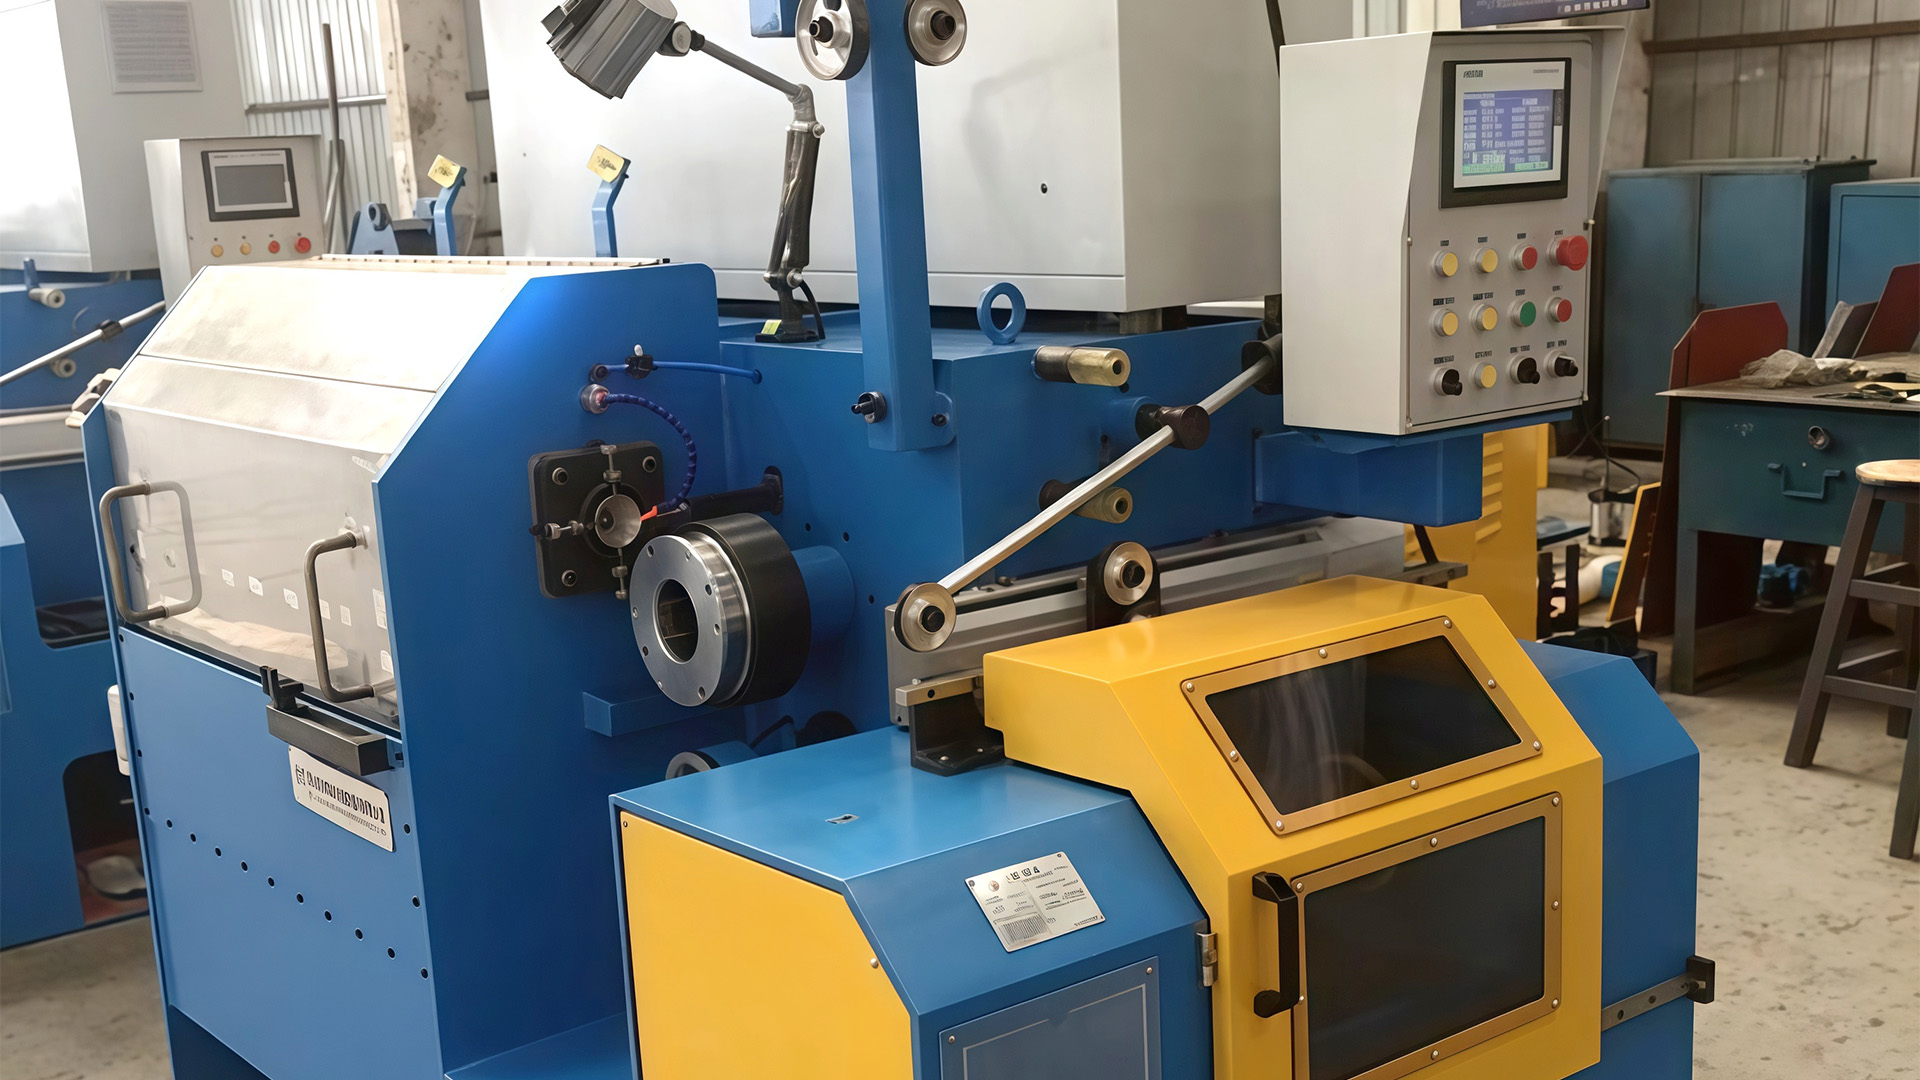
 Integrovaný systém přímého tažení drátu Kompaktní integrovaný systém kombinuje odvíjení, navíjení, matrice, mazání, kontrolu tahu a tažení pro tažení drátu z uhlíkové oceli, nerezu, mosazi a mědi s menším množstvím ruční manipulace. Zobrazit produkt →
Pokud chcete nejprve mechanické pozadí, naši inženýři napsali vysvětlení v jednoduchém jazyce jak vlastně funguje jedna přímá kresba , od úhlu náběhu matrice až po sevření hřídele. Stojí to za deset minut před konverzací o specifikaci.
Anatomie čáry: Výplata, kreslení, nabírání
Kreslicí čára je obvykle popsána svým hlavním strojem, ale většina problémů se nachází na okrajích. Výplata rozhoduje o tom, zda prut dorazí v klidu nebo bojovně. O tom, zda hotový drát odejde uklizený nebo zamotaný, rozhoduje nabírání. Mezi tím sekce kreslení dělá práci, o které všichni mluví.
| Jeviště | Co to dělá | Kde se čáry ztrácejí |
|---|---|---|
| Výplata | Podává tyč při nízkém, kontrolovaném napětí | Zamotání, brzdný odpor, špatná geometrie cívky |
| Kreslení | Snižuje průměr průchodu skrz karbidové matrice | Nerovnoměrná redukce, opotřebené matrice, prokluz otočného hřídele |
| Mazání a chlazení | Udržuje stálou teplotu matrice a navijáku | Suché matrice, ucpané trysky, nesprávná třída maziva |
| Nabírání | Vítr dokončil drát při odpovídajícím napětí | Poruchy traverzu, měkké cívky, driftující napětí |
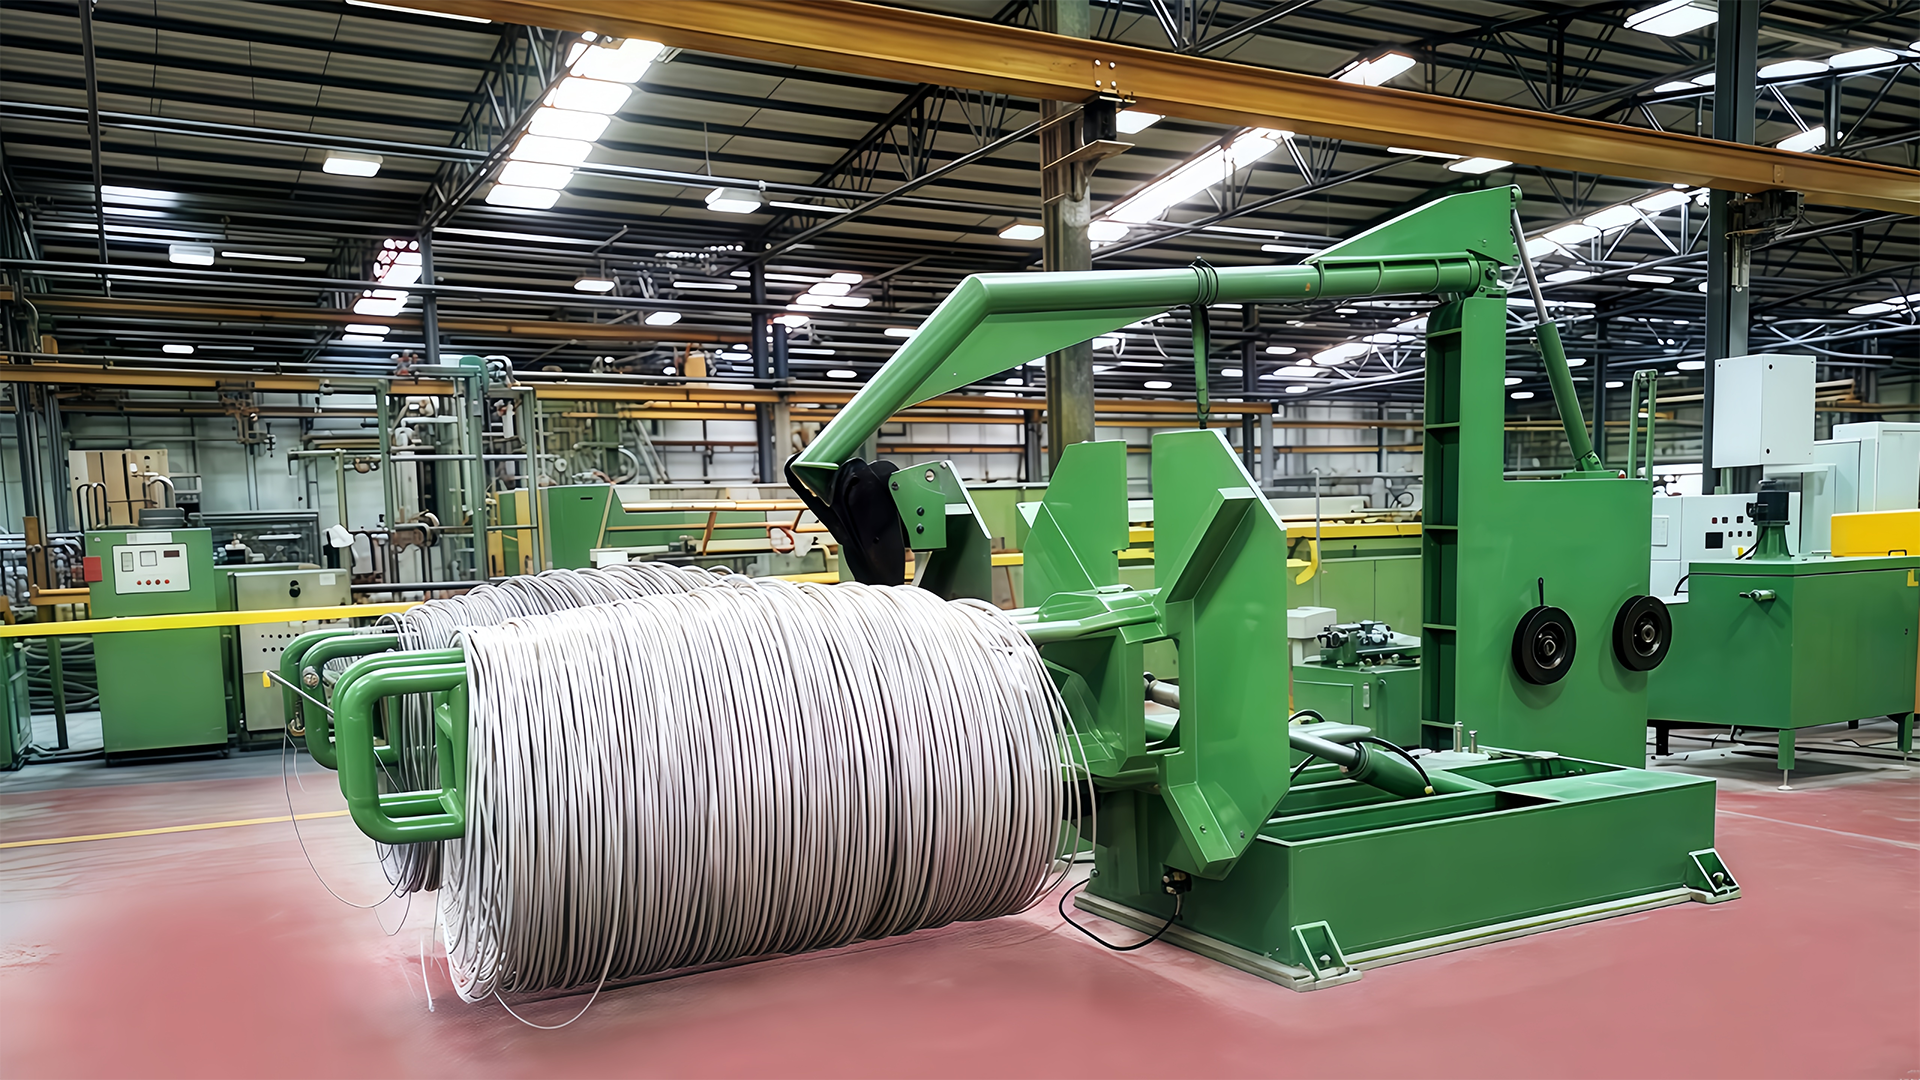
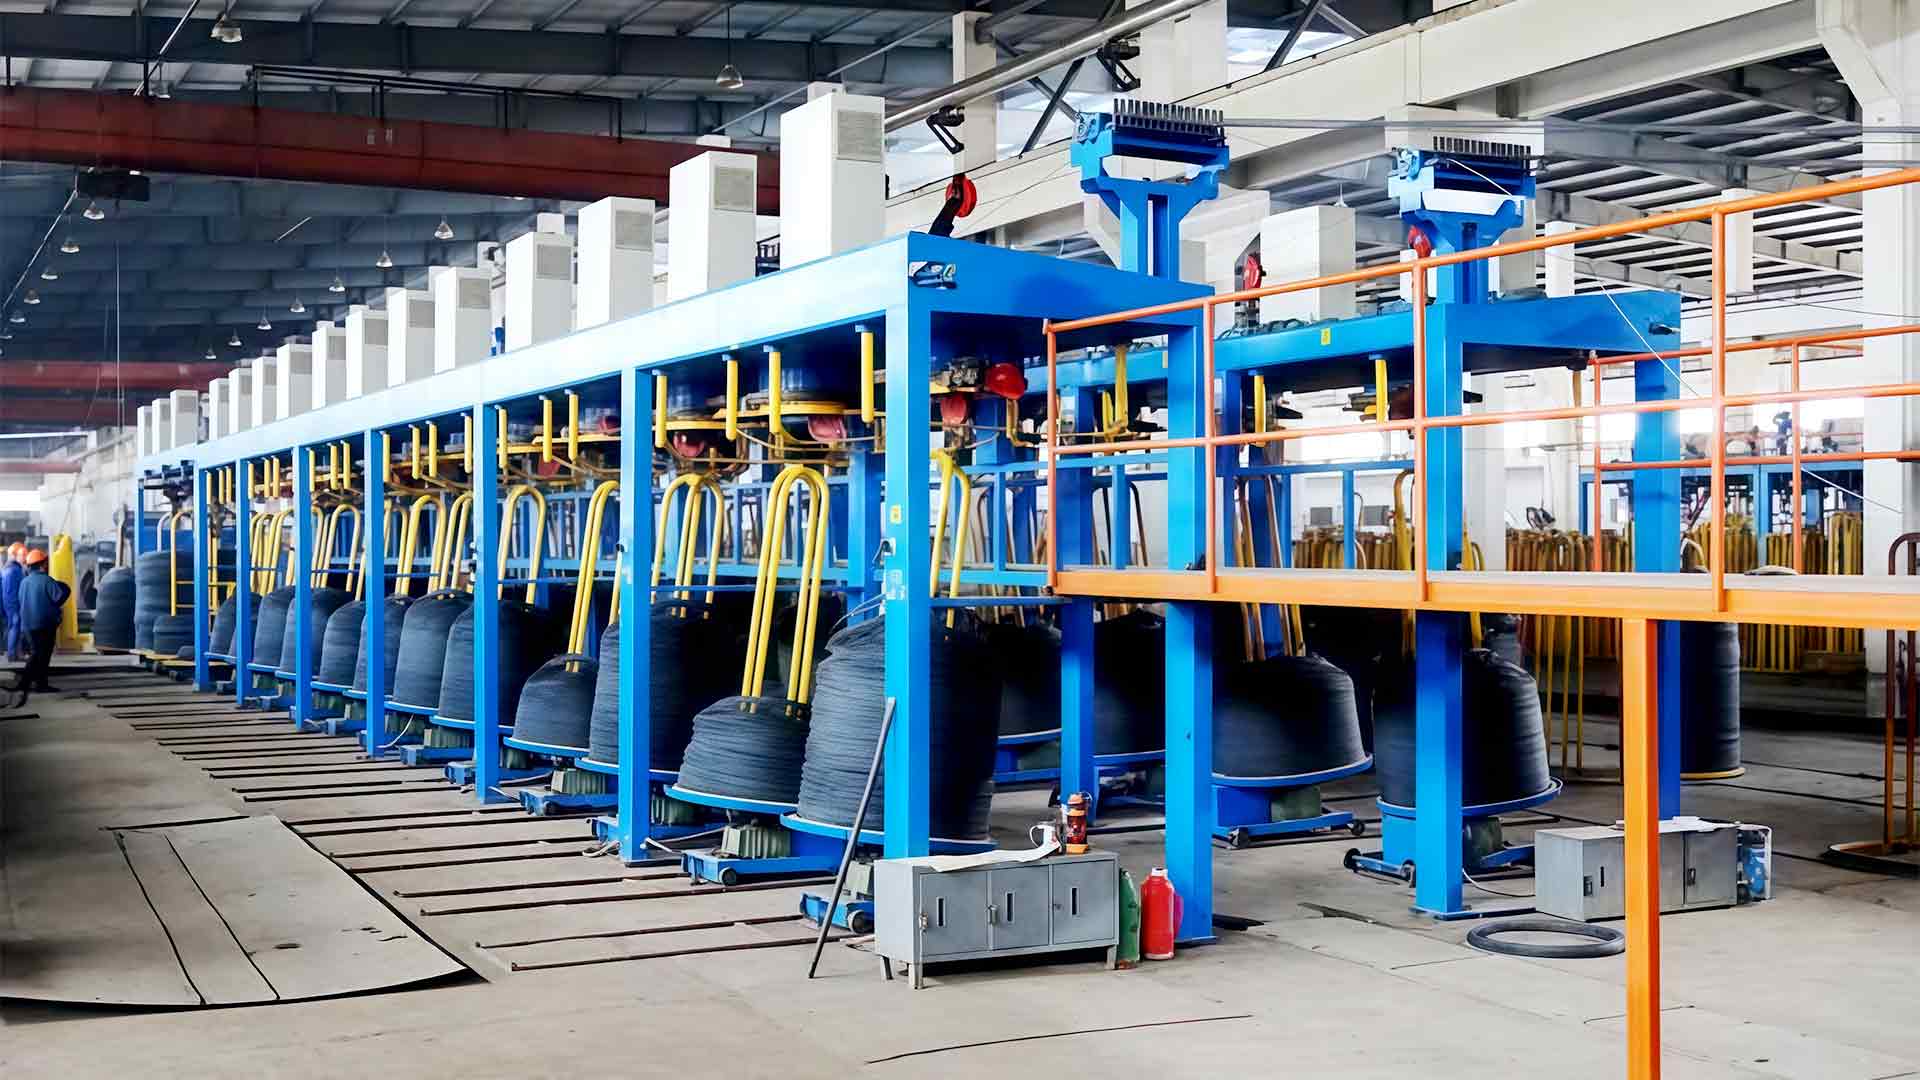
Pokud jde o podlahovou plochu, omezením je často výplata. Konvenční stropní rám potřebuje světlou výšku a jasný výkyv; flip-type horní výplata složí cívku do pozice místo toho, což záleží, když linka sedí ve stávajícím zálivu spíše než v nové budově. Ať tak či onak, konstrukční otázka je stejná: může tyč vstoupit do první matrice se stálým, nízkým napětím a bez bočního tahu?
Přizpůsobení stroje materiálu
Materiál si vybírá stroj, ne naopak. Toto je jediné nejčastější nedorozumění, se kterým se setkáváme při dotazech, a stojí za to ho urovnat, než se začne probírat něco jiného.
Nízkouhlíková ocel: pracovní páteř
Hromadný nízkouhlíkový drát pro hřebíky, pletivo, oplocení a vázání je tažen za sucha, protože povrch může přenášet suché mazivo do matrice a hospodárnost odměňuje rychlost a dlouhé běhy. Dobře sladěný stroj tohoto typu udrží stabilní plán průchodu celé hodiny a hlavní prací operátora se stává kontrola matrice a logistika cívky spíše než zásah.
Stroj na tažení drátu z nízkouhlíkové oceli Přímý stroj pro suché tažení drátu z nízkouhlíkové oceli, navržený tak, aby zmenšil průměr při zachování pevnosti a konzistence pro pletivo, oplocení a vázání. Zobrazit produkt → Nerezové a jiné citlivé povrchy
Nerez a velká část jemného drátu používaného při tkaní nebo kabeláži je lepší při tažení za mokra ve stroji s vodní nádrží, kde jsou matrice a drát zcela ponořeny. Kapalina odvádí teplo, udržuje povrch čistý a jemnější průchody jsou realistické. Pokus kreslit tyto materiály za sucha se obvykle projevuje jako poškrábání, opotřebení nebo nevysvětlitelná vyrážka prasklin v posledních dvou průchodech.
Potažený a kompozitní drát
Ocel pokrytá hliníkem a podobné kompozitní vodiče potřebují jemnější redukce a pečlivou geometrii matrice, protože plášť je měkčí než jádro a jinak se deformuje. Plán průchodu musí chránit vnější vrstvu a přitom stále zmenšovat jádro.
Pauza, která stojí za to. Pokud dodavatel nabídne suchý rovný stroj na nerez bez dotazu na povrchovou úpravu, mazivo a konečnou aplikaci, nabídka je cenou, nikoli technickou odpovědí. Zeptejte se, co se stane ve čtvrtém průchodu.
Naše vlastní rozsah přímého tažení drátu překlenuje drátěné pletivo, nízkouhlíkové, hliníkové a těžké suché aplikace, právě proto, že stejný rám nevyhovuje každému materiálu.
Čísla, o kterých stojí za to se hádat
O většině chování kreslicí čáry se rozhoduje na papíře v plánu průchodu. Když nám zákazník zašle specifikaci, jsou to údaje, které společně propracujeme, než se vybere jeden komponent.
- Vstupní a výstupní průměr plus toleranční pásmo, na kterém ve skutečnosti záleží.
- Snížení za průchod , typicky v oblasti 18 až 25 procent zmenšení plochy pro nízkouhlíkové práce, upravené pro tažnost materiálu.
- Sekvence matrice a úhel náběhu , včetně tvrdokovu a očekávané životnosti matrice mezi leštěním.
- Chladicí kapacita , dimenzovaný spíše na nejhorší letní odpoledne než na průměrný den.
- Velikost motoru a rozsah otáček , se skutečnou produkční rychlostí, nikoli s maximem brožury.
- Formát cívky a manipulace , protože rychlý stroj, který se každých dvacet minut zastaví kvůli výměně cívky, není rychlý.
V naší dílně se říká: rýsovací linka málokdy selže při plné rychlosti. Selhává při přechodu, kdy všichni spěchají.
To je důvod, proč zacházíme s přechodem jako s konstrukčním prvkem. Rozteč pojezdu, upnutí cívky, upnutí lanka a rampa brzdy – to vše určuje, zda výměna cívky trvá čtyřicet sekund nebo čtyři minuty, a tento rozdíl se skládá ze tří směn.
Uvedení do provozu a dlouhý střed vlastnictví
Zajímavá část vlastnictví začíná po přišroubování stroje. Vyrovnání, rovinnost základu, vloupání zápustky a zaškolení obsluhy rozhodují o tom, zda první měsíc proběhne hladká rampa nebo série jednání s odpadkovým košem.
- Nejprve vyrovnání. Čára je pouze tak přímá jako její reference a malá výšková chyba při výplatě se stává bočním tahem u první kostky.
- Rozbít matrice. Nové matrice potřebují jemný start; provozovat novou sadu při plné redukci je drahý zvyk.
- Trénujte na obrazovce receptů, nejen pomocí tlačítek. Operátoři, kteří chápou, proč se poměr změnil, se lépe rozhodují ve tři ráno.
- Udržujte spotřební materiál poctivý. Matrice, mazací prášek a kvalita chladicí vody jsou tři položky, které tiše nastavují kalendář údržby.
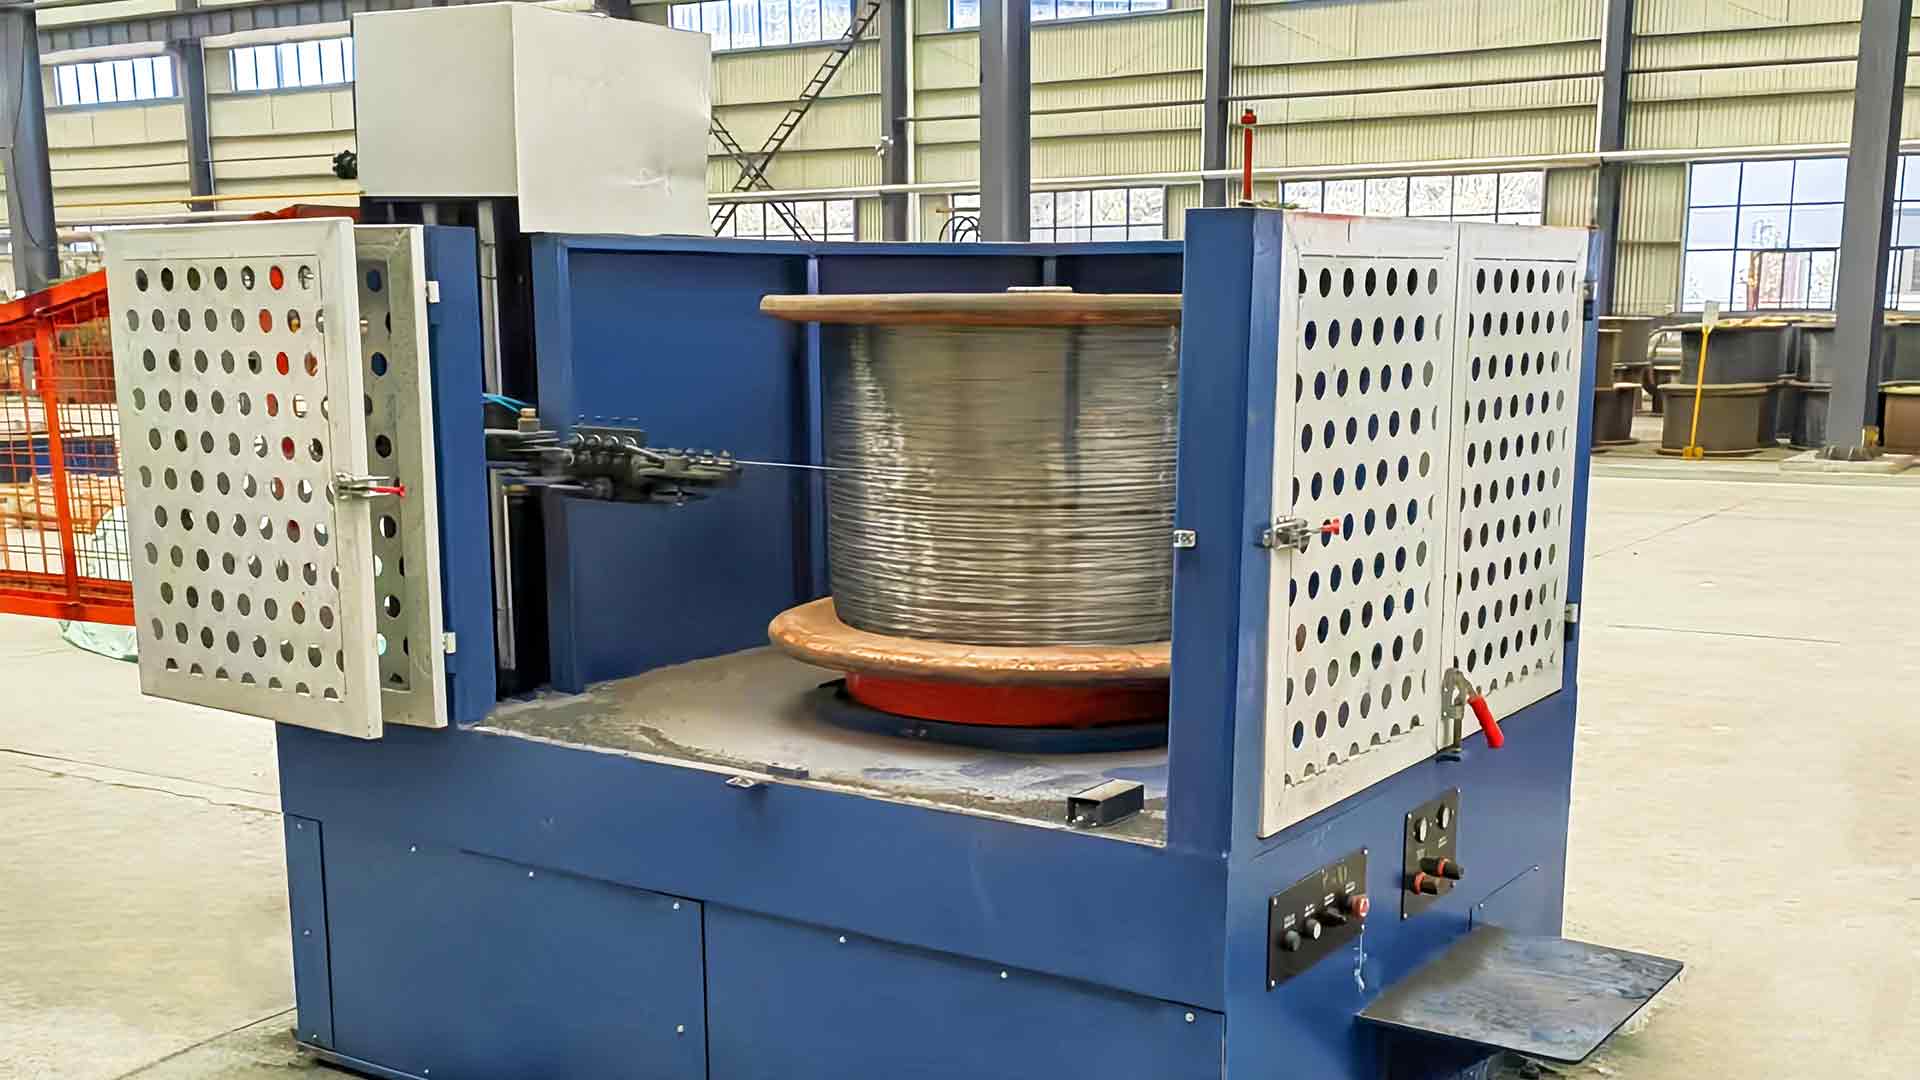
Stroj na navíjení cívek pro tažení drátů Navíjení řízené PLC navíjí měděný, hliníkový, ocelový a slitinový drát na cívky různých velikostí, s nastavitelnou rychlostí a napětím pro ochranu tvaru drátu během skladování. Zobrazit produkt → Protože naše dílna má certifikaci ISO 9001 a naše stroje nesou označení CE pro evropské zákazníky, bývá dokumentační stránka uvádění do provozu jednoduchá. Během patnácti let jsme expedovali do více než čtyřiceti zemí a otázky při předání jsou pozoruhodně podobné, zda linka přistane v Jiangsu nebo ve východní Evropě.
Co nám pomáhá citovat přesně. Materiál a třída, vstupní a výstupní průměr, cílová rychlost linky, typ a hmotnost cívky a dostupné napájení. S těmito pěti odpověďmi můžeme místo hádání navrhnout rozvrh průchodu.
Plně automatický stroj na tažení drátu je nejlépe chápán jako kus průmyslové choreografie. Jednotlivé pohyby jsou jednoduché: stáhnout, snížit, chladit, navětrat. Co dělá to automatické je, že všichni drží své načasování, hodinu po hodině, cívku po cívce, aniž by je někdo opravoval.
Také proto jsme opatrní ohledně slibování „plné automatizace“ jako titulku. Poctivá verze je linka, jejíž napětí, poměr a zarážky jsou navrženy dostatečně přesně, aby operátor mohl dohlížet na tři průjezdy vpřed místo na jeden průjezd pozadu. Když se tak stane, stroj přestane být středem pozornosti a drát se opět stane předmětem.
Pokud pracujete se specifikací, pošlete nám drát, který chcete nakreslit, a drát, se kterým musíte skončit. Řekneme vám, kde se pravděpodobně nacházejí potíže a které z nich dokáže stroj vyřešit sám.