
Tažení drátu z nerezové oceli · Průvodce aplikací
Kde si stroje na tažení drátu z nerezové oceli vydělávají své místo
Lékařské vodicí dráty, automobilové ventilové pružiny, architektonické pletivo, spojovací prvky odolné proti korozi – každá aplikace klade jiné požadavky na povrch, pevnost a konzistenci. Tato příručka se zabývá těmito požadavky a tím, co znamenají pro výběr stroje.
Jeden evropský výrobce spojovacího materiálu nedávno vysledoval šarži zamítnutých samořezných šroubů na 0,02 mm odchylku v průměru drátu z nerezové oceli vstupujícího do jeho hlavičky. Ve stejném měsíci zastavil výrobce zdravotnických prostředků výrobu vodicích drátů, protože mikroškrábance na drátu přenášely nečistoty do konečného produktu. Různá průmyslová odvětví, různé způsoby selhání – ale stejná hlavní příčina: drát byl natažen na zařízení, které nebylo přizpůsobeno dané aplikaci.
Stroje na tažení drátu z nerezové oceli se zřídka kupují jako generické stroje. Jsou vybrány, když výrobní tým pochopí, že konečný průměr, integrita povrchu a mechanická pevnost jsou všechny uzamčeny během tažení. Pochopení aplikace je proto prvním krokem k výběru správné konfigurace stroje, balení matrice, způsobu mazání a strategie nabírání.
Co určuje stroj na tažení drátu z nerezové oceli
Drát z nerezové oceli vstupuje do linky jako tyč válcovaná za tepla, běžně 5,5 mm a více, a vystupuje jako drát zmenšený v průměru řadou průchodů tažením za studena. Každý průchod táhne materiál skrz karbid wolframu nebo diamantovou matrici, přeskupuje strukturu zrna a zvyšuje pevnost v tahu. U austenitických jakostí, jako jsou 304 a 316, je toto deformační zpevnění často hlavním účelem kreslení: pružiny, upevňovací prvky a konstrukční kabely na něj spoléhají, aby fungovaly v rámci jejich jmenovitého zatížení. Úplná mechanika procesu je vysvětlena v naší poznámce na jak funguje stroj na tažení drátu .
Kromě síly stroj ovládá čtyři výstupy, které rozhodují o tom, zda drát vyhovuje jeho aplikaci: povrchová úprava, která ovlivňuje odolnost proti korozi a čistitelnost; rozměrová konzistence podél celé cívky; životnost matrice a chování mazání, které určuje provozní náklady; a přímost nebo odlitek, který určuje, jak hladce se drát zavádí do tvářecích strojů.
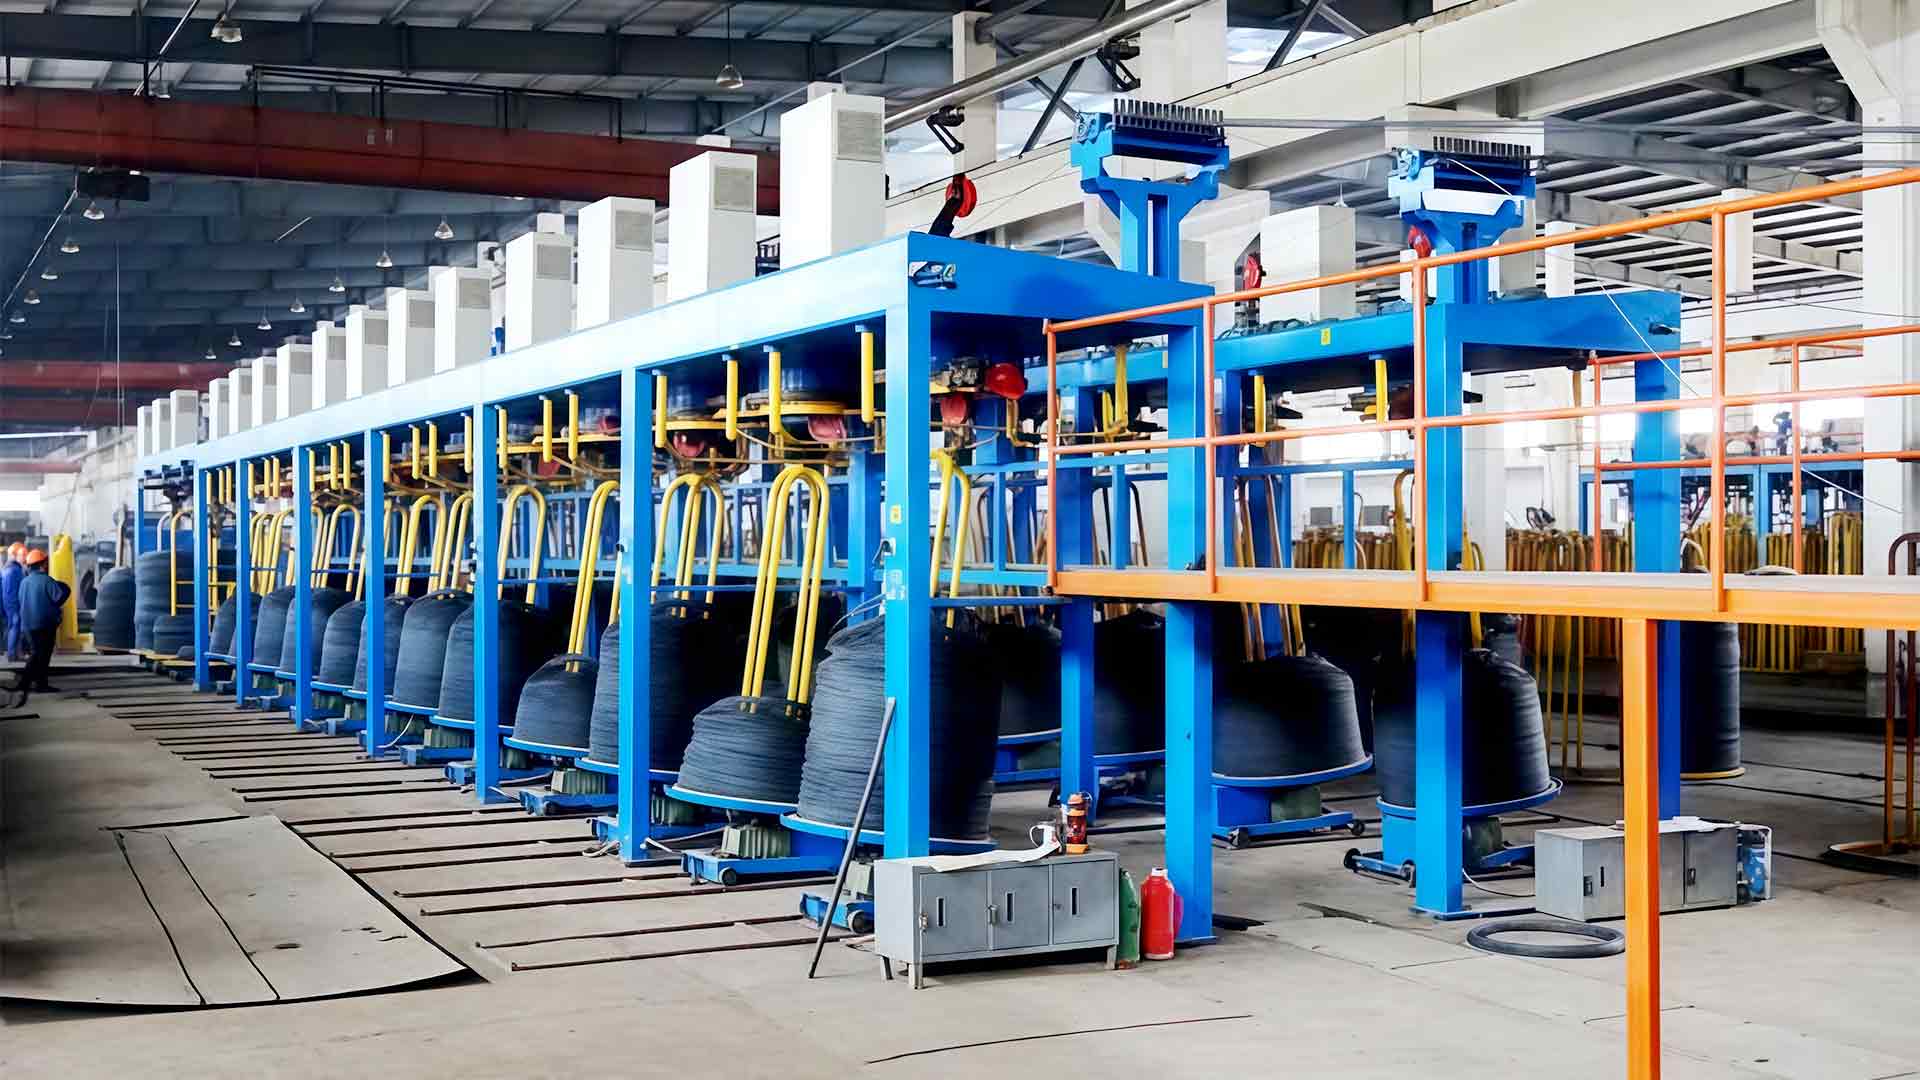
Tyto výstupy utváří architektura strojů. Stroje s vodní nádrží provozují drát ponořený v mazivu a vyhovují sklonu nerezové oceli k rychlému zadření a mechanickému tvrdnutí. Suché přímočaré stroje upřednostňují vysoce výkonnou výrobu větších průměrů. Invertní stroje zvládnou těžké svitky a vynikají při lámání tyčí.
Drát odhalí svou historii procesu pouze tehdy, když selže v poli. V té době již tahací stroj začal na další cívce.
Přehled hlavních aplikačních oblastí
Lze očekávat, že stejný stroj vyrobí pružinu, která vydrží 200 000 cyklů, vodicí drát se zrcadlovým povrchem a stavební vázací drát vyrobený tak, aby vydržel desítky let chloridy. Níže uvedená tabulka shrnuje, jak různá odvětví upřednostňují tyto vlastnosti.
| Oblast použití | Typické výrobky z nerezového drátu | Nejnáročnější nemovitost |
|---|---|---|
| Lékařské a farmaceutické | Vodící dráty, jehly, ortodontické obloukové dráty | Mikroúprava povrchu, rozměrová přesnost |
| Automobilový průmysl | Ventilové pružiny, vstřikovací komponenty, bezpečnostní zádržné díly | Odolnost proti únavě, rovnoměrnost v tahu |
| Stavebnictví a architektura | Kabel, pletivo, vázací drát, lano zábradlí | Odolnost proti korozi, konzistentní odlitek |
| Spojovací materiál a kování | Samořezné šrouby, vruty, nýty | Tolerance průměru, přenos maziva |
| Aerospace | Ovládací lanka, ovládací pružiny | Poměr pevnosti a hmotnosti, sledovatelnost |
| Potraviny a zpracování | Dopravníkové pletivo, filtrační média, vážící pružiny | Čistitelnost, odolnost proti korozi |
Lékařský drát je na náročném konci spektra. Vodicí dráty a jehly netolerují téměř žádné povrchové vady, protože škrábnutí na drátu se stává zdrojem napětí a kontaminací. Tažení za mokra pomocí leštěných matric a filtrovaného maziva je v tomto segmentu normou.
Automobilová a spojovací práce leží mezi extrémy. Objemy jsou vysoké a nepřítelem je nedůslednost, ne absolutní finiš : malá odchylka průměru přiváděného drátu se může ve vysokorychlostním sběrači znásobit do dvouciferné míry zmetkovitosti. Kupující si často vybírají stroj pro jeho schopnost udržet úzké toleranční pásmo v průběhu celé výrobní série.
Přizpůsobení typu stroje vaší aplikaci
Různé aplikace vyžadují různé architektury strojů a dělicí čáry jsou v praxi poměrně stabilní.
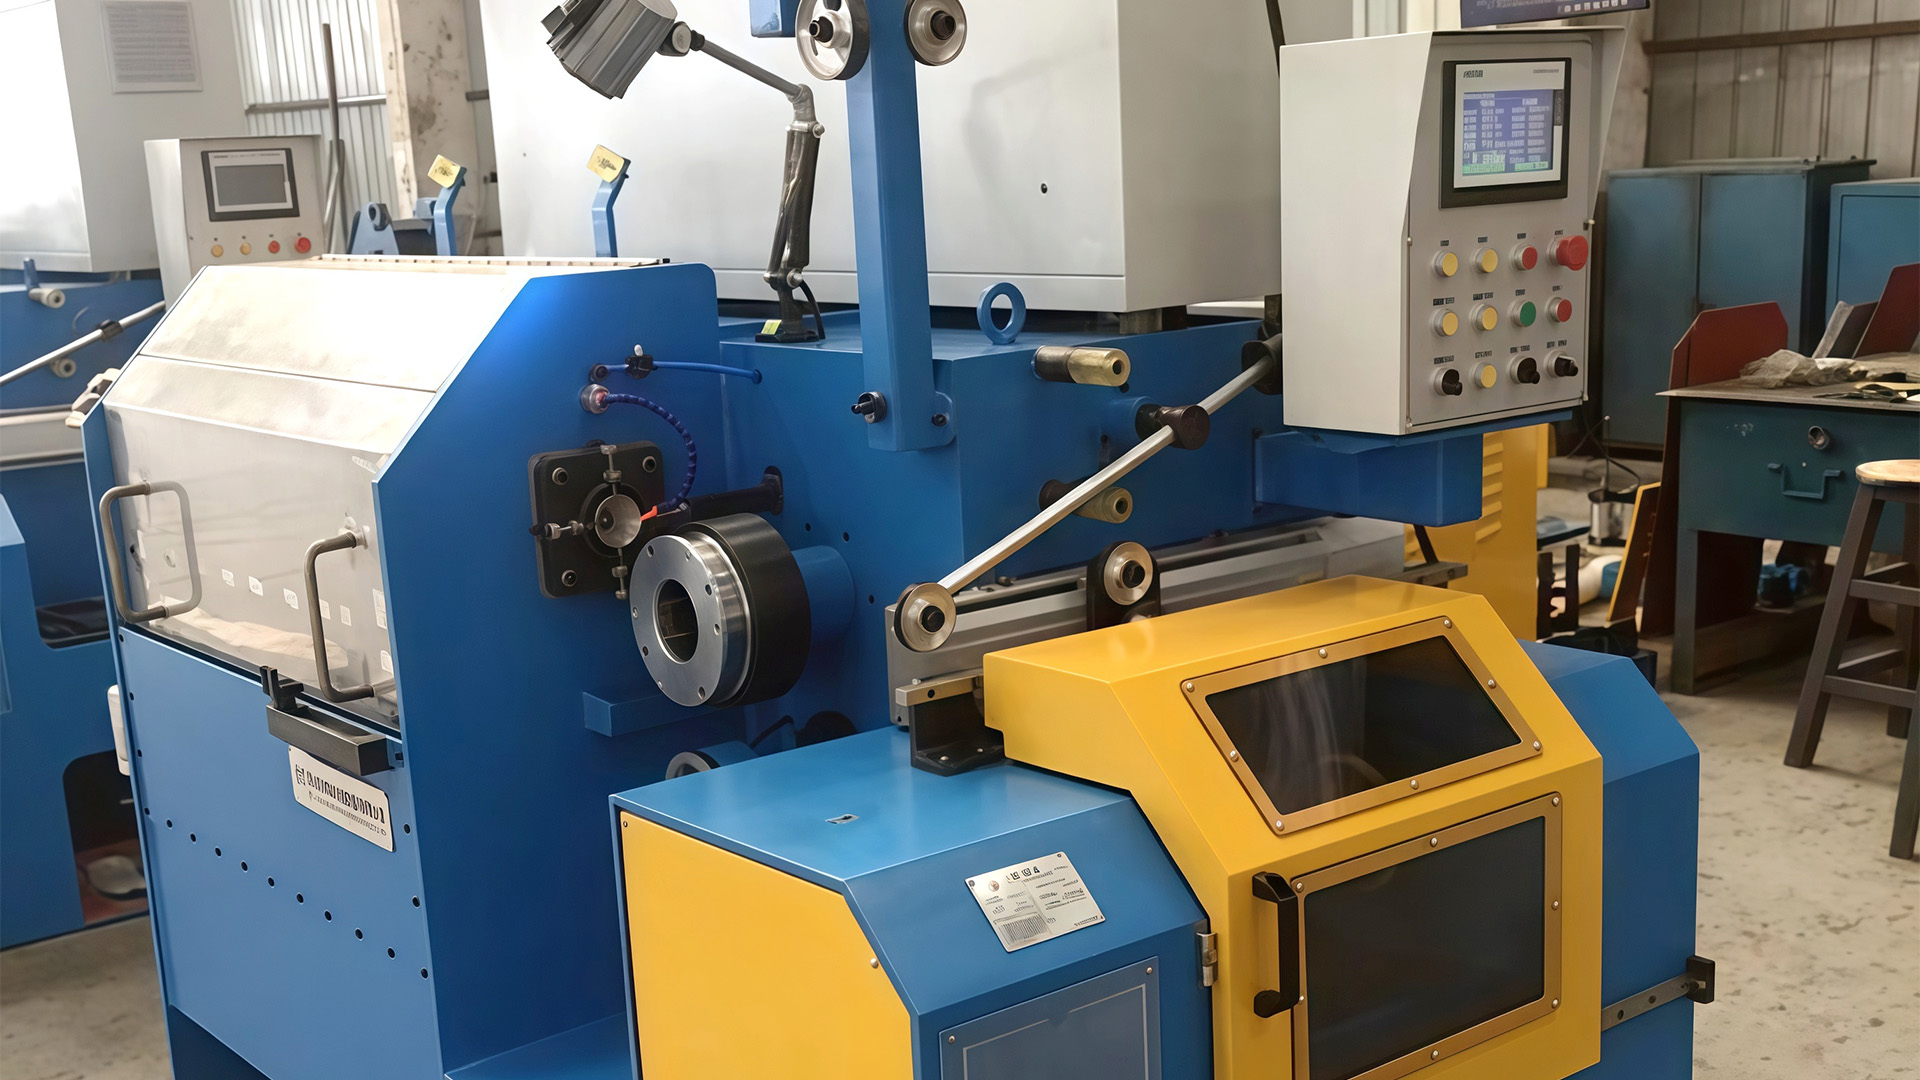
Stroje s přímým vedením táhnou drát sekvencí postupně se zmenšujících průvlaků, naviják po navijáku. Jsou účinné pro střední a velké průměry, kde nejsou požadavky na povrch extrémní. Integrované modely s přizpůsobenými navíjecími a řídicími systémy jsou běžné pro síťovou, nízkouhlíkovou a univerzální výrobu.
 Integrovaný stroj pro přímé tažení drátu pro zpracování více kovů Tento stroj kombinuje odvíjení, tažení, mazání a navíjení na jedné platformě, což snižuje manuální kroky a prostoje. Hodí se pro výrobu pletiva, oplocení a kabelů, kde záleží na konzistentním průměru a povrchové úpravě. Zobrazit produkt →
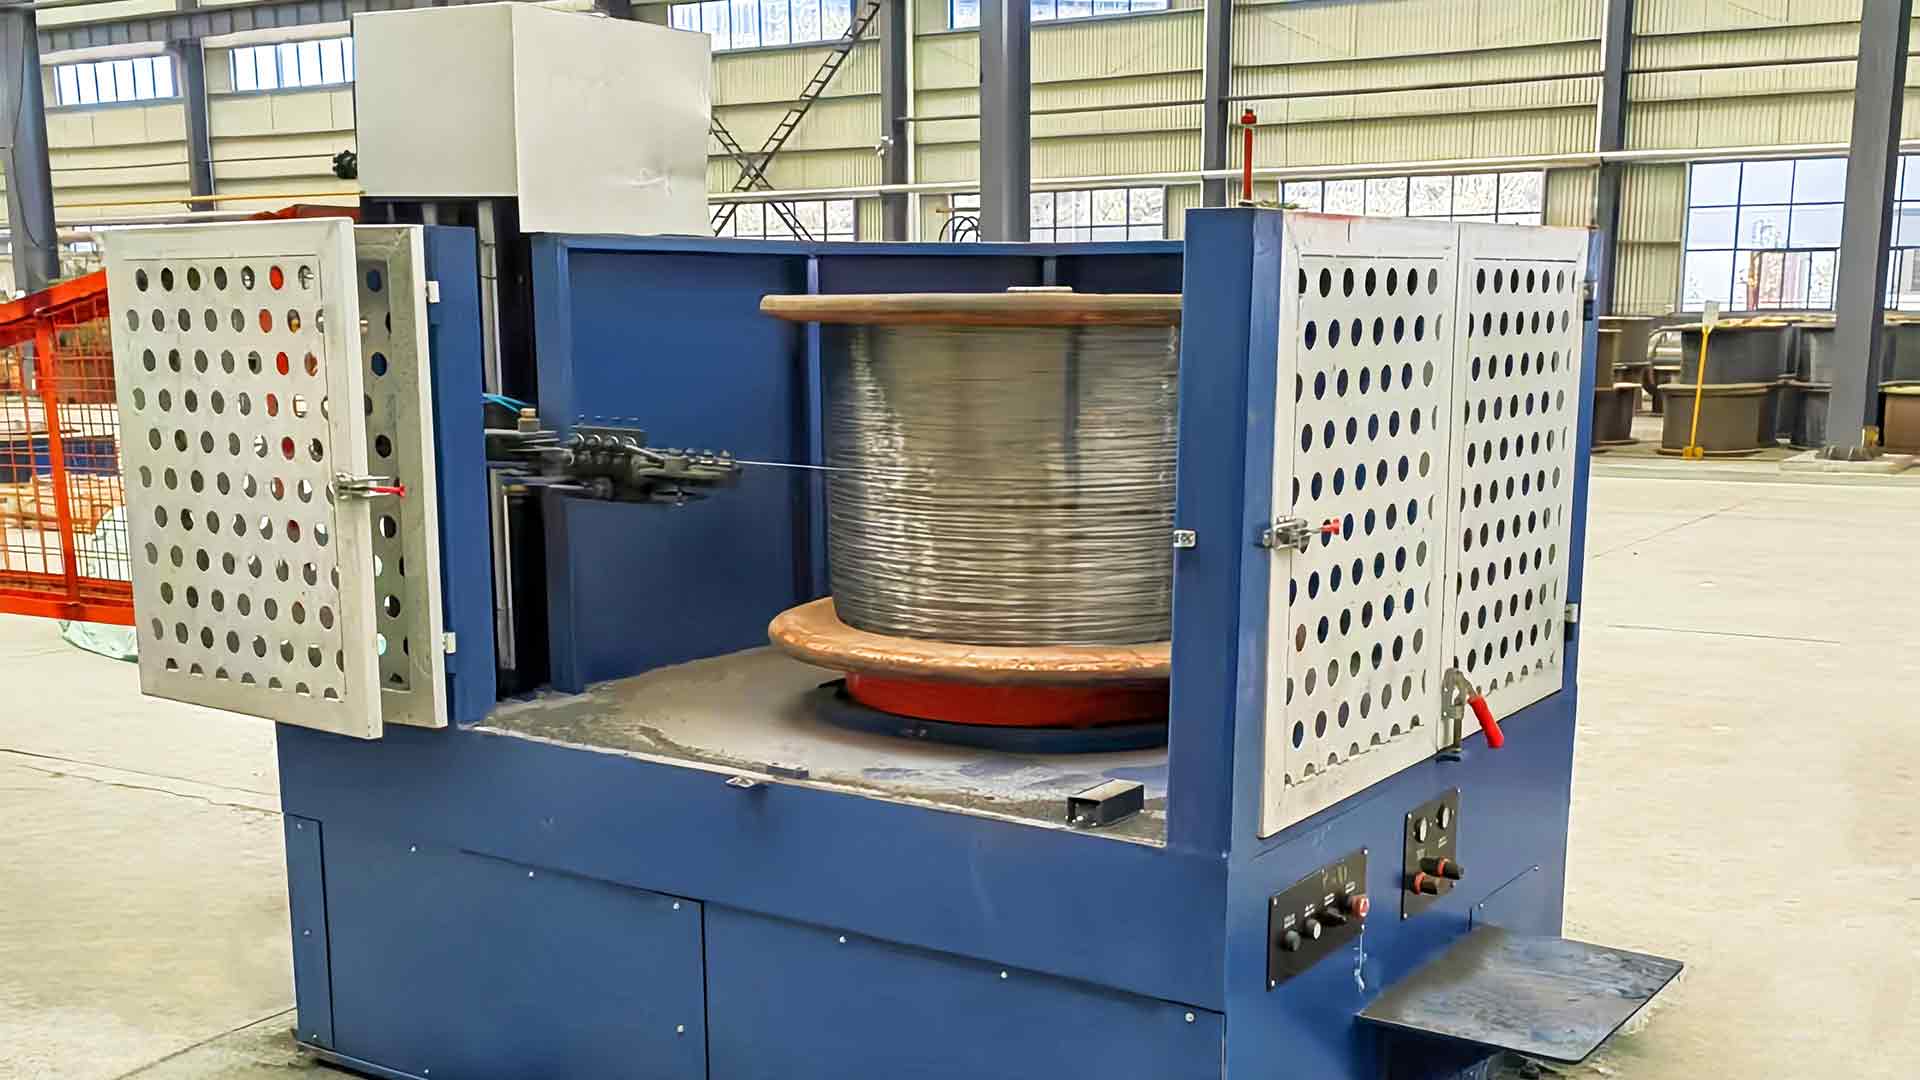
Stroje s vodní nádrží vedou drát ponořenými lisovacími boxy, čímž chrání kvalitu povrchu a zabraňují zadření, které nerezová ocel vyvíjí při vyšších rychlostech. Pro jemné a střední nerezové dráty – řada za lékařskými, pružinovými a spojovacími řadami – mokré kreslení je bezpečnější výchozí nastavení . Přesně na tomto principu je postaven stroj na tažení nádrží na vodu z nerezové oceli CL19-1250.
CL19-1250 Tažící stroj vodní nádrže z nerezové oceli Tento stroj, navržený pro mokré tažení jemných a středních nerezových drátů, používá k chlazení a mazání drátu ponořenou nádrž, která zabraňuje zadření a zajišťuje hladký povrch pro lékařské, pružinové a spojovací aplikace. Zobrazit produkt → Invertované stroje umísťují naviják nad cívku, což vyhovuje velkým cívkám a porušení tyče. Kladkové a jednoblokové stroje pokrývají malosériovou výrobu, kde na flexibilitě záleží více než na rychlosti. Každá rodina se řídí odlišnou logikou procesu; a kompletní sortiment strojů pro tažení drátu je organizován podle stejných rozdílů, takže konfigurace lze porovnávat bez míchání architektur.
Čára kolem stroje rozhoduje o skutečném výkonu
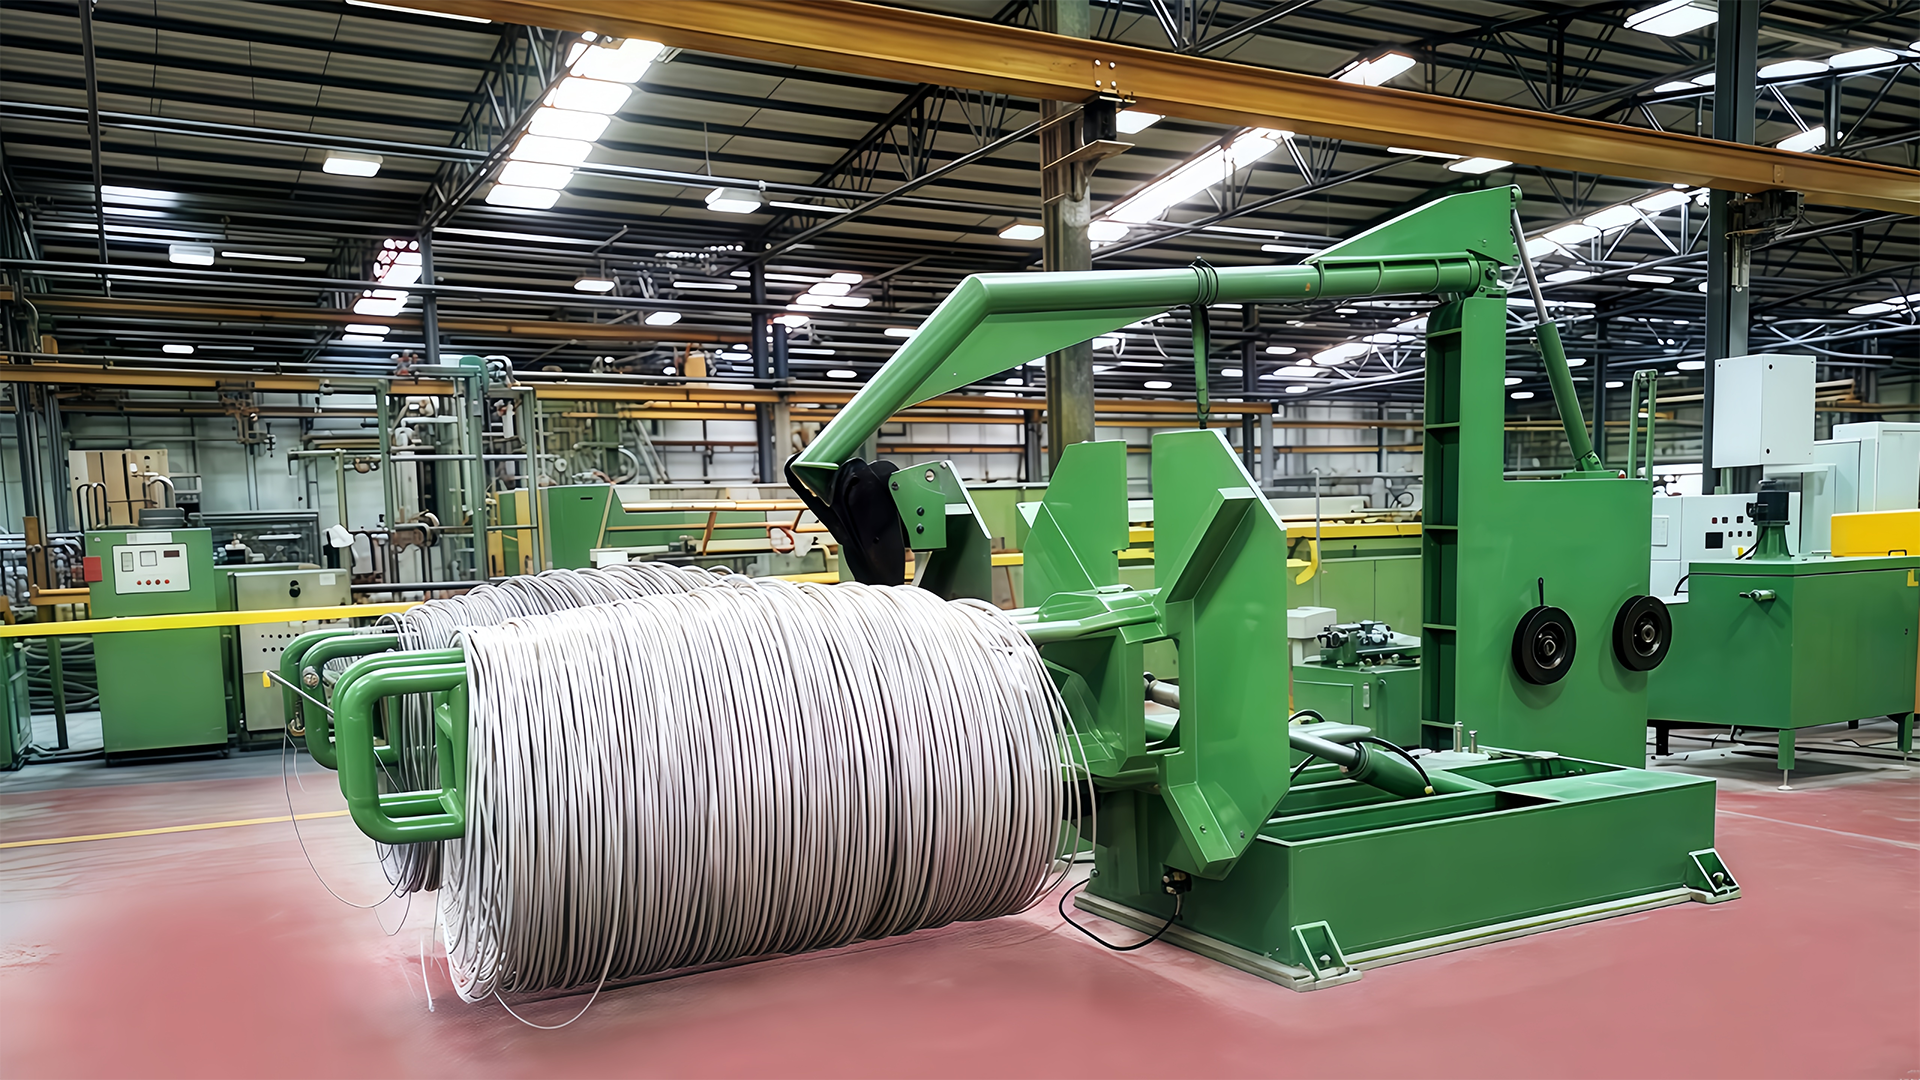
Kreslicí stroj nikdy nepracuje sám. Odvíjecí stojan přivádí cívku pod řízeným napětím, polohovací stroj vytvoří vstupní profil, který se zachytí v první matrici, a navíjecí jednotka rozhodne, zda se hotový drát dostane do dalšího procesu jako cívka, cívka nebo buben. Výplata, která přidává kolísání napětí, se projeví jako chvění průměru na konečné matrici; navíjení, které klade drát špatně, vytváří spleti při tváření u zákazníka.
Forma a mazivo určují, kolik snížení je možné při jednom průchodu a jak dlouho vydrží spotřební materiál. Formy z karbidu wolframu zůstávají standardem pro nerezové tažení, protože drží svůj profil pod teplem a otěrem a selhávají předvídatelně, spíše než náhle. Vzhledem k tomu, že nerezový drát klade na matrici tak velký význam, zacházet se spotřebním materiálem jako dodatečným nápadem je spolehlivý způsob, jak zvýšit náklady na tunu.
Tažnice drátu z karbidu wolframu pro nerezový drát Tyto přesné raznice si udržují svůj profil pod teplem a otěrem, což z nich dělá spolehlivou volbu pro nerezové tažení. Jejich předvídatelné opotřebení pomáhá kontrolovat náklady na spotřební materiál a zajišťuje konzistentní rozměry drátu. Zobrazit produkt → Stejnou pozornost si zasluhuje i výběr natáčení. Navíjení cívky vyhovuje jemnému drátu, který bude rychle vyplácen v následných operacích; cívky se hodí pro těžší průměry, které se pohybují jako svazky. Pokud navíjení nemůže odpovídat rychlosti tažení, efektivní výstup linky je to, co dokáže absorbovat navíječ, nikoli to, co může dodat naviják.
Praktické kontroly, než se zavážete
Výše uvedené aplikace se promítají do několika kontrol, které se vztahují na většinu nákupů. Než porovnáte nabídky, projděte si je.
- Potvrďte, jaké třídy materiálu skutečně nakreslíte – třídy 304, 316, 430 a duplex se chovají jinak při zpracování za studena a plán redukce a systém mazání musí odpovídat nejnáročnějšímu typu ve vaší směsi.
- Uveďte průměr vstupní tyče a hotový sortiment drátu. Z tohoto rozptylu plyne počet tahů, velikosti navijáku a provozní rychlosti.
- Definujte toleranci, kterou může přijmout váš následný proces. Pokud čára kurzu vyžaduje ±0,02 mm, stroj, který udrží ±0,05 mm, není za každou cenu výhodná.
- Zkontrolujte, zda jsou výnos a nabírání přizpůsobeny rychlosti tažení a hmotnosti cívky, takže linka funguje jako jeden systém, nikoli jako soubor kompatibilních dílů.
- Zeptejte se na poprodejní podporu ve vašem regionu: náhradní držáky matric, pouzdra navijáku a ovládací díly a navíc technik, který může uvést linku do provozu a vyškolit vaše operátory.
Certifikace mají také váhu, zvláště když exportujete. Řízení kvality ISO 9001 a označení CE naznačují, že již existují dokumentované postupy a bezpečnostní shoda, což zkracuje uvedení do provozu a snižuje riziko překvapení během přejímacích zkoušek.
Žádný univerzální stroj – pouze správný tvar
Stroj na tažení drátu z nerezové oceli je posuzován podle jediného výsledku: zda drát, který vyrábí, udržuje proces zákazníka v chodu. Výrobce pružin, továrna na vodicí dráty a továrna na spojovací prvky budou číst stejný katalog a vybírat si jinak, protože jejich aplikace čte různé požadavky na stejnou ocel.
Začněte s aplikací. Definujte materiál, hotový průměr, toleranci a povrch, který konečný výrobek vyžaduje. Odtud se odhaluje architektura stroje, uspořádání linek a podpůrná zařízení. Správný stroj je zřídka nejdražší nebo nejrychlejší; je to ten, jehož limity sedí přesně kolem potřeb aplikace.