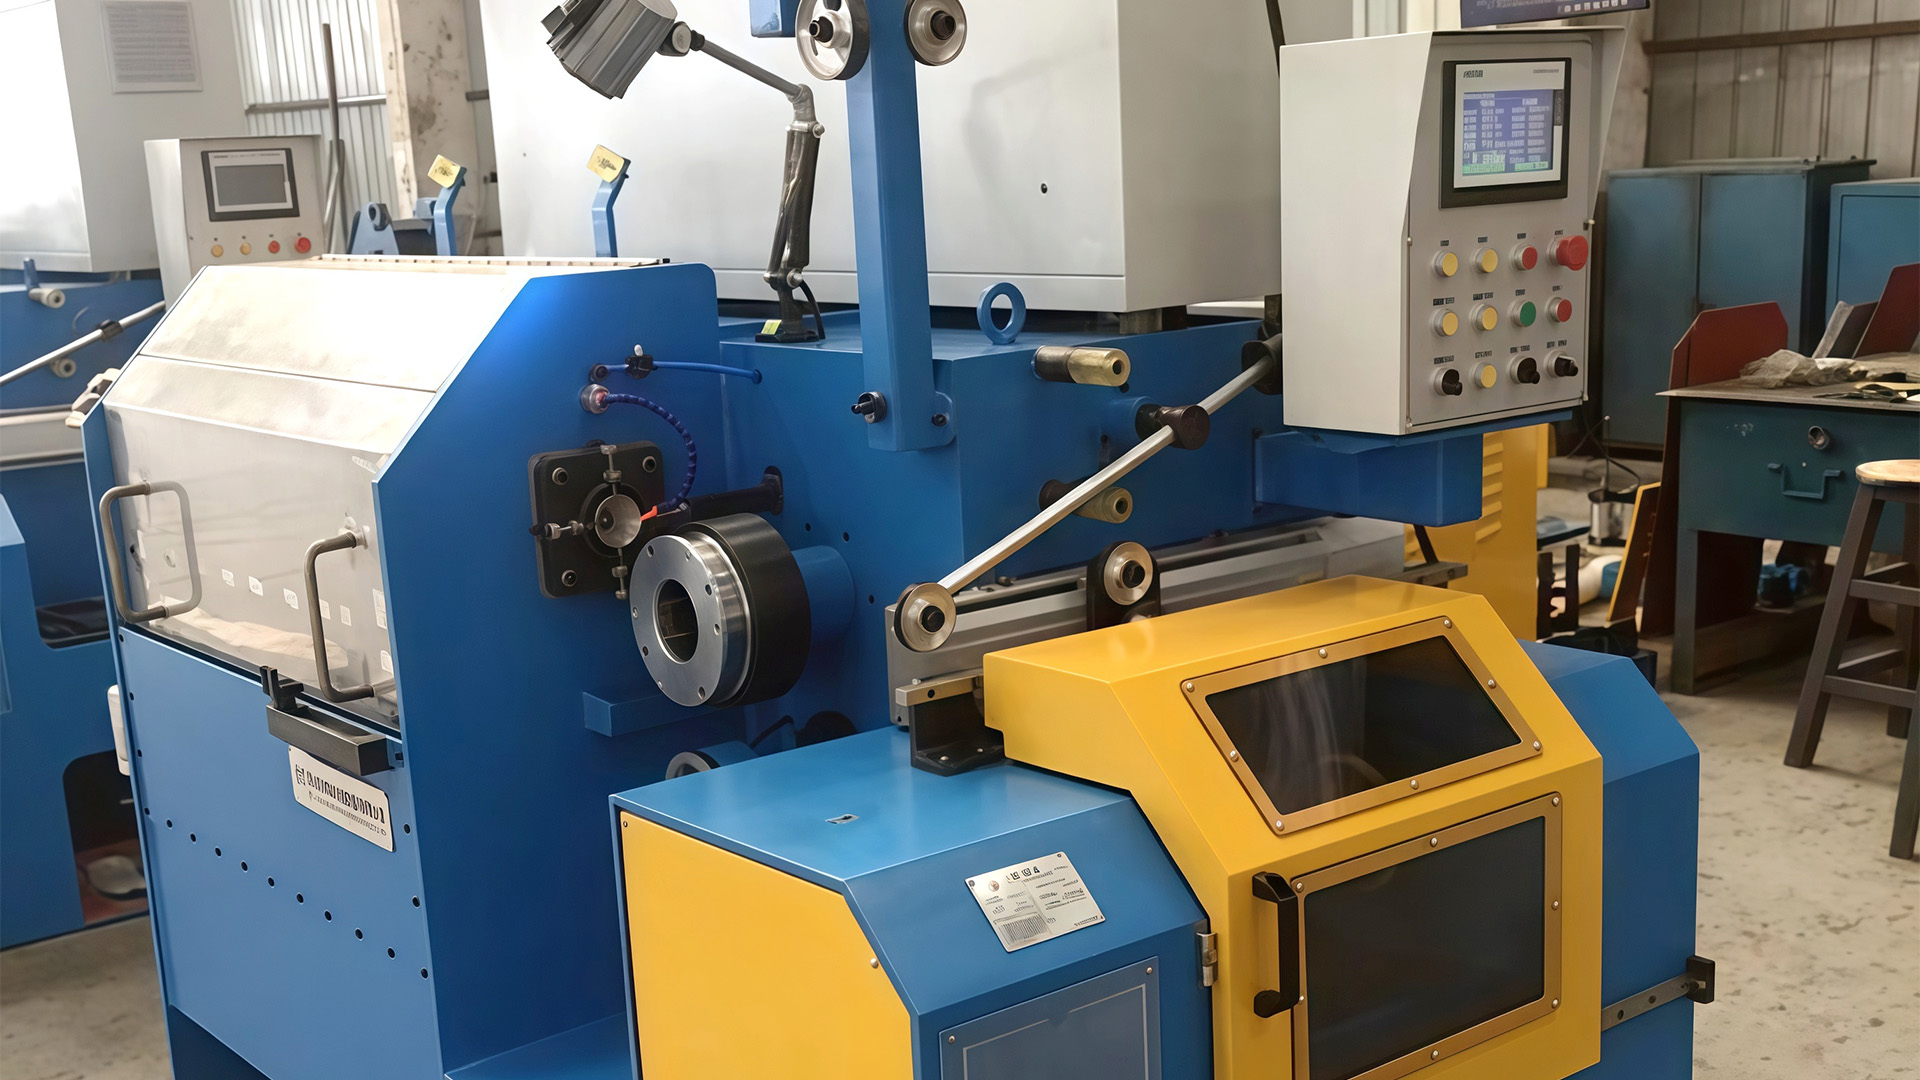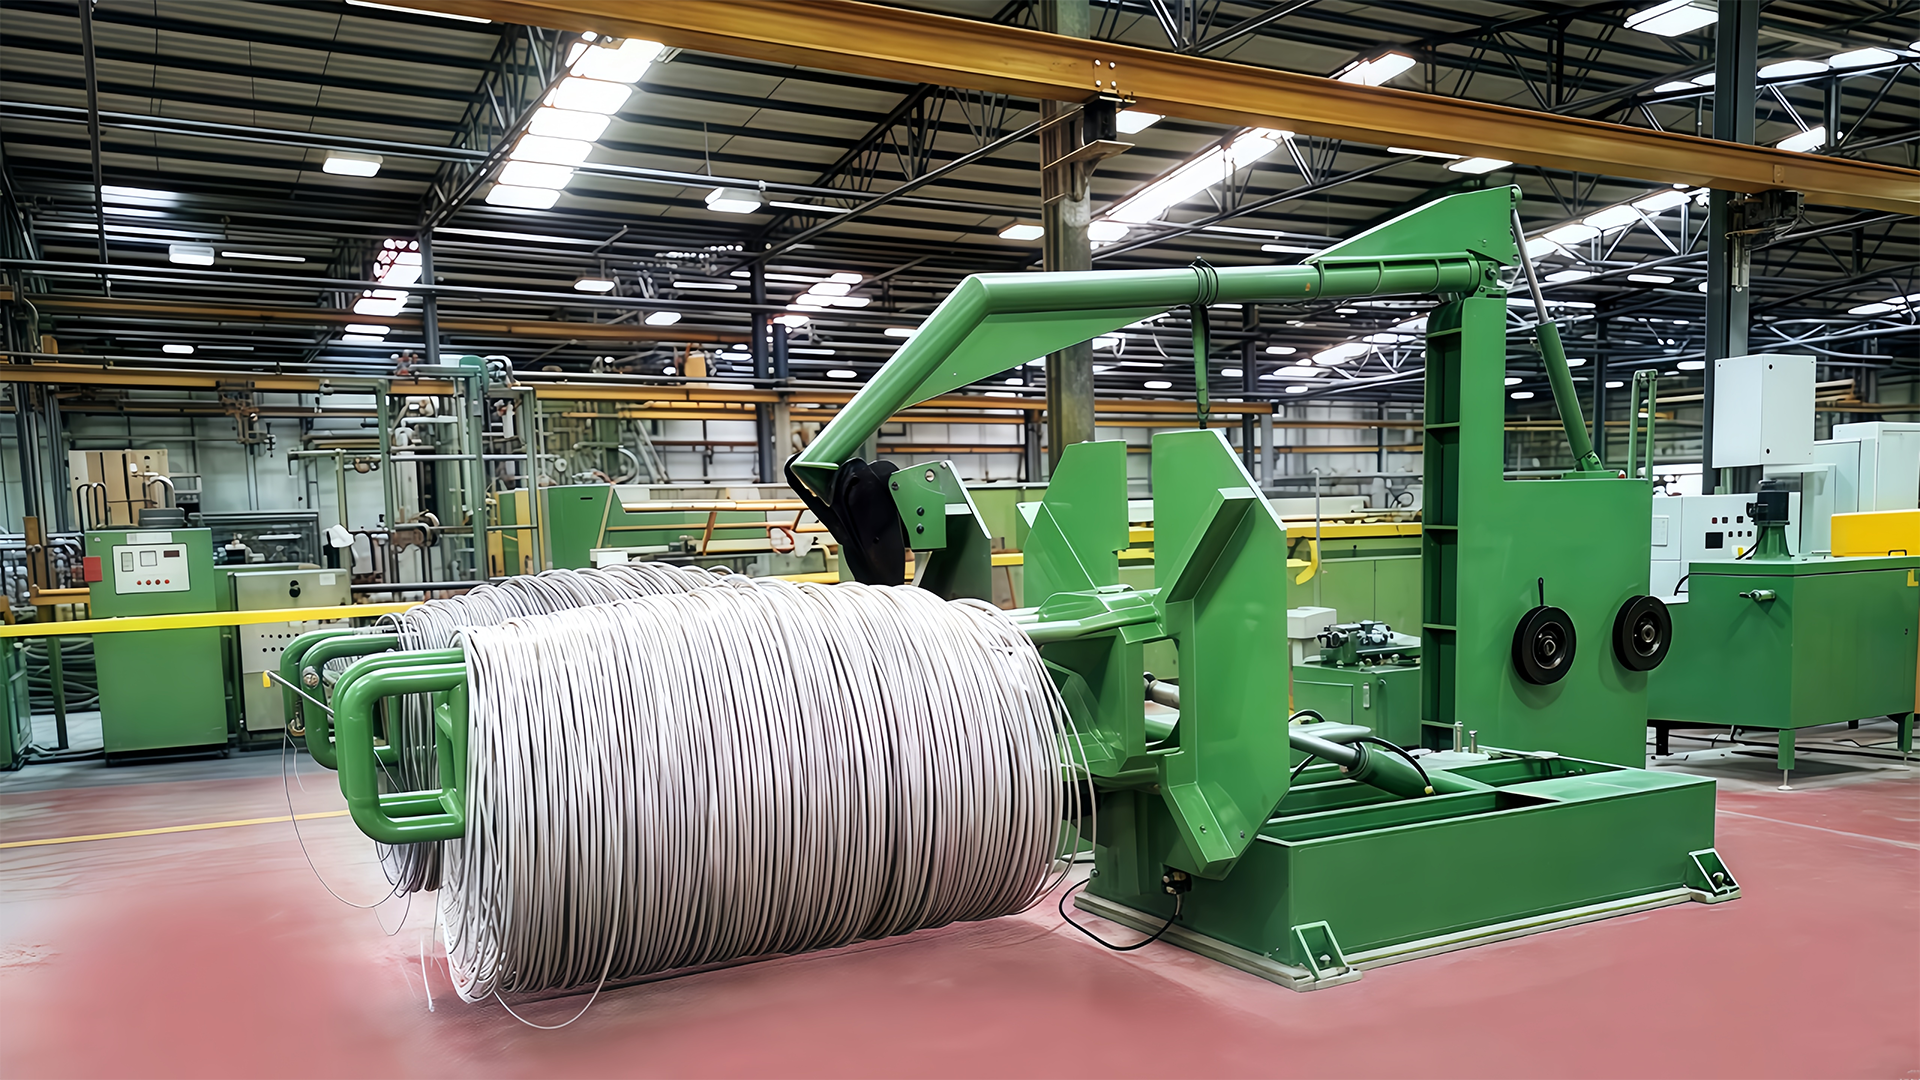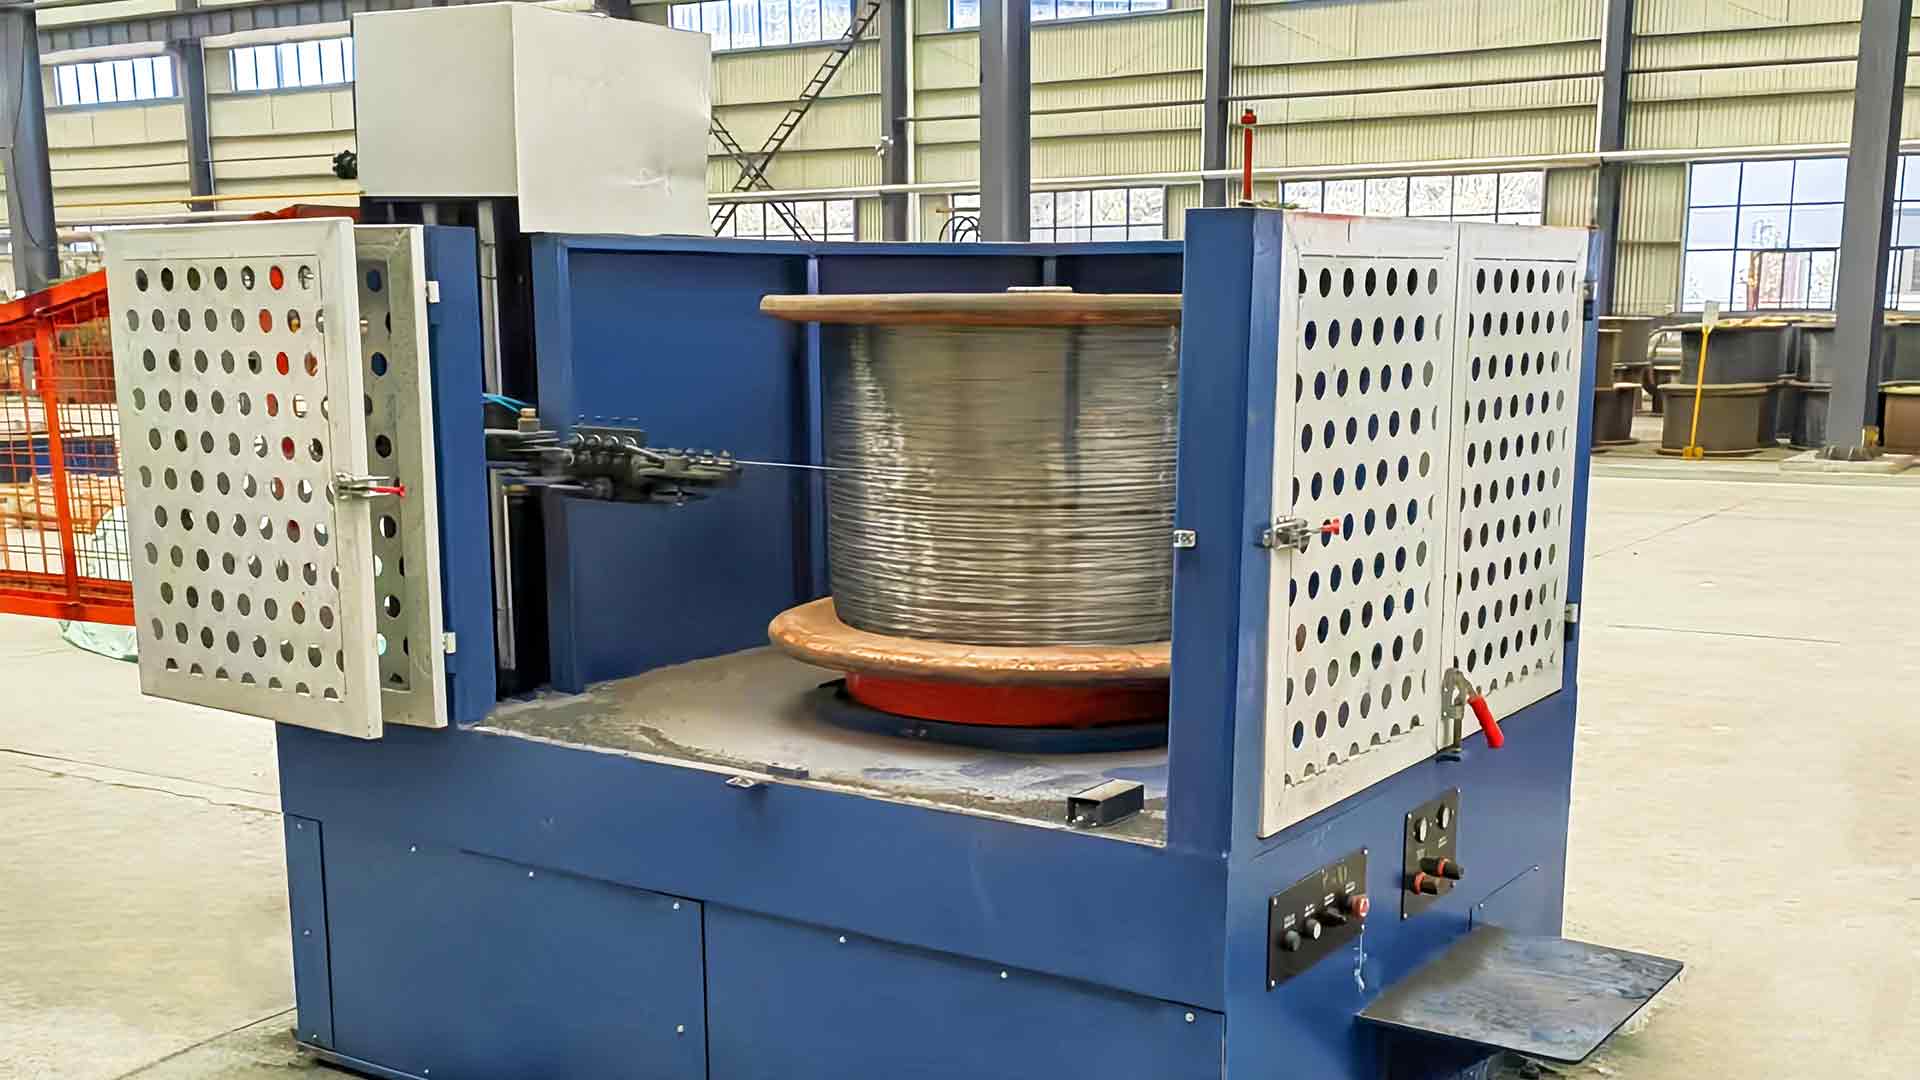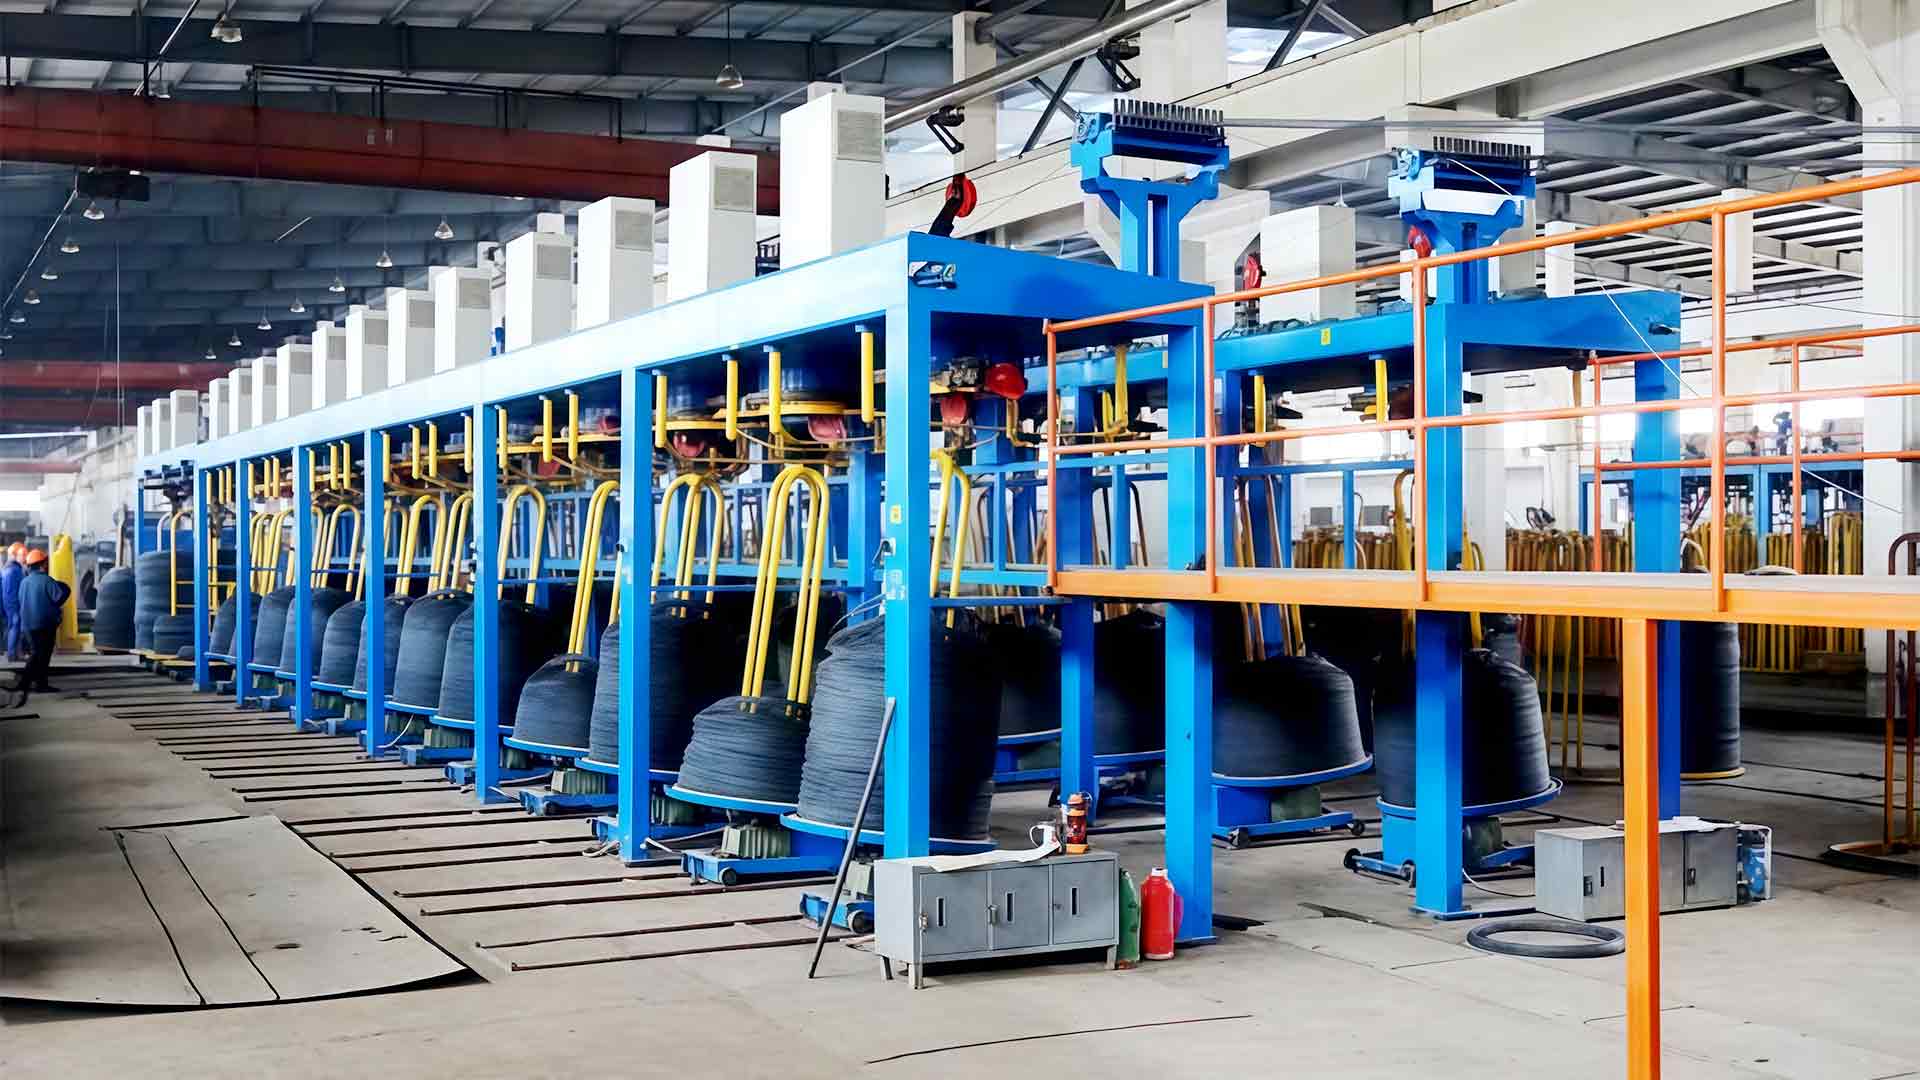

Zařízení pro tažení drátu
Výhody vysokorychlostního drátu tažného stroje: výstup, cena a kvalita drátu
Rychlejší linka se vyplatí pouze tehdy, když jsou výplata, zemření, chlazení a odběr sestaveny tak, aby tomu odpovídaly. Zde se zisky skutečně projevují a kde tiše mizí.
Vezměte dvě rostliny, které kreslí stejný 2,2 mm nízkouhlíkový drát pro výrobu hřebíků. První provozuje konvenční kladkový stroj rychlostí zhruba 8 m/s. Druhý provozuje přímočarý stroj rychlostí 15 m/s s regulací tahu v uzavřené smyčce. Druhý závod jednoduše nezdvojnásobí svůj výkon, ale vyrábí o 40 až 60 procent více tonáže za směnu při stejném počtu zaměstnanců, odebírá méně elektřiny na tunu a dodává cívky, které napájejí lis na hřebíky, aniž by operátor stál nad výplatou.
To je upřímná verze odpovědi. Výhody vysokorychlostního stroje na tažení drátu pocházejí ze spolupráce celé linky, nikoli z rychlejšího otáčení navijáku. Geometrie bloku, sekvence matrice, chlazení, mazání, napětí odvíjení a synchronizace navíjení, to vše musí být dimenzováno pro novou rychlost. Když některý z nich není, slibovaná kapacita se vrátí jako rozbití matrice, stopy po prokluzu a neplánované zastávky místo hotového drátu.
Co vysoká rychlost ve skutečnosti mění na prodejní ploše
Když linková rychlost stoupne, pět věcí se pohne najednou a v citaci se normálně probírá jen ta první.
- Výkon za směnu. Stejná posádka vyrábí více hotové tonáže, protože stroj již není omezením.
- Energie na tunu. Přímé servo pohony odstraňují ztráty v řemenu a převodovce a motor zůstává blíže svému účinnému pásmu.
- Mzdové náklady na tunu. Jeden operátor hlídá jednu linku, ať už jede rychlostí 8 m/s nebo 16 m/s, mzdové náklady se tak rozloží na více kilogramů.
- Podlahová plocha na tunu. Méně vřeten a kratších uliček pro stejný roční výkon, což je důležité, když je budova již plná.
- Kvalita balení. Stabilní navíjecí napětí vytváří pevnější cívky a pevnější cívky zkracují výměny po proudu.
Poslední dva body se ve výpočtu návratnosti objevují jen zřídka, přesto jsou často tím, co přesvědčí závod, aby vyřadil dva starší stroje a nahradil je jedním.
Odkud pochází rychlost
Rychlost linky je vlastnost systému. O tom, zda je figura na typovém štítku použitelná ve výrobě, rozhodují čtyři subsystémy.
Pohon a převodovka
Servo přímý pohon odstraňuje řemen a převodovku mezi motorem a hřídelí. Méně opotřebitelných dílů znamená méně vibrací, rychlejší zrychlení na nastavenou rychlost a stabilní rychlost při změnách zatížení matrice během řazení. Z účtu za elektřinu mizí i ztráty v převodovce, což na stroji, který najede 6000 hodin ročně, není zrovna málo.
Chlazení a mazání
Vývin tepla stoupá rychleji než rychlost. Plán matrice, který běžel za studena rychlostí 8 m/s, může vytlačit drát z tolerance při 15 m/s. Trasy vodních nádrží zvládají zátěž se zaplavenými matricemi a velkoobjemovou filtrací, zatímco suché trasy jsou závislé na vodou chlazených držácích matric a stabilním filmu mazacího prášku.
Sekvence a redukce matrice
Snížení na jeden průchod je tichý limit rychlosti. Dodržujte starý plán matrice a zvyšte rychlost a drát opustí poslední naviják horký, mírně oválný a s prodloužením, které nepřežije další proces.
Výplata a převzetí
Špičky napětí při výplatě jsou nejčastějším důvodem, proč se rychlá linka chová jako pomalá. Odvíjecí stojan se slabým řízením napětí umožňuje, aby se drát prověsil a pak pevně utrhl; blok reaguje a průměr se toulá. Na druhém konci musí navíjení přesně odpovídat rychlosti vlasce, jinak se cívka změkne a vyplácí se ve spleti.
Výpočet nákladů, trasy a návratnosti
Vysokorychlostní stroj stojí více než pomalý, takže číslo, na kterém záleží, je cena za hotovou tunu, nikoli fakturovaná cena. Energie, práce, spotřeba matrice, prostoje a šrot, to vše se nachází uvnitř a pohybuje se různými směry v závislosti na trase kreslení.
| Kreslení trasy | Typická rychlost linky | Nejlépe padnoucí drát | Výhoda, která se projeví jako první | Co sledovat |
|---|---|---|---|---|
| Nízkorychlostní řemenice | 3-6 m/s | Lehké překreslování, malé dávky | Nízké kapitálové náklady, shovívavé nastavení | Výstupní strop, práce na tunu |
| Konvenční kladka | 6-10 m/s | Obecná nízkouhlíková ocel | Bilance nákladů a výkonu | Kontrola prokluzu, opotřebení |
| Přímý, víceprůchodový | 10-20 m/s | Hřebíkový drát, síťovaný drát | Nejvyšší výkon na operátora | Chladicí zátěž, napětí při startu |
| Nádrž na vodu, mokrá | až 12 m/s | Nerezový a jemný drát | Kvalita povrchu a odvod tepla | Fluidní hospodářství, filtrace |
| Převrácený | 8-15 m/s | Prut na střední drát | Kompaktní půdorys, snadná manipulace s cívkou | Stav podlahy, logistika svitků |
O návratnosti rozhodují dvě čísla. Energie na tunu klesá, když jsou ztráty nižší a motor běží blízko svého efektivního pásma. Náklady na matrici a spotřební materiál na tunu se chovají odlišně: rychlá linka může používat matrice v absolutních číslech rychleji, ale náklady na tunu často klesají, protože výstup mezi výměnami matric je vyšší.
Kvalita drátu a výtěžnost po proudu
Zvýšení kvality díky rychlosti je skutečné, ale podmíněné. Stabilní, rychlé vedení se správným chlazením produkuje drát konzistentního průměru a čistého povrchu. Nestabilní rychlá linka vytváří lesklé stopy, škrábance a oválný drát a tento drát se zasekává na dalším stroji spíše než produkt.
Efekt je nejsilnější tam, kde kreslení napájí další proces ve stejné budově. Stroje na hřebíky, stavěče pletiva a svařovací linky jsou nastaveny na jednu velikost drátu a tolerují velmi malé odchylky. Pás s průměrem, který se pohybuje o několik setin milimetru, stojí více zastávek, než ušetří tažná linka díky rychlosti.
Tažící linka, která vyrábí drát, který další stroj odmítne, neprodukovala vůbec nic.
Matrice jsou zde nejlevnější pákou. Leštěná karbidová matrice se správným náběhovým úhlem, usazená v přizpůsobeném vodou chlazeném držáku, udržuje drát kulatý a povrch čistý. Opotřebená matrice dělá opak a žádné množství instalovaného hnacího výkonu to nekompenzuje.
Kontrolní seznam pořízení pro vysokorychlostní linky
Většina neuspokojivých upgradů se rozhoduje ve fázi nabídky, dlouho před uvedením do provozu. Požádejte písemně o následující.
- Rozvrh matrice při uvedené rychlosti, nikoli samotná rychlost: sekvence redukce, úhly matrice a očekávaná životnost matrice v tunách.
- Nájezdové chování. Za kolik sekund dosáhnete nastavené rychlosti a co se stane s napětím během této rampy?
- Zachycovací kapacita oproti vaší skutečné cívce: hmotnost balení, kvalita zpracování a jak se to vyplatí po proudu.
- Energetické údaje v pracovním bodě, v kilowattech na tunu, spíše než jmenovitý výkon motoru na štítku.
- Podrobnosti o chlazení a filtraci: průtok vody na matrici, objem nádrže, úroveň filtrace a letní výkon.
- Spotřební materiál a náhradní díly: dodávka matrice, třída prášku, sady dílů podléhajících opotřebení a dodací lhůty.
- Výkres rozvržení porovnaný s vaší podlahou, včetně vůle pro manipulaci s cívkou a údržbu.
Dodavatel, který dokáže bez váhání odpovědět všemi sedmi, obvykle prodává stroj navržený pro rychlost, kterou inzeruje.
Co rychlost nelze opravit
Rychlý chod, než dokáže podporovat chlazení, mazání a nabírání, nevytváří kapacitu. Přeměňuje elektřinu na teplo, opotřebení a šrot.
Tři příznaky vám prozradí, že se šňůra posunuje nad odpovídající rychlost: spotřeba matrice na tunu plíživě nahoru, kolísání průměru, které se objevuje pouze při nejrychlejších přejezdech, a cívky, které jsou na vnějšku pevné a zespodu měkké. Žádný z nich není vyřešen laděním pohonu. Ve většině případů příčiny spočívají ve stavu kontroly napětí, chlazení nebo formy a podobně provozní problémy na tahacích drátech objevovat znovu a znovu napříč různými stroji.
Výhody vysokorychlostního drátu tažného stroje jsou spíše technickým výsledkem než marketingovým tvrzením: více tun za směnu se stejnou posádkou, nižší energie na tunu, menší podlahová plocha při stejném výkonu a obaly, které se chovají u dalšího stroje. Každá z těchto výhod závisí na tom, zda je linka specifikována jako jeden systém namísto seznamu dílů.
Pokud je na stole upgrade, začněte od drátu, který skutečně táhnete, a procesu, který napájí, a poté postupujte zpětně na plánu lisování, chlazení a řízení napětí. Tato objednávka vytvoří linku, která dosáhne své kótované rychlosti první den, nikoli po šesti měsících ladění. Výrobci jako např Technologie Jinding sestavujte kreslící stroje, odvíjecí a navíjecí jednotky, matrice a spotřební materiál ze stejného katalogu, díky čemuž je konverzace na úrovni systému snadnější.